
Назначение и технологические возможности форматно-раскроечных станков.
Форматно-раскроечный станок нужен не только для того, чтобы разделить большую плиту на меньшие части. На этом этапе производство получает исходную геометрию детали: прямую кромку, точный размер и угол между соседними сторонами. Если база сформирована неверно, последующие операции уже не исправляют ошибку, а лишь повторяют ее. Кромка ложится с зазором, присадка смещается, диагонали корпуса расходятся, а сборщику приходится компенсировать неточность вручную. Поэтому форматный раскрой фактически задает систему координат для всего дальнейшего изготовления мебели.
На станке выполняют продольное и поперечное пиление плит, обрезают поврежденные заводские края, получают полосы и прямоугольные заготовки, работают с доской и бруском, а при наклоне пильного блока формируют кромки под углом. Наличие подрезной пилы позволяет обрабатывать ламинированные и шпонированные материалы без заметного разрушения нижнего покрытия. Для мебельного цеха это означает, что одна машина закрывает не единственную операцию, а целую цепочку задач – от создания первой базы до подготовки детали к облицовыванию кромки.
В мастерской и на среднесерийном участке форматная пила особенно ценна гибкостью. Оператор может быстро перейти от раскроя полноразмерного листа к изготовлению короткой полки, узкой планки или детали со скосом. В крупносерийном потоке тот же тип оборудования чаще используют для единичных заказов, доработки и нестандартных позиций, тогда как основной объем передают автоматическим пильным центрам. Практический смысл такого разделения прост: ручной станок выигрывает там, где часто меняется задача, а автоматический центр – там, где важнее непрерывный повторяемый выпуск.
Технологические возможности следует оценивать по реальному ассортименту предприятия. Длина и ширина плит, их масса, толщина пакета, хрупкость облицовки, минимальная ширина полосы, доля угловых резов и количество переналадок за смену влияют на выбор сильнее, чем число опций в рекламном описании. Электронная индикация полезна при постоянной смене размеров, но почти не дает выигрыша, если несколько недель подряд выпускается одна панель. Отдельный привод подрезки необходим при работе с ЛДСП и облицованным МДФ, но для преимущественного распила необлицованного массива его роль заметно меньше.
Номинальный размер каретки также нельзя считать готовым ответом на вопрос о максимальном резе. Плите требуется место до входа в пильную зону и после выхода из нее, а часть полезного хода занимают поперечная линейка, прижимы и другие приспособления. Проверка на своем формате дает более надежный результат, чем сопоставление одной каталожной цифры. Если станок должен ежедневно раскраивать лист длиной около 3 м, на приемке важно провести его через обе пилы в штатной оснастке и убедиться, что оператор сохраняет устойчивое положение на всем ходе.
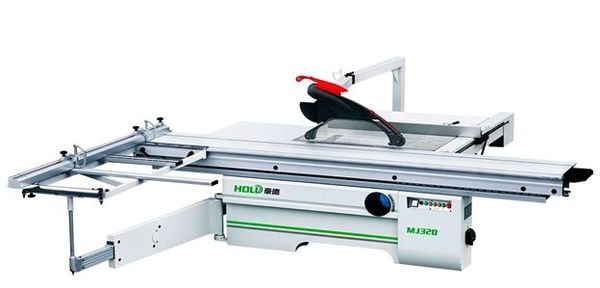
Устройство форматно-раскроечного станка на примере HOLD MJ320DSIi
HOLD MJ320DSIi построен по классической схеме станка с подвижным столом. На жестком основании размещены неподвижные рабочие поверхности, основной и подрезной пильные узлы, механизмы подъема и наклона, направляющие каретки, поперечный поддерживающий стол, продольный и поперечный упоры, защитное ограждение и точки подключения аспирации. Такая компоновка удобна тем, что материал не проталкивают по неподвижному столу на весу: лист лежит на каретке и движется вместе с ней по заранее заданной траектории.
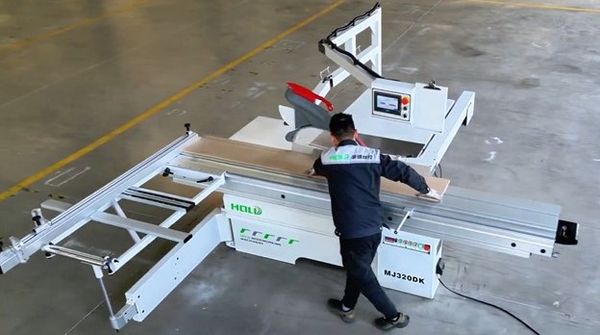
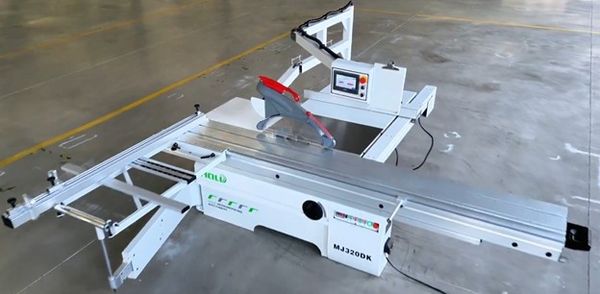
Каретка модели имеет длину 3200 мм и ширину 430 мм. Основной шпиндель рассчитан на диск диаметром до 350 мм с посадкой 30 мм, а подрезной – на диск 120 мм с посадочным отверстием 20 мм. Главный диск вращается с частотой 4200 об/мин, подрезной – 8500 об/мин. Мощность основного привода составляет 5,5 кВт, подрезного – 0,75 кВт. При вертикальной установке пильного блока высота пропила достигает 90 мм, наклон возможен до 45°, а подъем основной пилы выполняется электромеханически. Масса машины около 900 кг.
Каждая из этих характеристик имеет прикладное значение. Длинная и широкая каретка лучше поддерживает полноформатную плиту, но требует свободного пространства в цехе. Диск диаметром 350 мм обеспечивает достаточный выход для типовых мебельных материалов и отдельных пакетных резов, однако максимальная высота относится к вертикальному положению: при наклоне полезный пропил уменьшается. Электроподъем облегчает повторную настройку высоты, но не превращает станок в автоматический – координаты упоров и взаимное положение пил по-прежнему должны контролироваться оператором.
Верхний кожух установлен на выносной параллелограммной штанге. Он закрывает доступ к выступающей части основного диска, помогает стабилизировать материал роликами и принимает поток стружки, летящий вверх. Нижний отсос под пильным блоком подключается через патрубок диаметром 100 мм, верхний – через патрубок 60 мм. Двухточечная схема важна потому, что пыль образуется по обе стороны плиты: один нижний приемник не способен надежно перехватить частицы, выбрасываемые зубьями над столом.
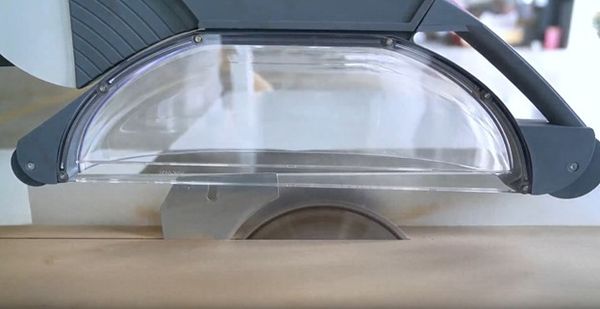
Станок такого класса нельзя рассматривать отдельно от места установки. Каретка и выносной стол выходят далеко за габариты корпуса, а листу нужен свободный путь на входе и выходе. Основание должно удерживать массу машины без локальной просадки, позволять точно выставить столы и сохранять геометрию при загрузке тяжелой плиты. Электропитание и защитную аппаратуру выбирают по табличке именно того экземпляра, который поступил в цех. Даже близкие модификации могут иметь различия в приводах и оснащении, поэтому подключение по памяти или по данным похожей модели создает ненужный риск.
Пример HOLD показывает устройство распространенной профессиональной форматной пилы, но не задает универсальную норму для всех станков. У других машин меняются масса, конструкция направляющих, число скоростей, способ перемещения упоров и уровень автоматизации. Сравнивать их разумно по тому, как конкретное решение влияет на повторяемость, время переналадки, обслуживание и безопасность, а не по внешнему сходству органов управления.