












Обработка прямолинейных кромок
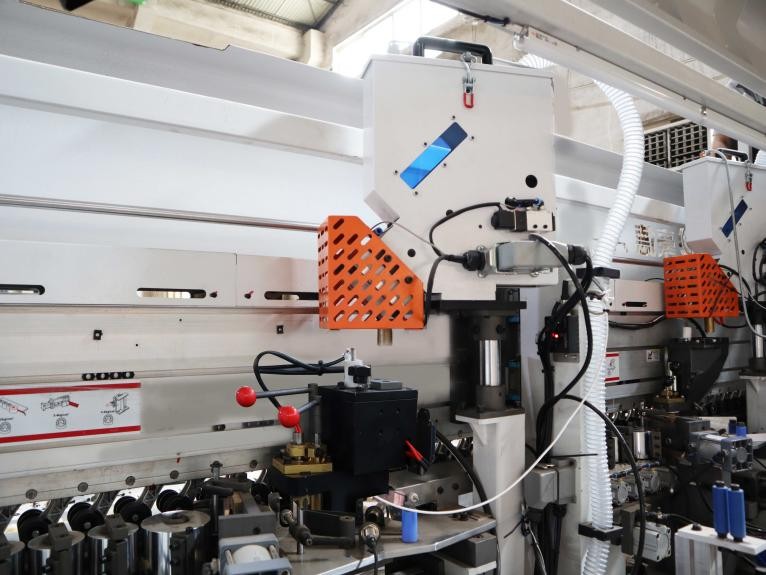
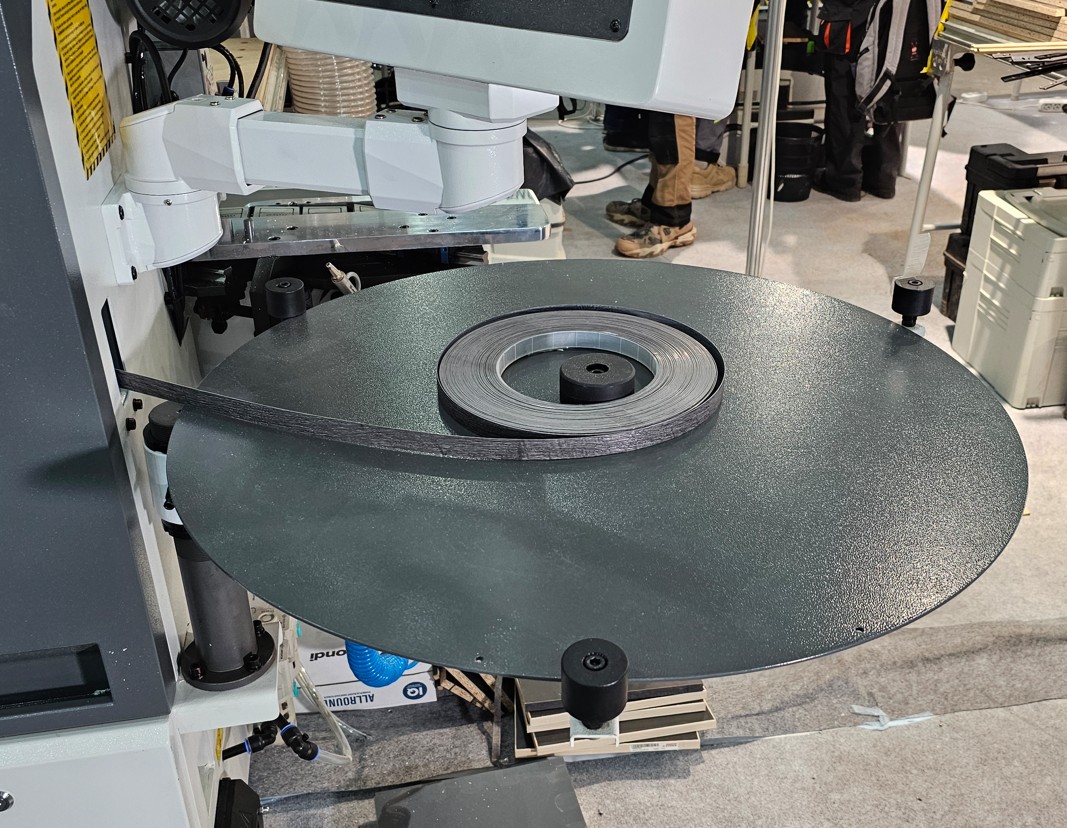
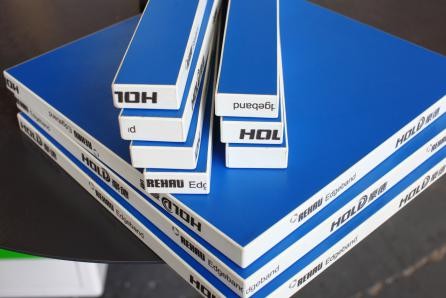
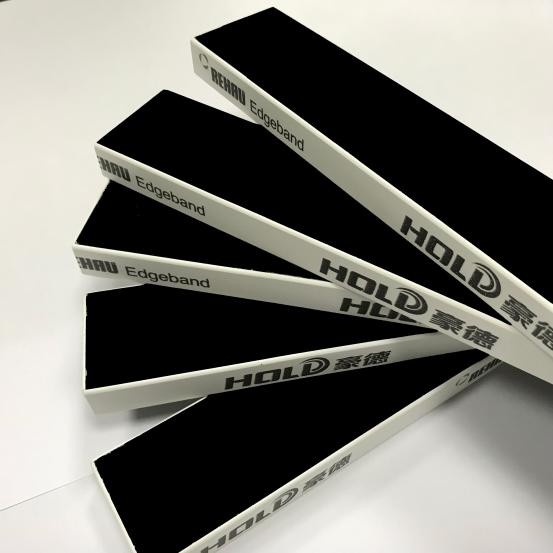
HOLD HD6211C облицовывает кромки мебельных щитов и заготовок. Станок приклеивает кромочный материал и выполняет комплекс последующих операций. Рабочие узлы формируют чистую и ровную кромку.
Модель поддерживает разные режимы производственной загрузки. Оборудование подходит начальным, серийным и массовым производствам. Автоматизированная обработка сохраняет стабильность результата при длительной эксплуатации.
Производственные задачи
HOLD HD6211C применяют на мебельных предприятиях. Станок обрабатывает плитные материалы и детали корпусной мебели.
Оборудование используют:
- при производстве мебели из ЛДСП, МДФ и ДСП;
- на участках кромкооблицовки с высокой загрузкой;
- в серийном и массовом производстве;
- при повышенных требованиях к качеству кромки.
Станок обрабатывает заготовки толщиной 10–60 мм. Рабочие узлы поддерживают кромку толщиной 0,4–3 мм. Такой диапазон охватывает большинство производственных задач.
Клеевая система PUR
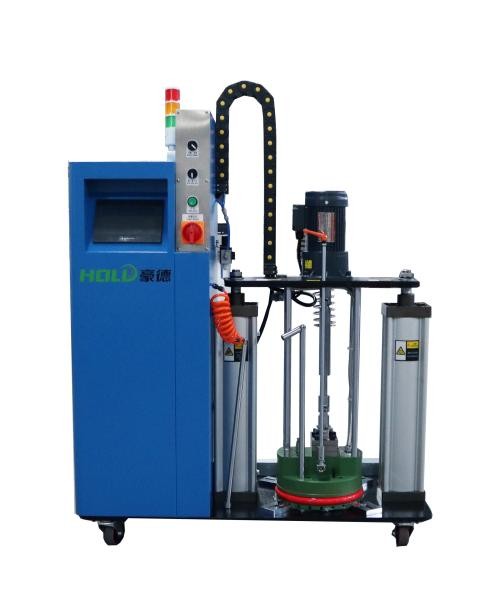
Станок использует двухсистемную клеевую технологию PUR. Двухцветная клеевая ванна PUR не требует очистки при переключении. Отдельная PUR-станция расширяет варианты клеевой обработки.
Верхний клеевой узел предварительно расплавляет состав. Система автоматически подаёт гранулы в рабочую зону. Такая компоновка ускоряет смену типов и цветов клея.
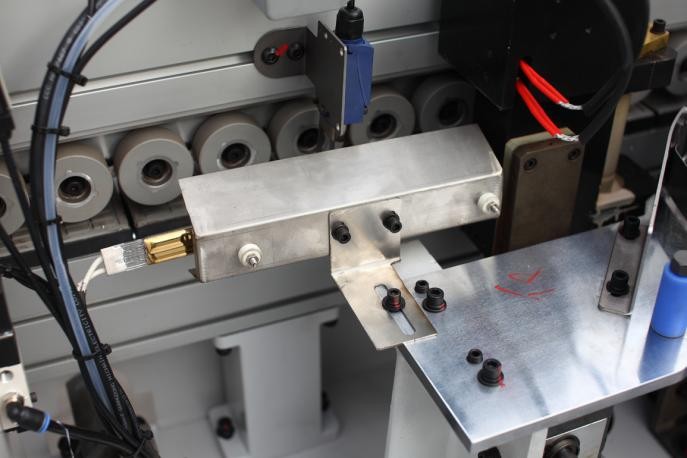
Инфракрасная лампа нагревает торец перед приклеиванием. Предварительный нагрев улучшает адгезию клея к поверхности. Обработка также снижает толщину клеевого шва.
Последовательность операций
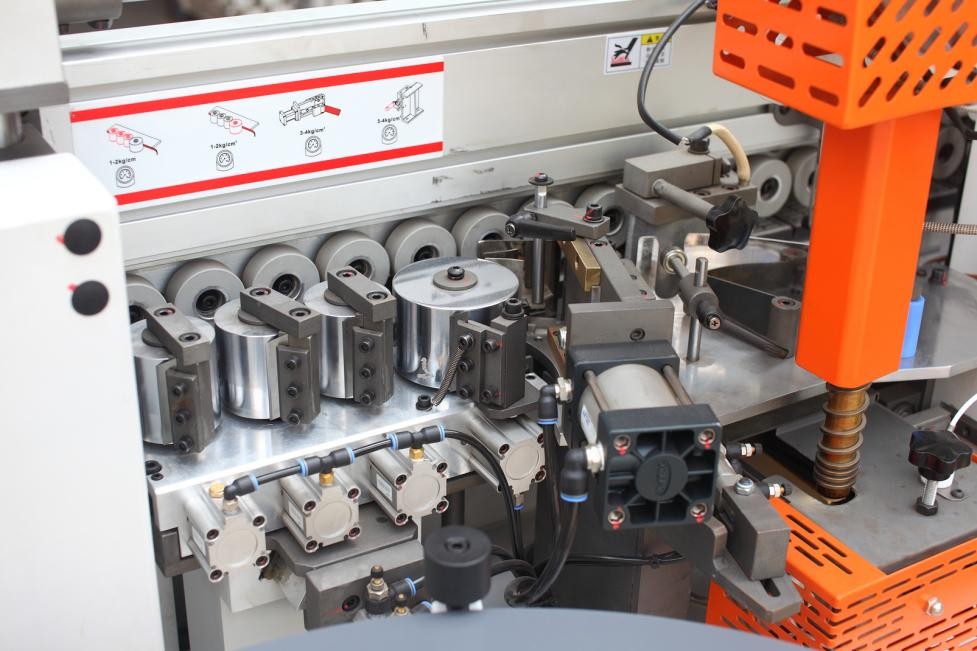
Станок выполняет многоступенчатую обработку за один проход. Рабочие узлы последовательно подготавливают, формируют и очищают кромку.
Технологический цикл включает:
- прифуговку с алмазными фрезами;
- черновое и чистовое фрезерование;
- скругление углов;
- кромочную и клеевую циклю;
- полировку.
Последовательная обработка формирует гладкую поверхность без дефектов. Деталь не требует повторной подачи через рабочие узлы.
Прифуговка торца
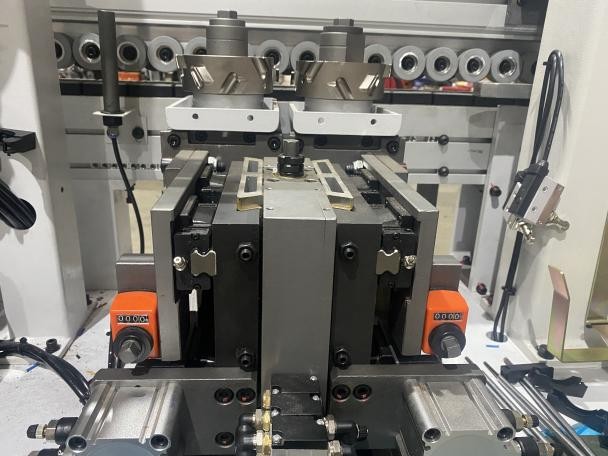
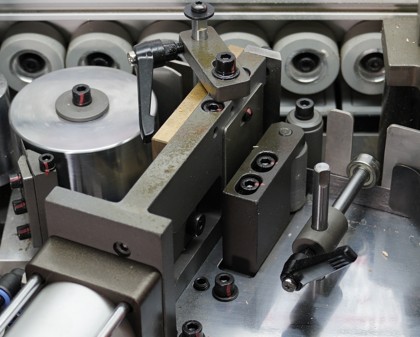
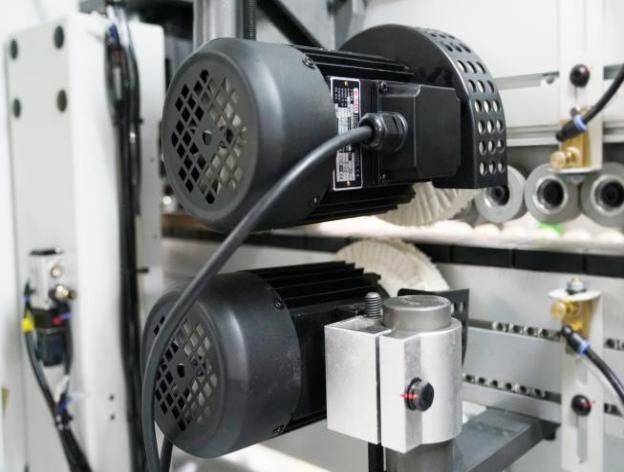
Узел прифуговки подготавливает торец перед нанесением клея. Два высокочастотных двигателя приводят алмазные фрезы. Инструмент удаляет дефекты и выравнивает рабочую поверхность.
Ровный торец стабилизирует клеевое соединение. Подготовленная поверхность обеспечивает равномерный контакт кромки с заготовкой.
Прижим кромки
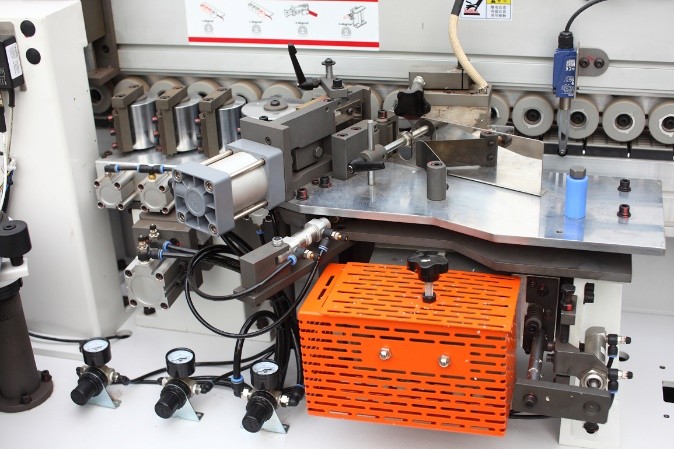
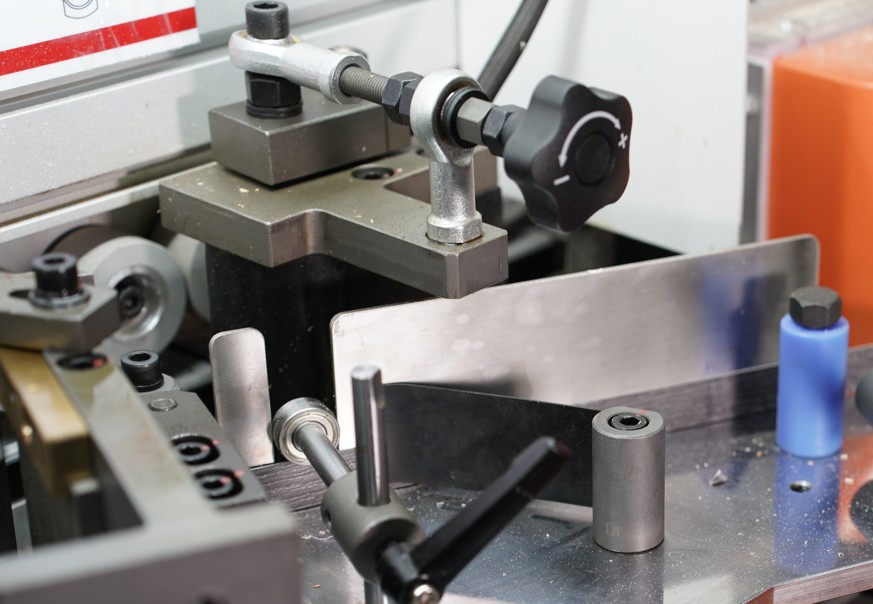
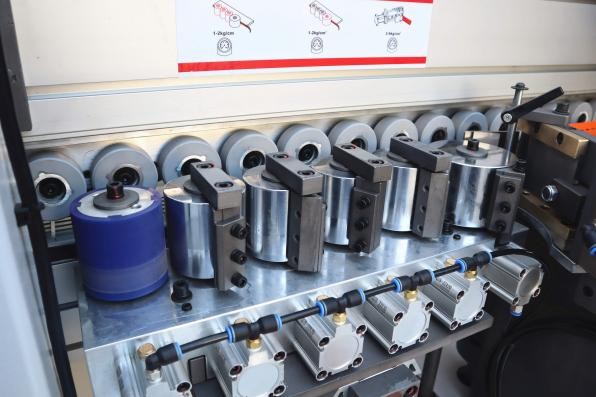
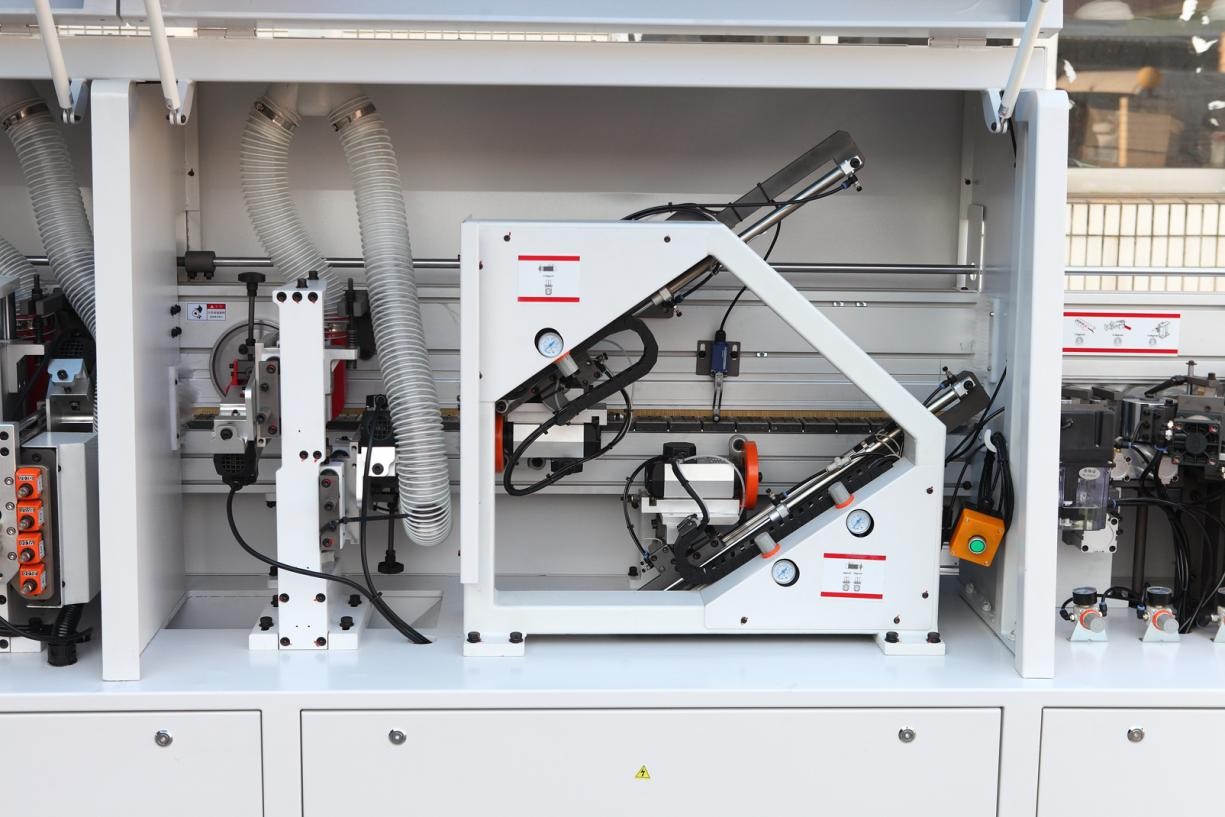
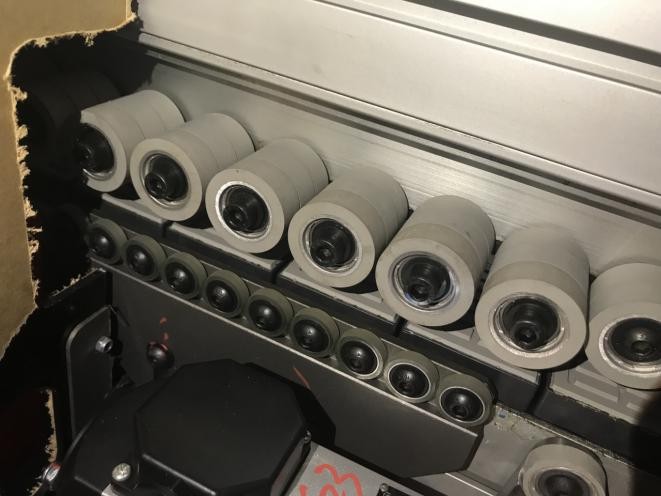
Пресс-группа фиксирует кромочный материал после приклеивания. Система включает четыре ролика с пневматической регулировкой. Ролики равномерно распределяют усилие по длине детали.
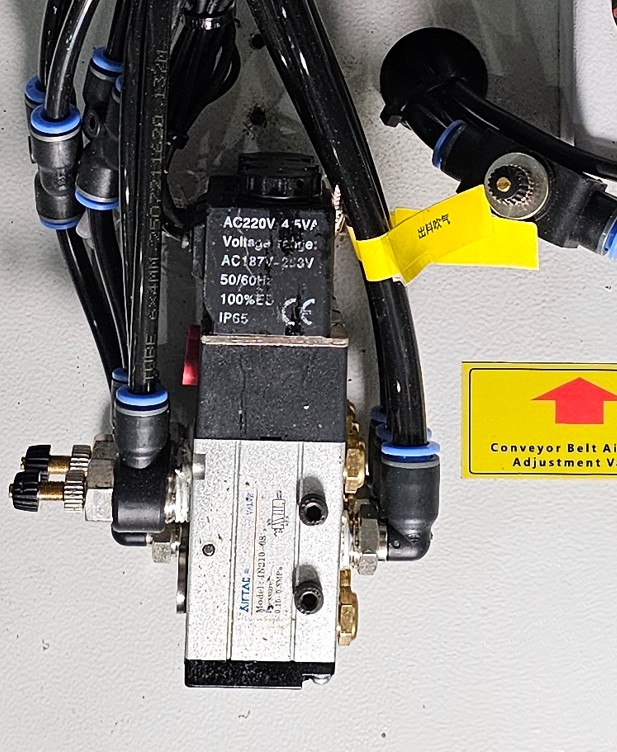
Пневматическая регулировка поддерживает требуемое давление. Стабильный прижим сохраняет положение кромки при дальнейшей обработке.
Торцевая обрезка
Торцовочный узел удаляет передний и задний припуски. Высокочастотные двигатели приводят режущий инструмент. Механизм точно обрабатывает торцы движущейся заготовки.
Фрезерование свесов
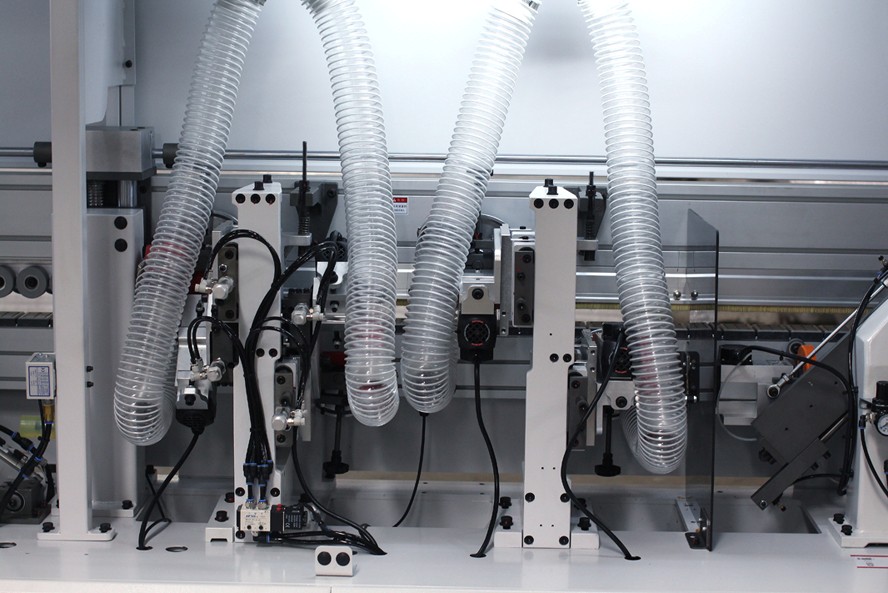
Раздельные узлы последовательно формируют профиль кромки. Черновое фрезерование снимает основной объём припуска. Чистовое фрезерование уточняет окончательную геометрию поверхности.
Плавающие фрезерные узлы используют копиры. Копиры отслеживают положение заготовки при непрерывной подаче. Такая кинематика предотвращает дефекты при снятии свесов.
Скругление углов
Двухмоторный узел ROUND обрабатывает углы детали. Механизм выполняет радиусное скругление без остановки подачи. Непрерывная работа сохраняет производительность технологического цикла.
Циклёвка и очистка
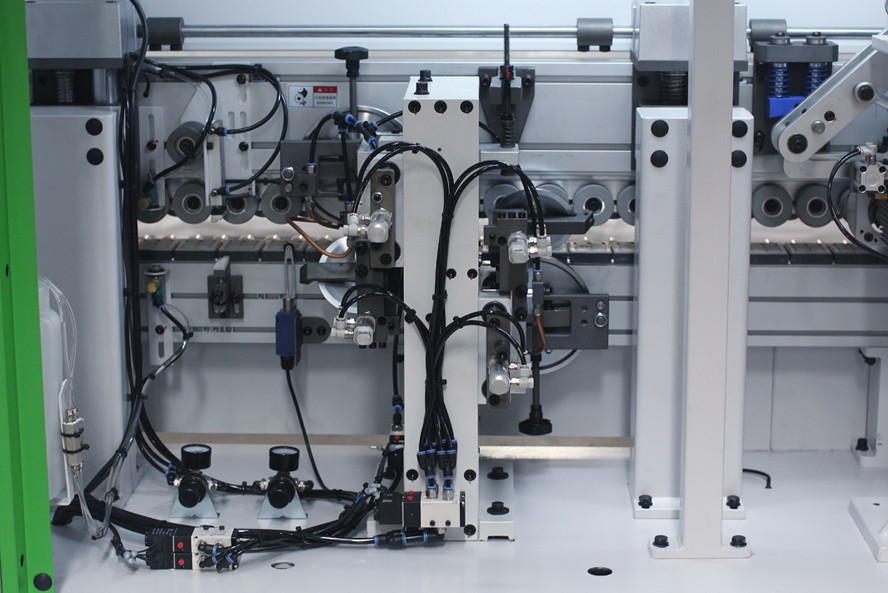
Кромочная цикля удаляет следы чистового фрезерования. Узел выравнивает профиль и подготавливает поверхность к полировке.
Клеевая цикля снимает остатки клея. Система подаёт разделительную и очистительную жидкость. Составы предотвращают налипание клея на поверхность заготовки.
Полировка
Полировочный узел завершает обработку кромки. Рабочие элементы удаляют оставшиеся технологические следы. Финишная операция формирует чистую поверхность готовой детали.
Станина
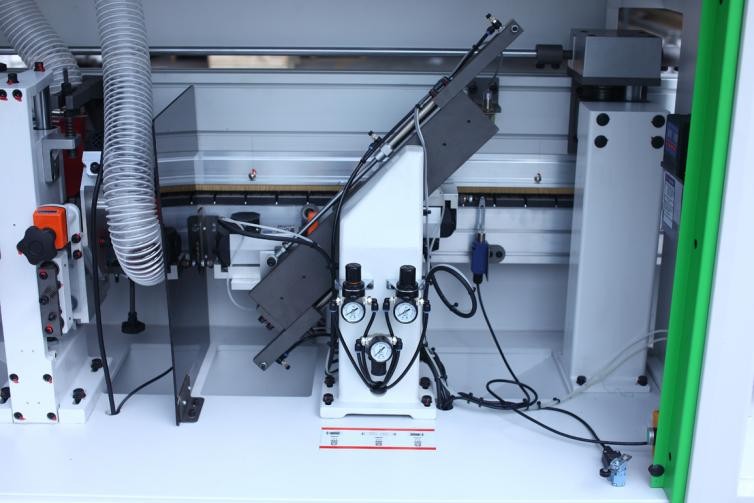
Станина поддерживает жёсткость рабочих узлов. Высокопрочная сталь сохраняет положение механизмов при максимальной скорости подачи. Антикоррозийное покрытие защищает конструкцию при длительной эксплуатации.
Подача заготовок
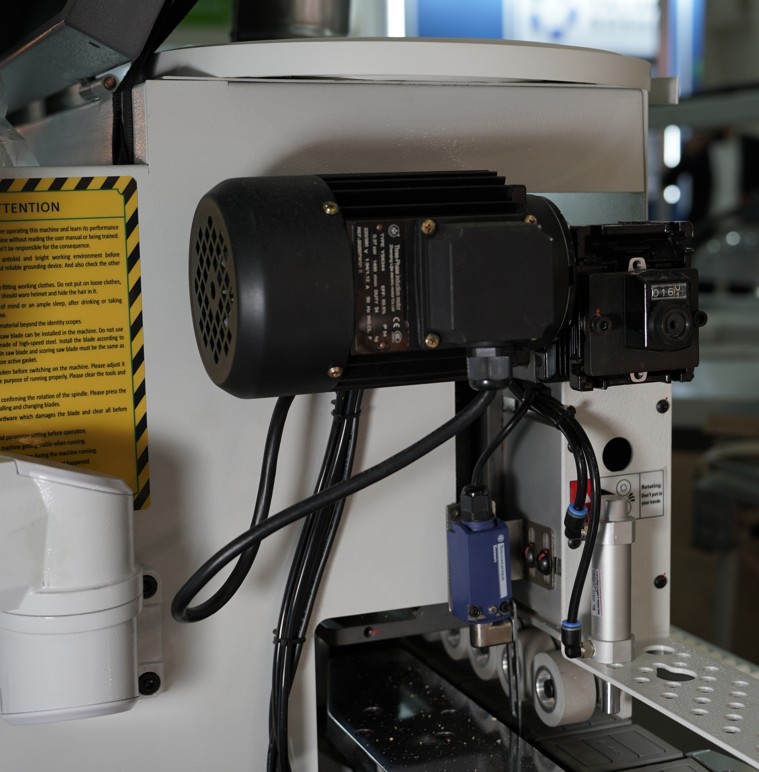
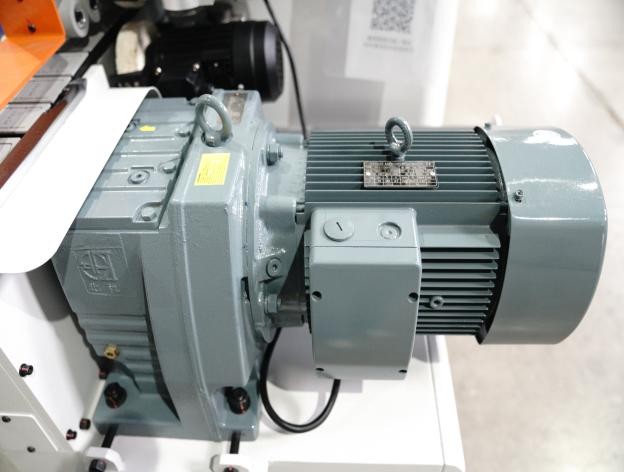
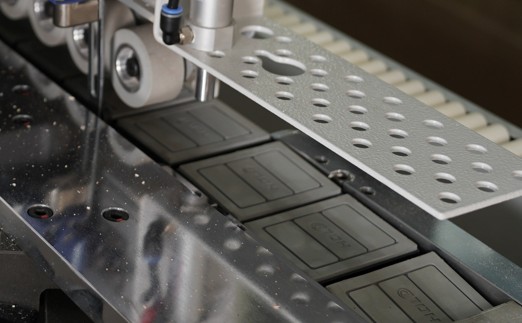
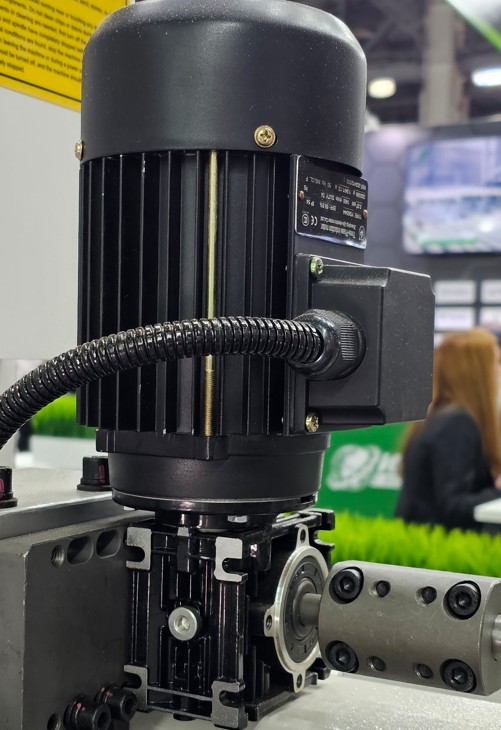
Цепной транспортер перемещает детали через рабочие узлы. Редукторный привод поддерживает равномерную скорость движения. Стабильная подача сохраняет качество последовательных операций.
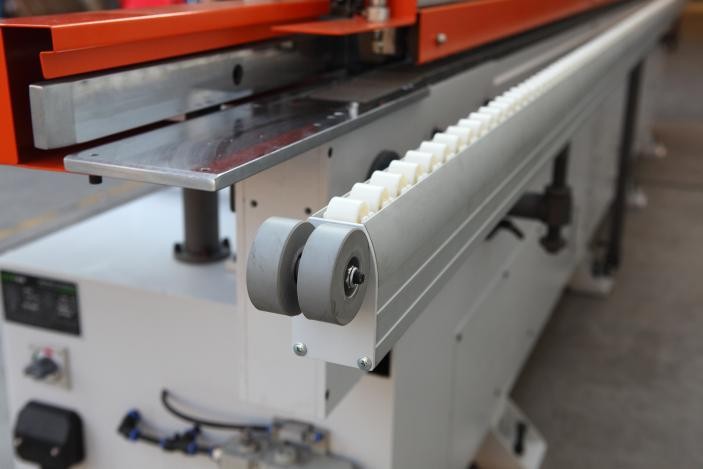
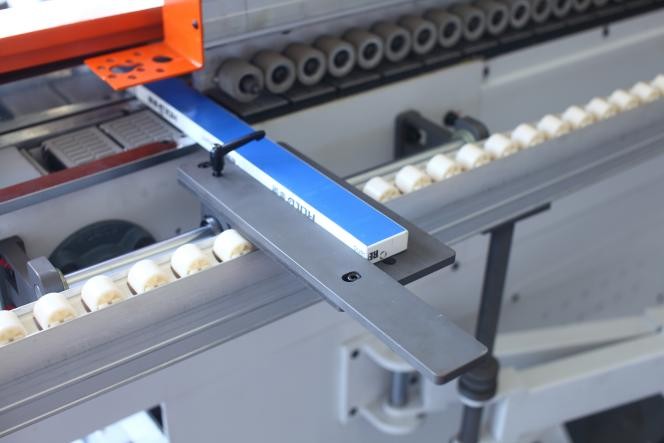
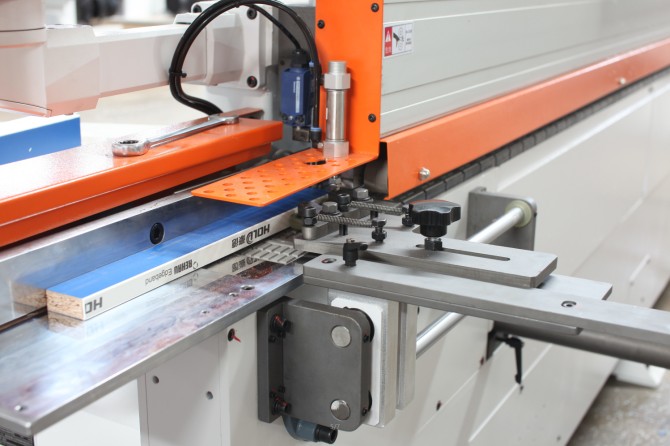
Выдвижной суппорт поддерживает заготовки по всей длине конвейера. Прорезиненные ролики стабилизируют положение мебельных щитов. Опорная система снижает смещение деталей при обработке.
Система управления
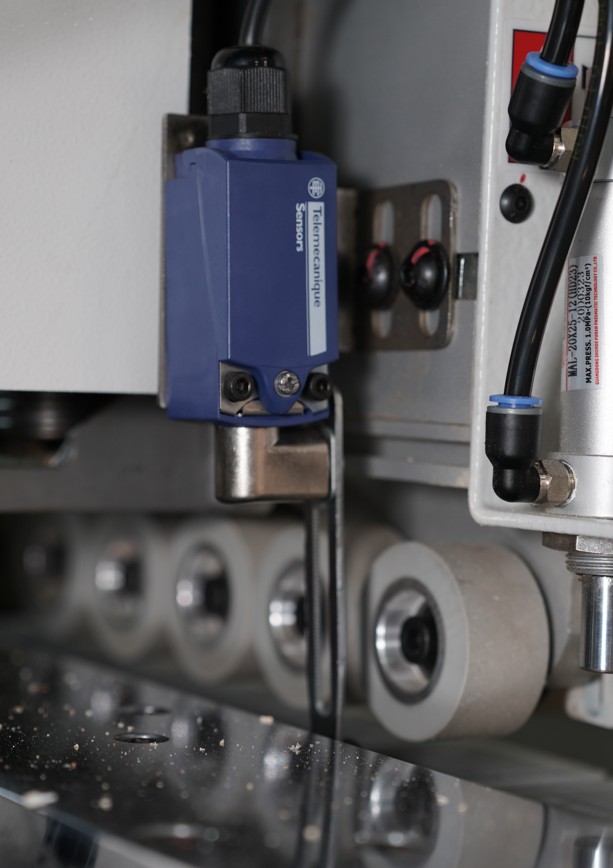
Сенсорная система контролирует рабочие параметры станка. Интерфейс обеспечивает быстрый доступ к управлению основными узлами. Автоматизация снижает вероятность ошибок оператора.