
Устройство пильного центра HOLD. Часть 4
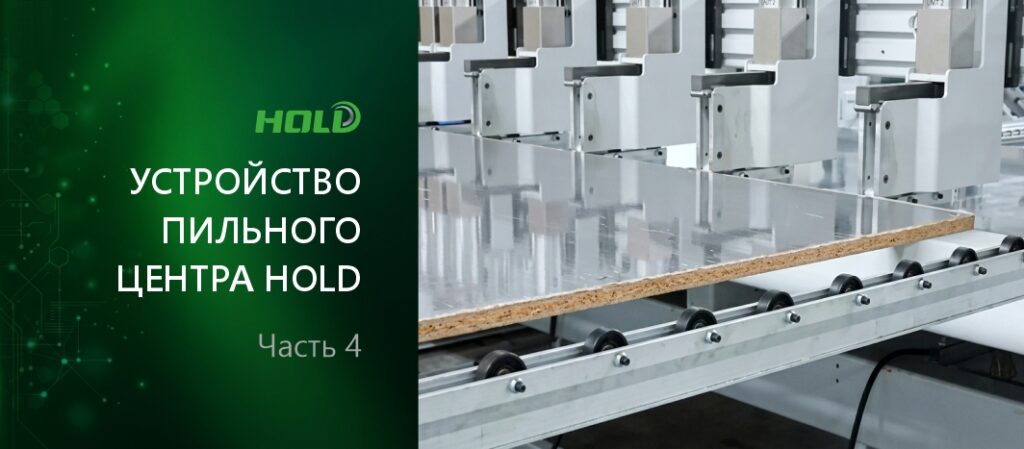
Принцип работы и технологический цикл Работа начинается с задания. Карта раскроя содержит размеры деталей, направление материала, ширину пропила и очередность операций. После проверки оператор или автоматическая система подает листы на загрузочную платформу. Механизм выводит материал на рабочий уровень, ролики передают его к захватам, а программа определяет первую координату. Уже на этом этапе ошибка в формате […]
Устройство пильного центра HOLD. Часть 3
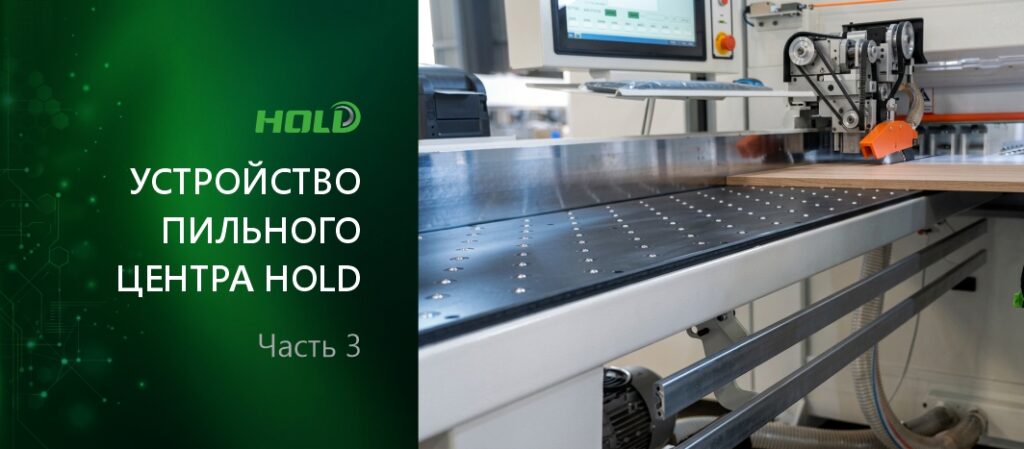
Пильная каретка и направляющие Пильная каретка несет основную и подрезную пилы и перемещается под столом вдоль линии пропила. В HOLD она опирается на две стальные круглые направляющие, а движение создает сервомотор через реечную передачу. Узел должен сочетать жесткость, плавность и точное торможение. Любой боковой люфт меняет плоскость диска, а неравномерный ход оставляет волнистую кромку независимо […]
Устройство пильного центра HOLD. Часть 2
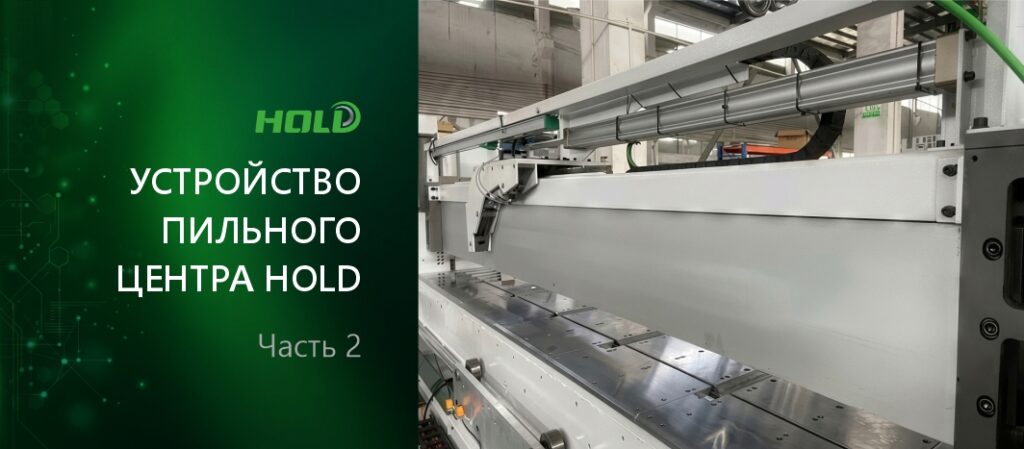
Основные узлы пильного центра Станина, портал и рабочая зона Станина удерживает направляющие пильной каретки, столы, прижимную балку, привод толкателя и базовую линейку в одной координатной системе. Поскольку оператору не нужно вручную двигать тяжелую каретку, конструкцию можно сделать массивнее и жестче. Это помогает сопротивляться вибрации и ускорениям сервоприводов, однако большая масса работает на точность только при […]
Устройство пильного центра HOLD
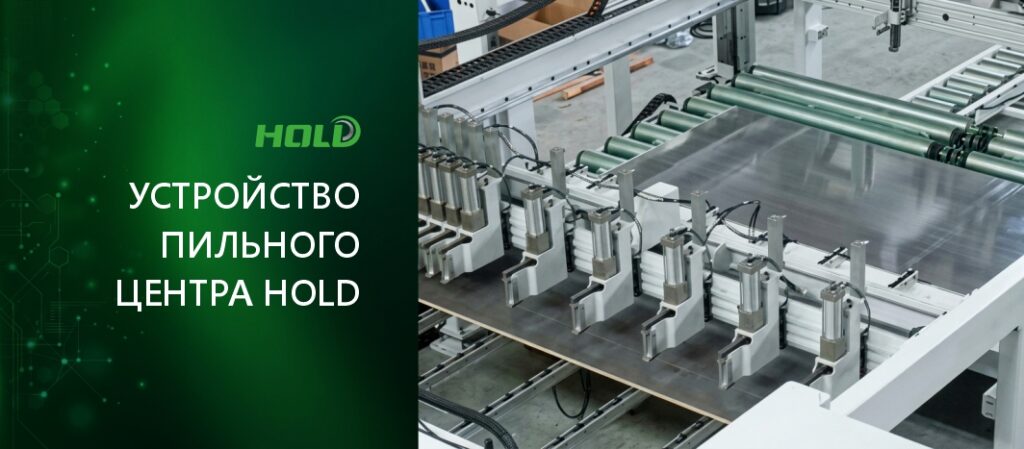
Пильный центр с ЧПУ выполняет ту же исходную задачу, что и форматно-раскроечный станок: превращает полноразмерную плиту в детали заданной длины и ширины. Различие заключается в распределении движения. На форматной пиле оператор ведет материал мимо неподвижного диска, а в центре заготовку фиксируют и позиционируют механизмы, после чего вдоль линии реза проходит пильная каретка. Благодаря этому геометрия […]
Устройство позиционного сверлильно-присадочного станка. Часть 3
Управление, аспирация и защитные устройства Органы управления обычно включают главный выключатель, запуск вращения, выбор режима, педаль или кнопку рабочего цикла и аварийную остановку. Простота панели полезна только при однозначной индикации состояния. Оператор должен понимать, вращается ли головка, зажата ли деталь и готов ли механизм к движению. Самопроизвольный повтор цикла после восстановления питания недопустим. Аспирация удаляет […]
Устройство позиционного сверлильно-присадочного станка. Часть 2
Многошпиндельная сверлильная головка Главный технологический узел представляет собой корпус с рядом шпинделей, связанных зубчатой передачей. Один привод вращает несколько инструментов, а выбранные сверла одновременно входят в материал. Такая схема обеспечивает постоянное взаимное положение осей и резко сокращает число отдельных движений. Точность ряда зависит от изготовления корпуса, состояния опор шпинделей и отсутствия люфта в механизме подачи […]
Устройство позиционного сверлильно-присадочного станка.
Присадочные отверстия редко видны после сборки мебели, однако именно они определяют, совпадут ли детали корпуса, встанет ли фурнитура на свое место и сохранит ли изделие правильную геометрию. Смещение ряда под шканты затрудняет стяжку панелей, ошибка в отверстиях под полкодержатели дает перекошенную полку, а неточная посадка петли заставляет компенсировать дефект регулировкой фасада. Позиционный сверлильно-присадочный станок превращает […]
Устройство форматно-раскроечного станка HOLD. Часть 4
Базирование и крепление заготовок Полноформатный лист на классической форматной пиле обычно не зажимают по всей площади. Он опирается на каретку и поддерживающий стол, касается поперечной линейки и удерживается оператором либо локальным прижимом. Такая схема дает свободу переналадки, но требует, чтобы плита лежала устойчиво и не меняла ориентацию при входе в диск. Любое покачивание превращается в […]
Устройство форматно-раскроечного станка HOLD. Часть 3
Основной пильный агрегат Основной агрегат включает шпиндель, фланцы, подшипники, привод, ременную передачу, корпус и механизмы изменения высоты и угла. От жесткости этой сборки зависит, останется ли диск в заданной плоскости под нагрузкой. Осевое биение фланца, люфт подшипников или нестабильное натяжение ремня дают волнистую кромку даже при исправной каретке. Поэтому качество реза нельзя связывать только с […]
Устройство форматно-раскроечного станка HOLD. Часть 2
Основные узлы форматно-раскроечных станков Станина и рабочие столы Станина связывает все элементы станка в единую геометрическую систему. На ней закреплены пильный агрегат, направляющие, неподвижные столы, механизм продольного упора и опора верхнего кожуха. При недостаточной жесткости взаимное положение этих узлов меняется от вибрации, неравномерной опоры или удара при загрузке. На короткой детали отклонение может остаться незаметным, […]