

Принцип работы и технологический цикл
Работа начинается с задания. Карта раскроя содержит размеры деталей, направление материала, ширину пропила и очередность операций. После проверки оператор или автоматическая система подает листы на загрузочную платформу. Механизм выводит материал на рабочий уровень, ролики передают его к захватам, а программа определяет первую координату. Уже на этом этапе ошибка в формате или ориентации декора способна испортить весь пакет, поэтому данные и маркировку исходного штабеля сверяют до зажима.
Захваты закрываются и перемещают плиту в рассчитанное положение. Боковой выравниватель поджимает ее к базовой линейке, после чего прижимная балка опускается вдоль линии будущего реза. Автоматический подъем выставляет пильный блок по высоте пакета. Подрезной диск первым проходит нижнее покрытие, а основная пила разделяет материал. Каретка возвращается под стол, балка поднимается, и толкатель выводит
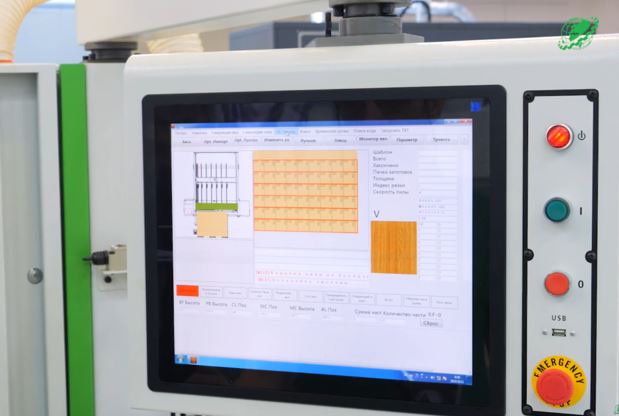
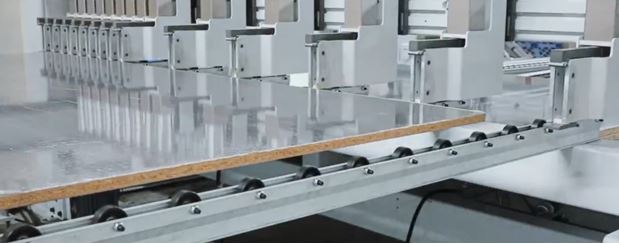
Для поперечного раскроя оператор разворачивает полосу по подсказке программы и снова подает ее к захватам. Воздушная подушка облегчает поворот и не дает облицовке тереться о стол. Цикл выравнивания, прижима и пиления повторяется, пока карта не будет выполнена. Готовые детали маркируют и отправляют дальше, а крупные полуфабрикаты временно размещают на столах в позиции, указанной программой.
Точность формируется разными узлами по разным координатам. Толкатель отвечает за размер вдоль подачи, базовая линейка и боковой прижим – за угол, балка – за неподвижность материала, пильная каретка – за прямолинейность пропила. Если искать любую погрешность только в программной координате, можно пропустить механический поворот пакета или биение диска. Диагностику строят по тому, какая геометрическая характеристика нарушена.
Пакетный раскрой предъявляет дополнительные требования. Все листы должны быть одинаково ориентированы и лежать без мусора между слоями. Захваты и балка обязаны удерживать пакет как одно целое. После тестового реза сравнивают детали сверху, из середины и снизу: разница показывает взаимный сдвиг, отклонение пилы или недостаточный прижим. Контроль только верхней панели создает ложное ощущение точности.

Производительность цикла складывается не только из времени движения диска. В нее входят загрузка, ожидание платформы, позиционирование, поворот полос, поиск места для полуфабриката, печать и наклеивание этикетки, снятие готовых деталей. Ускорение холостого возврата на несколько секунд мало помогает, если оператор не успевает разобрать выход. Поэтому при выборе моделируют полный заказ, а не сравнивают одну максимальную скорость.
Базирование и крепление заготовок
Пильный центр фиксирует материал значительно жестче, чем ручная форматная пила. Захваты удерживают заднюю кромку и задают продольную координату, боковой выравниватель прижимает плиту к опорной линии, а балка блокирует движение вдоль пропила. Такая схема создает устойчивую базу, но требует чистых и пригодных для захвата кромок. Сломанный угол или крупный скол может не дать губке закрыться равномерно.
Перед пакетным раскроем листы выравнивают в штабеле и проверяют направление декора. Пыль, упаковочная лента или обломок между слоями меняют высоту и позволяют верхней плите сместиться. Нельзя рассчитывать, что мощная балка автоматически исправит небрежно собранный пакет. Чем выше набор, тем внимательнее контролируют плоскостность и одинаковость формата.

Волнистый материал прижимается к столу только на время реза. После освобождения внутренние напряжения могут выгнуть узкую полосу или деталь. Такой дефект не означает, что сервопривод ошибся, и не устраняется корректировкой координаты. Сырье выдерживают в условиях цеха, а критичные детали проверяют после снятия нагрузки. Если изгиб превышает допуск, меняют материал или технологию, а не усиливают прижим без предела.
Минимальный размер 70 х 70 мм относится к возможностям конкретной компоновки и штатного захвата. Малые остатки должны оставаться контролируемыми и не попадать в щель, не зажиматься под балкой и не мешать следующему циклу. Программа обязана учитывать технологический минимум, а оператор – правильно отделять обрезки от деталей. Попытка вручную удержать короткий элемент в автоматической зоне разрушает сам принцип безопасной работы центра.
Прижимное усилие проверяют на самых деликатных и самых тяжелых материалах предприятия. Глянцевая поверхность не должна получать вмятины, тонкая плита – прогибаться, а высокий пакет – расходиться по слоям. Износ накладок и загрязнение губок меняют контакт постепенно, поэтому их состояние включают в регулярный осмотр. Крепление считается хорошим, когда оно воспроизводит геометрию без повреждения поверхности.
Заключение
Пильный центр следует выбирать как производственную систему, а не как более мощную форматную пилу. Его результат создают совместно загрузка, толкатель, захваты, боковая база, прижимная балка, пильная каретка, инструмент и программа. HOLD HP330H показывает типичную логику тяжелого автоматизированного комплекса: рабочее поле 3280 мм, пакет до 100 мм, десять захватов, задняя платформа, воздушные столы и цифровое управление образуют единый цикл.
Практическая приемка должна доказать не отдельную паспортную скорость, а способность линии устойчиво выполнить реальный заказ. Пакет сравнивают по слоям, координату – после многократного возврата толкателя, угол – на крупной детали, кромку – после повторной установки пил, а данные – на всем пути от проекта до считывания этикетки. Когда эти результаты зафиксированы и воспроизводятся, центр действительно снижает влияние ручных ошибок и становится надежной основой раскройного участка.