

Пильная каретка и направляющие
Пильная каретка несет основную и подрезную пилы и перемещается под столом вдоль линии пропила. В HOLD она опирается на две стальные круглые направляющие, а движение создает сервомотор через реечную передачу. Узел должен сочетать жесткость, плавность и точное торможение. Любой боковой люфт меняет плоскость диска, а неравномерный ход оставляет волнистую кромку независимо от точности толкателя.

Высокая скорость возврата сокращает холостой цикл только тогда, когда каретка стабильно разгоняется и останавливается. Рекордное значение само по себе не гарантирует производительность: выигрыш на одном коротком ходе может оказаться меньше времени, потраченного на поворот полосы и наклеивание этикетки. При проверке слушают направляющие и редуктор на малой и высокой скорости, отмечают вибрацию при торможении и повторяют рез после серии быстрых возвратов.
Пыль в направляющих и рейке постепенно меняет сопротивление движения. Поэтому аспирация, защитные кожухи и регламент очистки влияют на геометрию не меньше сервопривода. Смазку применяют по инструкции: избыток состава удерживает мелкую пыль и превращает ее в абразив. Доступ к точкам обслуживания должен позволять персоналу очистить узел без разборки координатных деталей.
Основная и подрезная пилы
Основной диск разделяет пакет по всей толщине, а подрезной предварительно прорезает нижнее декоративное покрытие. На HP330H автоматический подъем согласует выход пилы с высотой материала. Диск появляется рядом с пакетом, проходит рабочую длину и возвращается под стол. Минимально необходимый выход уменьшает открытую зону, сокращает лишний контакт зубьев и помогает стабилизировать режим.
Подрезной паз должен совпадать с линией основной пилы и быть немного шире ее фактического пропила. Узкий паз оставляет сколы на нижнем листе, чрезмерный создает заметную ступеньку. В пакете подрезка работает только по нижней поверхности, поэтому промежуточные листы зависят от качества основной пилы и прижима.
Пильный блок проверяют по биению фланцев, состоянию подшипников, чистоте посадок и повторяемости автоматической высоты. Сильный двигатель способен продолжать рез затупленным инструментом, но качество и нагрузка на механику при этом ухудшаются. Мощность не должна маскировать неисправность. Диагностика начинается с диска и фланцев, затем переходит к каретке, прижиму и режиму подачи.

Воздушные столы
Передние столы покрыты сетью клапанов с подпружиненными шариками. Когда на поверхность ложится деталь, клапаны открываются и поток воздуха снижает трение. Оператор может одной рукой перемещать тяжелую полосу, не поднимая ее и не царапая облицовку. Эффект особенно важен при повторном базировании: деталь легче повернуть без рывка, который мог бы повредить кромку или изменить ориентацию.
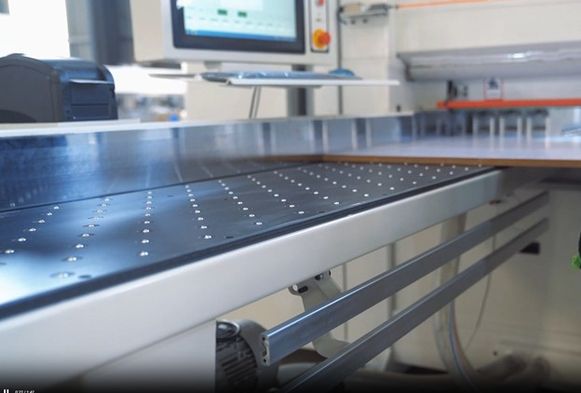
Воздушная опора должна доходить до зоны, где оператор принимает и разворачивает материал. Если последняя часть стола остается сухой, тяжелая полоса тормозит у линии реза и требует дополнительного усилия. Клапаны проверяют под маленькой и большой деталью: они должны открываться локально, не царапать поверхность и не заклинивать от пыли. Столы также переставляют по ширине так, чтобы опора соответствовала реальному формату, а не образовывала удобный только для демонстрации узкий коридор.
Поддув улучшает эргономику, но не заменяет механизированную разгрузку при больших пакетах. Масса все равно передается оператору при снятии детали со стола и укладке на поддон. Если передний участок становится узким местом, проект дополняют роликовыми дорожками, подъемными столами или манипулятором. Иначе высокая скорость пилы приводит лишь к накоплению готовых деталей у выхода.
Система управления, оптимизация и маркировка
Промышленный компьютер превращает геометрию заказа в последовательность движений. Оператор выбирает карту, проверяет материал и запускает цикл, а программа управляет координатами толкателя, высотой пилы и подсказками по повороту полос. Встроенная визуализация полезна для контроля, но ключевое значение имеет корректный импорт данных из системы проектирования. Повторный ручной ввод возобновляет те ошибки, от которых автоматизация должна избавлять.


Оптимизатор распределяет детали по листу с учетом размеров, пропила, направления декора, остатков и технологических ограничений. Хорошая карта уменьшает отход, но также влияет на фактическую скорость: большое количество поворотов и промежуточных полос может сделать экономный по материалу вариант медленным. Поэтому оптимизацию оценивают сразу по двум результатам – использованию плиты и времени прохождения заказа через участок.
Принтер этикеток связывает готовую деталь с номером заказа, размерами и следующими операциями. Код может вызвать программу на присадочном или кромкооблицовочном оборудовании и помочь учету определить местонахождение позиции. Проверять нужно весь маршрут: от импорта карты до считывания напечатанного кода на следующем станке. Красиво оформленная этикетка бесполезна, если ее поле не распознается производственной системой.
Аспирация, пневматика, электрика и безопасность
Пильный центр объединяет несколько инженерных систем. Электросеть питает двигатели, сервоприводы, компьютер и поддув; сжатый воздух приводит захваты, боковой выравниватель и часть защитных механизмов; аспирация удаляет пыль из закрытой зоны каретки и прижимной балки. Отказ любой из систем нарушает цикл. Проект подключения поэтому выполняют по фактической комплектации и учитывают одновременную нагрузку, качество воздуха и сопротивление вытяжной сети.
Закрытая зона пиления снижает прямой контакт оператора с диском, но автоматические движения создают другие риски. Опасны ход толкателя, подъем платформы, опускание балки и быстрый возврат каретки. Ограждения, блокировки дверей, аварийные остановы и чувствительная защитная планка должны прекращать движение безопасным способом. На приемке проверяют не только наличие датчика, но и реакцию всей машины, включая снятие давления и сохранение задания после остановки.

Аспирацию оценивают в реальном резе. Пыль не должна выходить облаком к оператору, накапливаться на направляющих или забивать клапаны воздушных столов. После серии проходов осматривают пространство под балкой, пильную каретку и воздуховоды. Чистая зона поддерживает здоровье персонала, снижает пожарную нагрузку и сохраняет точность сервомеханизмов.