

Основные узлы пильного центра
Станина, портал и рабочая зона
Станина удерживает направляющие пильной каретки, столы, прижимную балку, привод толкателя и базовую линейку в одной координатной системе. Поскольку оператору не нужно вручную двигать тяжелую каретку, конструкцию можно сделать массивнее и жестче. Это помогает сопротивляться вибрации и ускорениям сервоприводов, однако большая масса работает на точность только при правильной установке. Просадка основания или перекос опор меняют взаимное положение тех же узлов, которые рассчитаны на десятые доли миллиметра.
Рабочая зона закрывает путь пильной каретки и участок прижима. Ее поверхности должны образовывать ровную опору, чтобы пакет не изгибался перед фиксацией. Стыки между загрузочной платформой, столом резания и передними воздушными столами проверяют под длинной плитой. Если край цепляется или пакет меняет высоту, захваты получают дополнительную нагрузку, а боковой выравниватель вынужден исправлять не геометрию материала, а ошибку монтажа.
Практическая проверка основания начинается с нивелирования и контрольного прогона всех осей. После затяжки анкеров повторно измеряют плоскости и пробный размер. Этот шаг важен потому, что точная заводская сборка не гарантирует точность после перевозки и монтажа. Исходные значения фиксируют в протоколе, чтобы через несколько месяцев отличить износ направляющих от осадки пола или изменения опор.

Задняя загрузочная платформа
Подъемная платформа HP330H принимает штабель и выводит верхний лист или пакет на уровень подачи. Винтовой механизм обеспечивает вертикальное перемещение, а приводные ролики передают материал к рабочей зоне. Такая схема поддерживает заднюю или боковую логистику и сокращает ручной подъем плит. Ее производственная ценность раскрывается, когда новый пакет подготавливается параллельно с текущим заданием и не заставляет пилу ждать погрузчик.
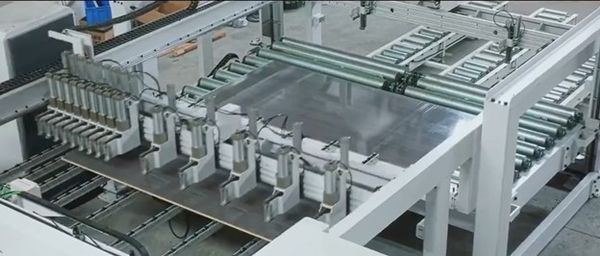
Платформа должна поднимать штабель без перекоса. Разная высота углов заставляет ролики тянуть плиту по диагонали, из-за чего захваты встречают материал не в одинаковом положении. На приемке проверяют крайние уровни, срабатывание датчиков, плавность винтового привода и переход через стык. Отдельно смотрят, не оставляют ли ролики следов на нижней поверхности и способны ли они уверенно подать тонкий одиночный лист, а не только тяжелый пакет.
Автоматическая загрузка требует огражденной тыловой зоны. Оператор, водитель погрузчика и механизм не должны пересекаться в одном пространстве без блокировок. Разметка проходов, защитные ограждения и согласованный порядок пополнения штабеля являются частью производительности: безопасная логистика предотвращает остановки, которые невозможно компенсировать высокой скоростью пильной каретки.
Толкатель и пневматические захваты
Толкатель задает основную координату раскроя. Его балка перемещается сервоприводом по передаче шестерня–рейка, а десять захватов удерживают плиту или пакет в рассчитанных точках. Когда программа запрашивает новый размер, материал не отмеряют по линейке: привод переносит его на заданное расстояние относительно линии пиления. От точности этого движения зависят длина детали и повторяемость всей серии.
Количество захватов важно не само по себе. Они должны распределять усилие по ширине, уверенно держать тонкий лист, не сдвигать верхние плиты пакета и не оставлять следов на облицовке. Губки проверяют на одинаковое закрытие, чистоту контактных накладок и сохранение давления. Один слабый захват способен незаметно допустить поворот пакета, который затем проявится разницей размеров между верхней и нижней плитами. Реечная передача и энкодер должны возвращать балку в одну координату после многократных ускорений и торможений. Проверка состоит не только в измерении одного размера. Толкатель несколько раз уводят в разные позиции, возвращают к исходной и выпиливают одинаковые детали. Такой цикл показывает люфт, повторяемость сервосистемы и влияние разгона лучше, чем неподвижное измерение линейки.

Базовая линейка и боковой выравниватель
Продольную координату задает толкатель, а прямой угол формируется контактом материала с базовой линейкой. Пневматический боковой выравниватель подводит плиту к этой опоре перед зажимом балки. В HP330H используется система с двумя точками воздействия, что помогает выровнять широкую заготовку быстрее и устойчивее. После прижима материал фиксируется одновременно захватами, базой и балкой.
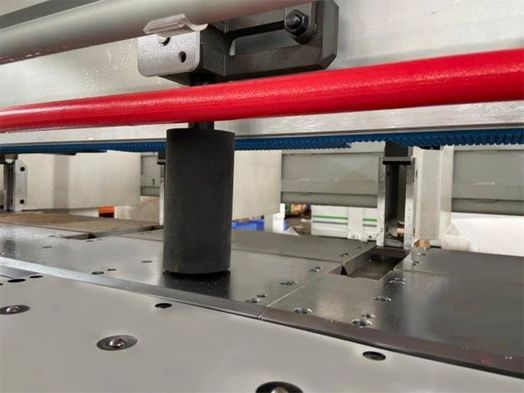
Слишком малое усилие не устраняет зазор, а чрезмерное способно повредить рыхлую кромку или сдвинуть листы пакета относительно друг друга. На тонком материале проверяют, не вызывает ли прижим локальный изгиб. Угол контролируют крупным прямоугольником и диагоналями, причем тест повторяют после смены ширины полос. Если ошибка появляется только на узких заготовках, причина может быть не в базовой линейке, а в точке приложения бокового усилия.
Прижимная балка
Прижимная балка опускается вдоль линии реза и удерживает весь пакет, пока под ним движется пильный узел. Она препятствует вибрации, приподниманию листов и взаимному сдвигу слоев. Одновременно балка отделяет оператора от зоны выхода диска и помогает собирать пыль. В пильном центре этот узел является частью и точности, и безопасности, поэтому его нельзя оценивать как простой пневматический прижим.


Балка должна оставаться прямой и давить равномерно по ширине. Изношенная защитная накладка или перекос цилиндров создает участки с разным усилием: край пакета начинает дрожать, а тонкая плита прогибается. На приемке под балку помещают материал разной ширины и толщины, контролируют следы, отсутствие смещения и синхронность подъема. Важно также проверить защитную кромку, которая останавливает движение при появлении препятствия.
Прижим временно выравнивает искривленную плиту, но не снимает внутренние напряжения. После выхода детали из машины она может снова изогнуться, особенно если материал был плохо охлажден или хранился с перепадом влажности. Поэтому идеальная геометрия в момент пиления не должна скрывать проблему сырья. На приемке детали измеряют не только под балкой, но и после разгрузки и короткой выдержки.