Пильный центр с ЧПУ выполняет ту же исходную задачу, что и форматно-раскроечный станок: превращает полноразмерную плиту в детали заданной длины и ширины. Различие заключается в распределении движения. На форматной пиле оператор ведет материал мимо неподвижного диска, а в центре заготовку фиксируют и позиционируют механизмы, после чего вдоль линии реза проходит пильная каретка. Благодаря этому геометрия меньше зависит от усилия рук, равномерности подачи и способности человека удерживать тяжелый лист на базе.
Такое оборудование предназначено для продольного и поперечного раскроя ДСП, ЛДСП, МДФ, ДВП и других плитных материалов. Машина может работать с одним листом или с пакетом, выполнять предварительную подрезку нижнего декоративного слоя, автоматически перемещать заготовку между координатами и передавать оператору готовые полосы или детали. В производстве корпусной мебели центр становится не просто пилой, а узлом, который связывает карту раскроя, физическое перемещение материала и идентификацию каждой позиции.
Главное преимущество автоматизации проявляется в повторяемости. Положение плиты задает сервоприводной толкатель, угол формирует боковой выравниватель, а прижимная балка удерживает материал вдоль всей линии пропила. Оператор по-прежнему отвечает за правильную загрузку, ориентацию лицевой стороны, выбор задания и обращение с полуфабрикатами, но уже не создает размер движением каретки. Человеческий фактор не исчезает, а перемещается из ручной геометрии в организацию потока и качество исходных данных.
Пильный центр полезен не только предприятию с огромным объемом одинаковых деталей. В индивидуальном производстве он способен дать выигрыш за счет быстрого перехода между картами, автоматического позиционирования и маркировки большого количества неповторяющихся элементов. Пакетный раскрой остается сильным преимуществом, однако решение о покупке следует связывать не с одной высотой пропила. Иногда больший эффект дает устранение ошибок, повторных замеров и простоев между раскроем, кромкооблицовкой и присадкой.
Задняя подъемная платформа и автоматическая подача увеличивают длину линии, зато снимают тяжелую ручную операцию и стабилизируют темп работы. Планировка должна учитывать не только станок, но и проходы, штабели, поддоны, зону разворота полос и путь готовых деталей.
Устройство пильного центра на примере HOLD HP330H
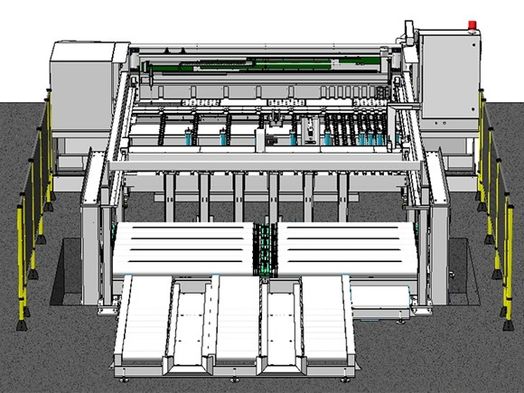
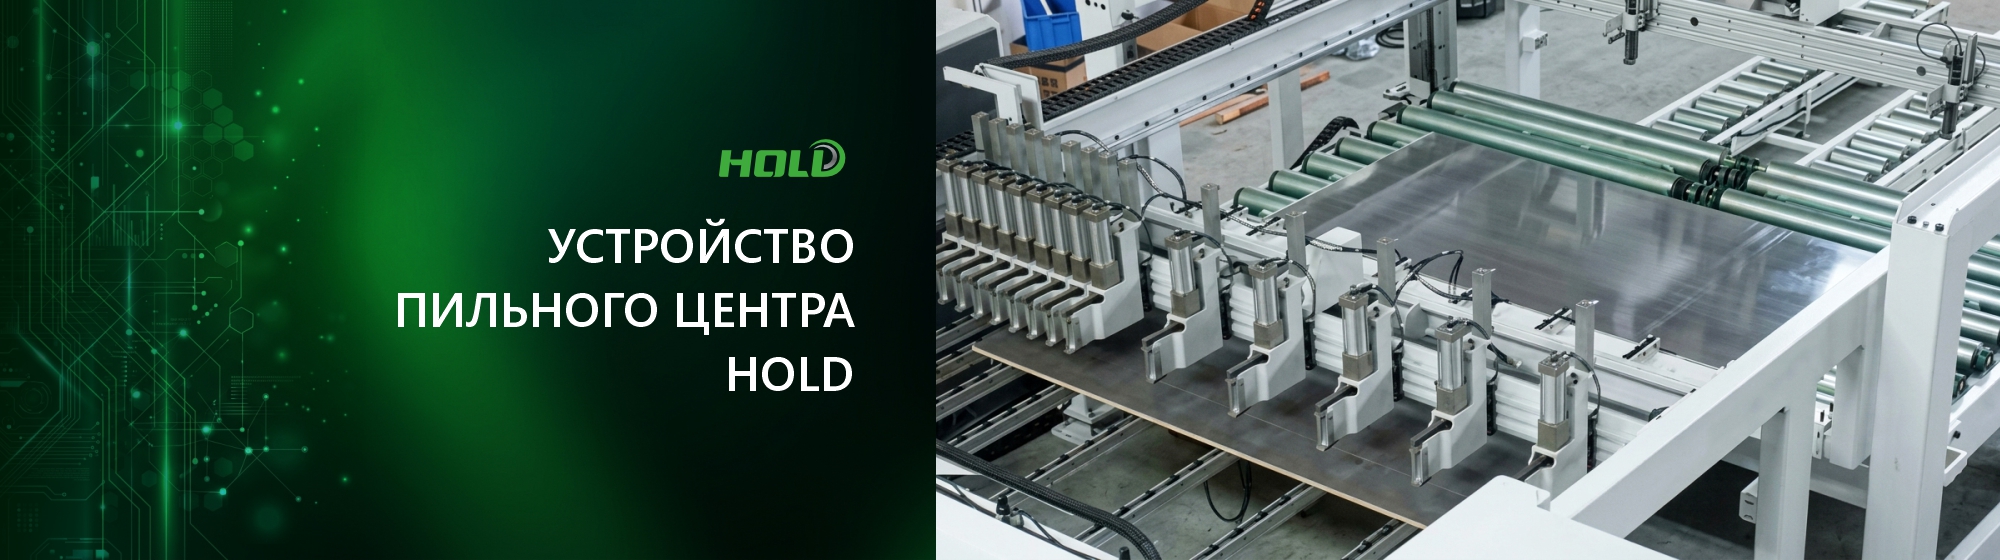
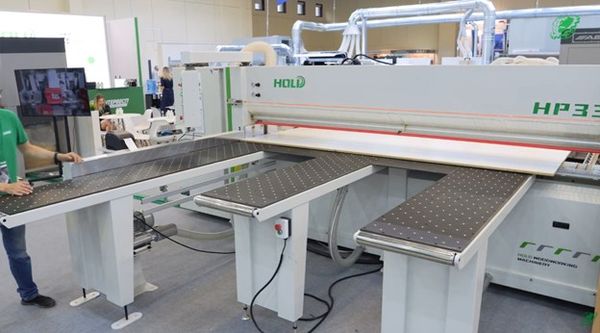
HOLD HP330H относится к раскроечным центрам с ЧПУ, задней загрузочной платформой и автоматическим позиционированием материала. Его компоновка рассчитана на серийный и массовый раскрой: пакет плит подается к рабочей зоне приводными роликами, пневматические захваты перемещают его по координате, боковой выравниватель создает поперечную базу, прижимная балка фиксирует линию реза, а сервоприводная пильная каретка проходит под столом. Оператор взаимодействует в основном с передними воздушными столами, программой и готовыми деталями.
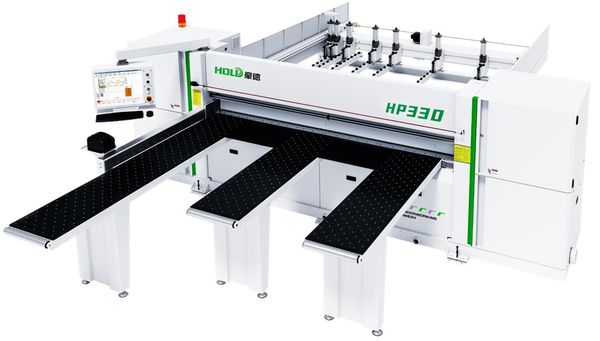
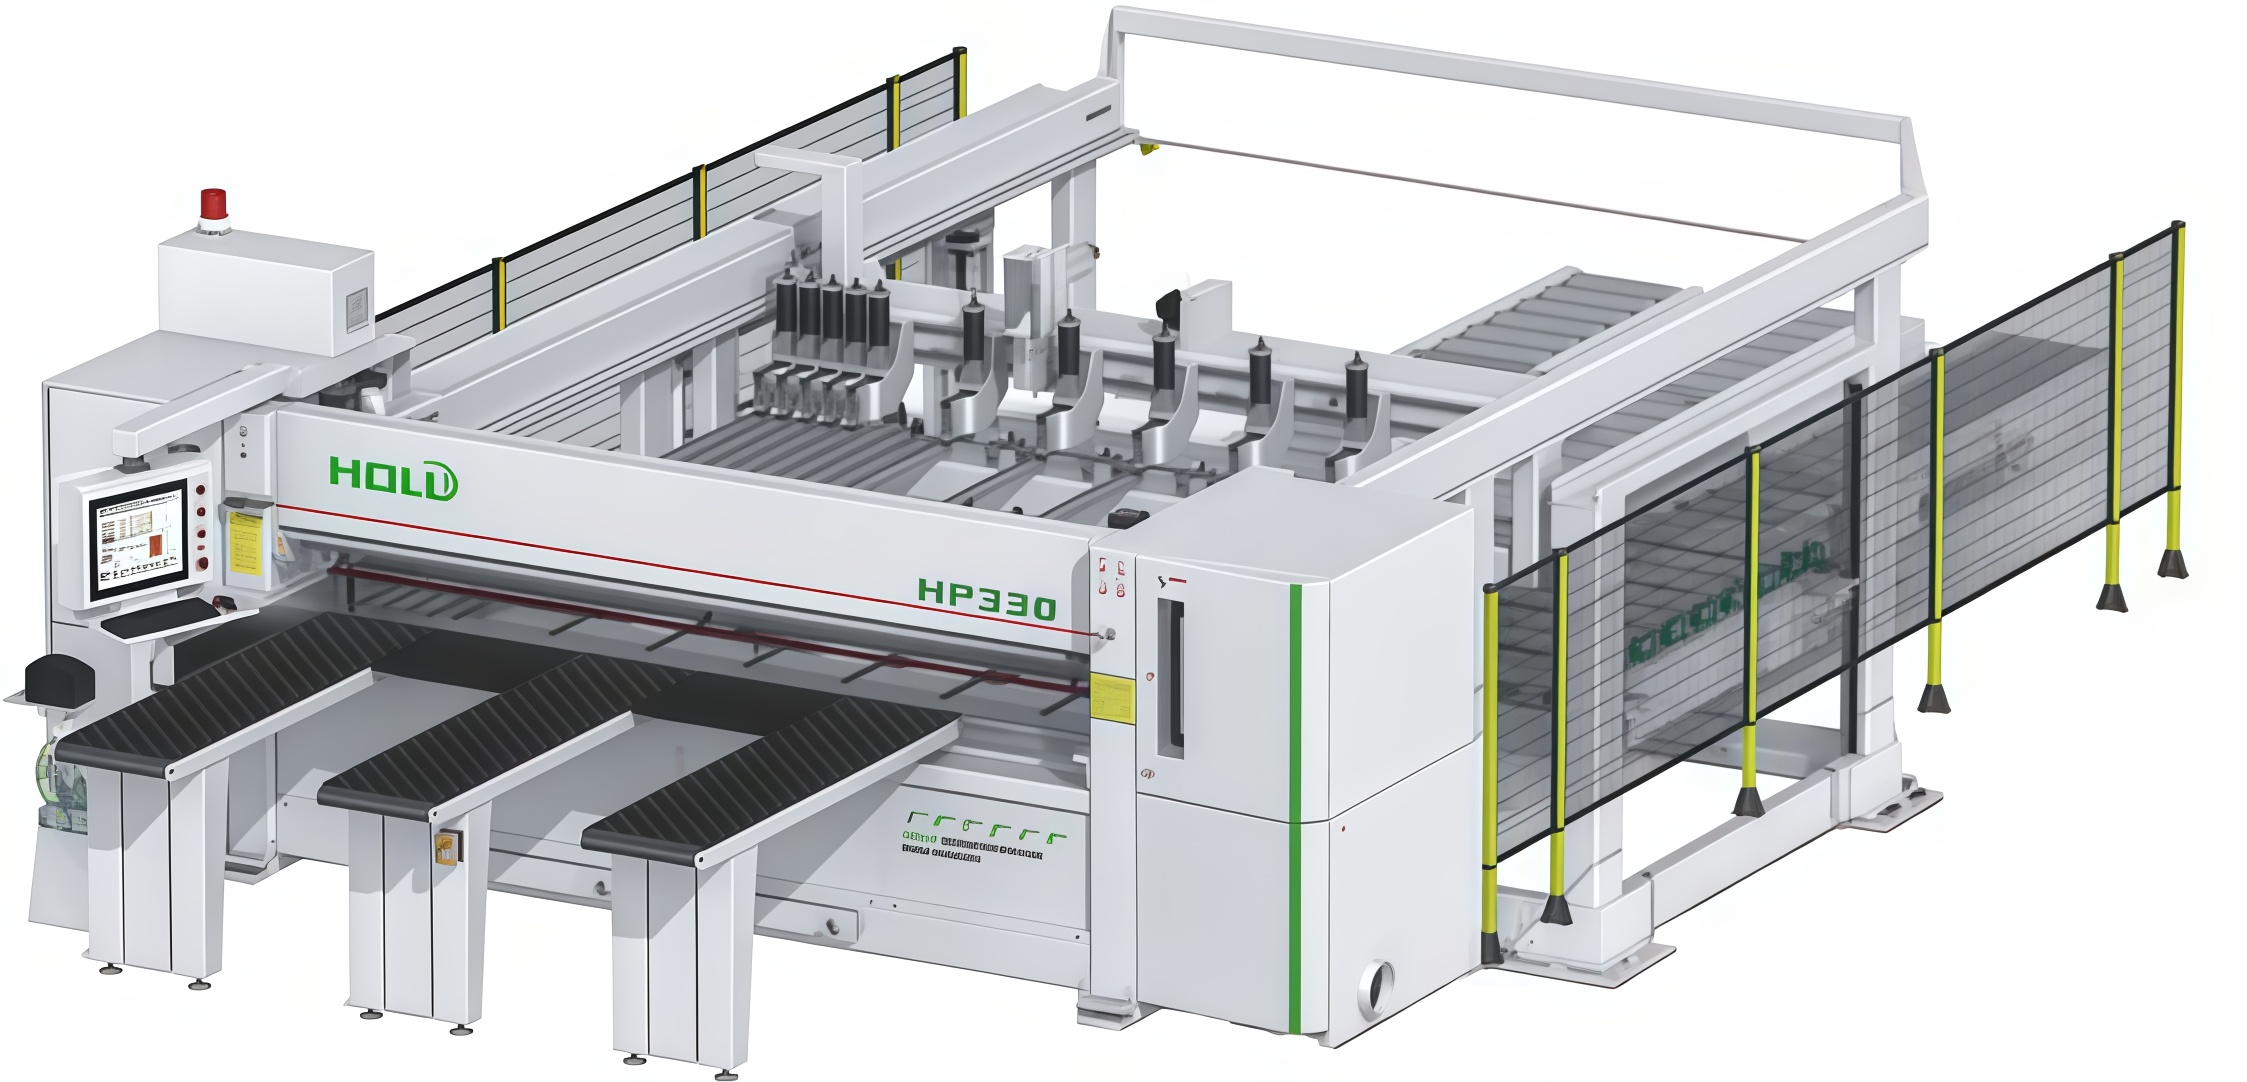
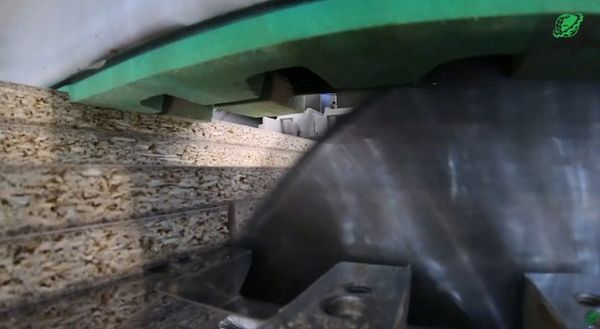
Рабочее поле модели позволяет выполнять рез длиной и шириной до 3280 мм. Минимальный размер панели составляет 70 х 70 мм, а максимальная высота пропила достигает 100 мм. Основной диск имеет диаметр 400 мм и посадочное отверстие 75 мм, подрезной – 160 и 45 мм соответственно. Главный двигатель развивает 18,5 кВт, привод подрезки – 2,2 кВт. Такой запас рассчитан на устойчивое пиление плитного пакета, но допустимую высоту набора всегда определяют с учетом толщины, плоскостности и свойств конкретного материала.
Пильная каретка и балка толкателя оснащены сервомоторами по 1,8 кВт и реечными передачами. Скорость рабочего движения пильного узла регулируется в диапазоне 5-80 м/мин, обратного хода – до 100 м/мин. Захваты перемещаются с сопоставимыми скоростями: до 80 м/мин вперед и до 100 м/мин назад. Чистота кромки, высота пакета, состояние инструмента и устойчивость детали определяют, какую подачу можно использовать в реальном задании.
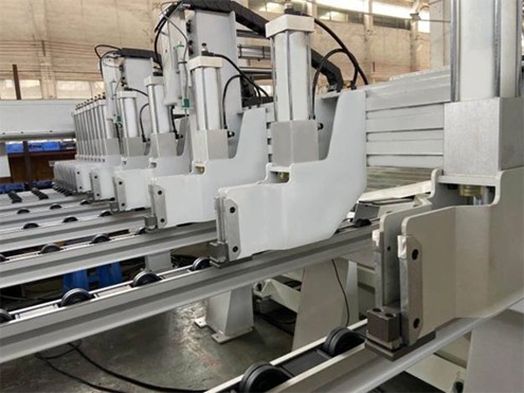
Пакет удерживают десять пневматических захватов. Поперечное выравнивание выполняет пневматический боковой прижим, а основная балка прижимает материал вдоль пропила. Первый передний стол с воздушным поддувом имеет длину 2800 мм; вентилятор поддува мощностью 2,2 кВт создает опору, на которой тяжелые полосы легче поворачивать и перемещать. В зоне реза применен стальной стол с защитным покрытием, рассчитанный на устойчивое скольжение без повреждения декоративной поверхности.
Задняя платформа имеет ориентировочные габариты 3800 х 2200 мм и высоту около 600 мм. Вся установленная линия занимает примерно 10 400 х 5400 мм при высоте 1910 мм, а масса оборудования достигает 10,5 т. Общая установленная мощность составляет около 39 кВт. Эти цифры сразу переводят выбор в инженерную плоскость: до поставки необходимо проверить основание, электроснабжение, сжатый воздух, аспирацию, транспортные проемы и возможность обслуживания узлов по периметру.
Управление построено на промышленном компьютере с сенсорным экраном. Программа хранит и выполняет карты раскроя, показывает последовательность операций, взаимодействует с оптимизатором и может передавать данные на принтер этикеток. Штрихкод или QR-код связывает физическую деталь с заказом и следующими операциями. Практическая ценность такого оснащения зависит от совместимости с используемой системой проектирования и учета: изолированный экран ускоряет станок, но сквозной обмен данными ускоряет все производство.
HP330H следует рассматривать как конкретный пример автоматизированной компоновки, а не как универсальную меру для любого центра. У разных моделей меняются способ загрузки, число захватов, конструкция направляющих, рабочие скорости и состав программных модулей. Даже внутри одной серии комплектация может отличаться. Поэтому проект подключения, перечень опций и фактические размеры зоны обслуживания сверяют по паспорту и компоновочному чертежу именно поставляемой машины.