

Базирование и крепление заготовок
Полноформатный лист на классической форматной пиле обычно не зажимают по всей площади. Он опирается на каретку и поддерживающий стол, касается поперечной линейки и удерживается оператором либо локальным прижимом. Такая схема дает свободу переналадки, но требует, чтобы плита лежала устойчиво и не меняла ориентацию при входе в диск. Любое покачивание превращается в отклонение линии реза.
Надежное базирование начинается с оценки исходных кромок. Поврежденная, выпуклая или выкрашенная сторона не должна становиться опорной только потому, что она заводская. Первый проход формирует новую прямую линию, второй создает сопряженную сторону, и уже от этих баз откладывают чистовые размеры. Такая последовательность особенно полезна при раскрое комплекта, где детали должны складываться в один корпус без индивидуальной подгонки. Локальные пневматические или механические прижимы нужны прежде всего для узких полос, коротких элементов, деталей неправильной формы и материалов, склонных приподниматься. Усилие подбирают так, чтобы заготовка не поворачивалась, но и не прогибалась. На тонкой панели чрезмерный прижим способен временно изменить форму: размер окажется правильным под нагрузкой и уйдет после освобождения. Поэтому проверяют не только удержание, но и плоскостность готовой детали.
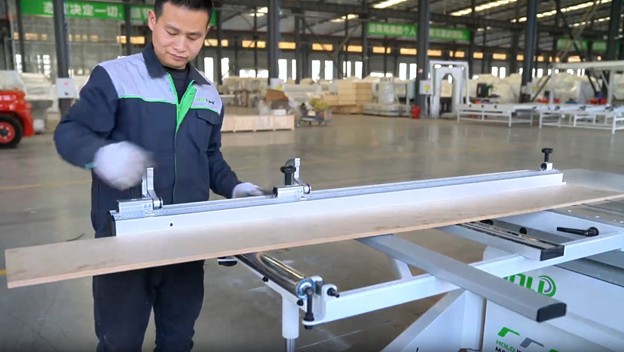
При продольном пилении свободный обрезок должен беспрепятственно выходить из зоны диска. Между пилой, упором и посторонними кусками материала не должно образовываться ловушки. Для коротких деталей используют вспомогательную оснастку, чтобы они не опирались одновременно на длинную направляющую в неустойчивом положении. Если операция заставляет руку сопровождать материал рядом с зубьями, технологию следует изменить до начала работы, а не надеяться на осторожность оператора.
Рабочее пространство фактически продолжает систему крепления. На пути каретки не должно быть кабелей, рукавов, тележек или штабелей, из-за которых приходится менять стойку во время прохода. Большой лист желательно подавать с помощником или загрузочным устройством: резкий удар при укладке нагружает направляющие, а попытка одновременно удержать массу и попасть в упор увеличивает риск перекоса. Удобная логистика вокруг станка сохраняет и точность, и ресурс механики.
Поверхность заготовки перед раскроем очищают от твердых частиц, а сам материал выдерживают в условиях цеха, если перепад температуры и влажности был значительным. Песок и металлические включения быстро повреждают зубья; искривленная после хранения плита плохо опирается на стол. Форматный станок может точно провести материал, но не способен сделать плоской заготовку, которая изначально лежит на трех точках.
Инструмент, расходные материалы и рабочие параметры
Основная пила
Основной диск выбирают сразу по нескольким признакам: наружному и посадочному диаметрам, допустимым оборотам, толщине корпуса, ширине пропила, числу и форме зубьев, назначению материала и совместимости с расклинивающим элементом. Для HOLD MJ320DSIi верхний предел диаметра составляет 350 мм, посадка – 30 мм. Увеличивать диск сверх допуска нельзя даже при наличии свободного места на глаз: во время подъема или наклона он может встретиться с внутренними деталями и кожухом.
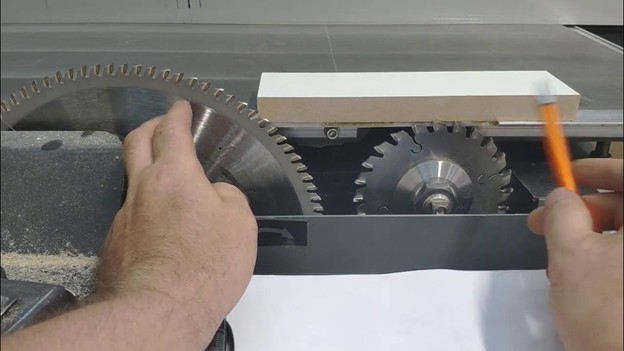
Для ламинированной ДСП и МДФ обычно применяют многозубые пилы с геометрией, рассчитанной на хрупкое покрытие. Трапециевидно-прямой зуб последовательно надрезает и очищает пропил, поэтому хорошо работает по меламину и ламинату. Для фанеры, шпона и массива подходят другие варианты заточки. Универсальный диск удобен при редкой смене материалов, но на постоянном потоке специализированный инструмент чаще дает более чистую кромку и дольше сохраняет режим.
Состояние посадочных поверхностей столь же важно, как качество зубьев. Смола и пыль между фланцем и корпусом дают осевое отклонение, которое ошибочно принимают за плохую заточку. Перед установкой очищают фланцы, проверяют корпус на повреждения и затягивают крепление штатным инструментом. После замены пилу проворачивают вручную при отключенном питании, чтобы убедиться в отсутствии контакта с защитой и подрезным узлом.
Подрезная пила
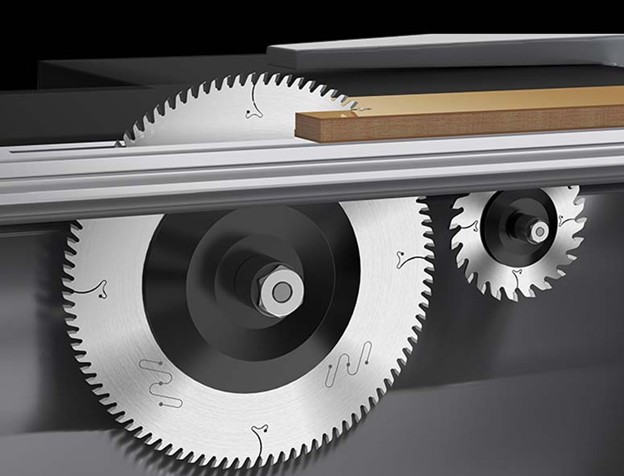
Подрезной инструмент подбирают как пару к основному, а не как самостоятельный расходник. После каждой заточки ширина главного пропила немного меняется, поэтому прежняя настройка подрезки может перестать подходить. Для HOLD используется размер 120 х 20 мм; дополнительно учитывают максимальные обороты, направление вращения и способ изменения ширины. Составной диск удобен точной регулировкой, а конический – быстрым подбором ширины через высоту выхода.
Рабочую глубину делают минимальной, достаточной для полного прорезания облицовки и тонкого слоя основы. Глубокий паз не повышает качество автоматически: он увеличивает нагрузку, делает ступеньку заметнее и усложняет совмещение. После каждой замены или заточки основной пилы выполняют новую пробу, начиная с малой глубины. Это дешевле, чем обнаружить несовпадение после раскроя всей партии.
Скорость, подача и высота выхода
Частоту вращения рассматривают вместе с диаметром. На HOLD основной шпиндель работает при 4200 об/мин, подрезной – при 8500 об/мин. Если поставить диск существенно меньшего диаметра, скорость зуба изменится даже при прежних показаниях тахометра. На машинах с несколькими скоростями или частотным управлением режим можно точнее подстроить под материал, однако это требует дисциплины: неверно выбранная ступень способна ухудшить рез быстрее, чем отсутствие регулировки.
Ручную подачу оценивают по устойчивости звука, усилию и состоянию кромки. Слишком медленное движение вызывает трение и прижог, слишком быстрое увеличивает ударную нагрузку на зуб и количество сколов. Оператору нужна ровная скорость на всем проходе, особенно в начале и при выходе. Если тяжелый лист невозможно вести плавно, сначала исправляют опору и логистику, а не пытаются компенсировать рывки повышением мощности.
Параметры полезно закреплять в простой технологической карте: материал, толщина, основной и подрезной диски, положение пил, результат пробного реза. Такая запись не превращает ручной станок в машину с ЧПУ, но снимает зависимость от памяти одного наладчика. При повторе заказа смена быстрее возвращается к проверенному режиму и может заметить, что прежние настройки перестали давать тот же результат из-за износа инструмента или механики.
Расходники и обслуживание
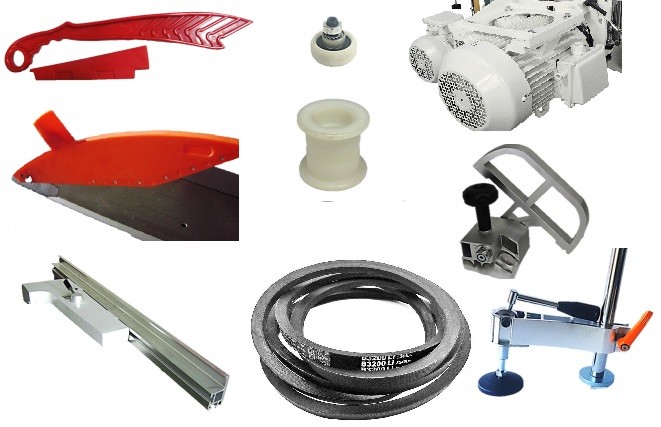
Помимо пил, в эксплуатационный запас входят приводные ремни, вставки стола, элементы прижимов, подходящий расклинивающий нож, смазочные материалы, фильтры и рукава аспирации. Список определяется конструкцией конкретного станка и интенсивностью работы. Наличие недорогого ремня на складе может сократить простой на несколько дней, тогда как закупка редкого узла после поломки останавливает весь участок первичного раскроя.
Заточку проводят до появления тяжелого прижога и массовых сколов. Работа тупым инструментом повышает нагрузку на двигатель, нагревает плиту, усиливает вибрацию и ускоряет износ подшипников. Рациональнее вести учет наработки и менять комплект заранее. Для непрерывного производства полезны минимум две согласованные пары основной и подрезной пил: одна работает, вторая находится в заточке или готова к установке.
Алмазный инструмент и демпфированные корпуса дают большой ресурс на абразивных облицованных плитах, но требуют экономического расчета. При стабильном потоке ЛДСП высокая цена распределяется на большое число метров реза. В мастерской с редкими заказами и частой сменой материалов твердосплавная пила может быть практичнее. Выбор расходника следует связывать и с себестоимостью чистой детали, а не только со сроком службы между заточками.
Заключение
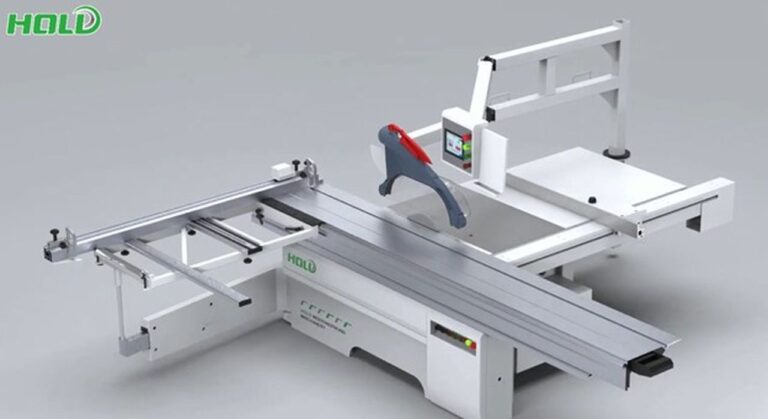
Форматно-раскроечный станок следует воспринимать как единую измерительно-технологическую систему. Результат создают не отдельные киловатты и не длина алюминиевого профиля, а согласованная работа основания, каретки, упоров, пильных узлов, прижимов, инструмента и аспирации. HOLD MJ320DSIi наглядно показывает эту взаимосвязь: полноразмерная каретка и отдельная подрезка дают нужный потенциал, но реализуется он только при точной установке, правильной наладке и проверке на рабочем материале.
Практическая приемка переводит выбор станка в область измеряемого результата. Длинный рез раскрывает состояние каретки, серия полос – повторяемость упора, прямоугольная деталь – точность угла, облицованная плита – работу пары пил, а осмотр после резов – эффективность аспирации. Зафиксированные и регулярно повторяемые проверки делают станок надежной исходной точкой производства, а не источником погрешностей на сборке.