
Основные узлы форматно-раскроечных станков
Станина и рабочие столы
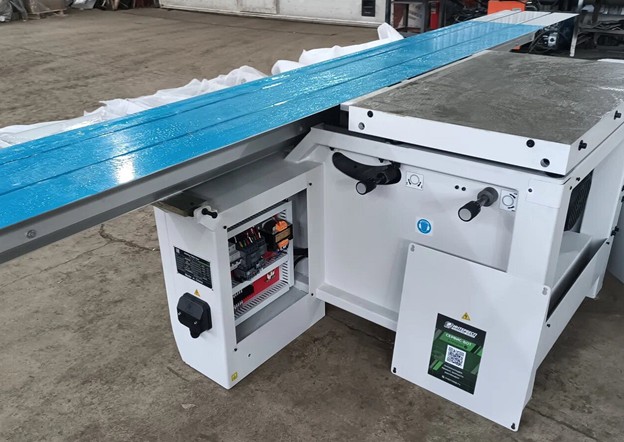
Станина связывает все элементы станка в единую геометрическую систему. На ней закреплены пильный агрегат, направляющие, неподвижные столы, механизм продольного упора и опора верхнего кожуха. При недостаточной жесткости взаимное положение этих узлов меняется от вибрации, неравномерной опоры или удара при загрузке. На короткой детали отклонение может остаться незаметным, но на длинной панели оно проявится уходом размера и непостоянным углом.
Практическая проверка станины начинается не с оценки толщины металла на глаз, а с устойчивости собранной машины. Станок не должен качаться на опорах, а стыки неподвижного, подвижного и поддерживающего столов не должны цеплять материал. После выравнивания контролируют плоскостность в нескольких положениях каретки. Такой контроль показывает, будет ли лист переходить между поверхностями без подъема и перекоса, который оператор невольно компенсирует нажимом рук.
Большая масса обычно помогает гасить вибрацию, но сама по себе не гарантирует точность. Тяжелую машину можно неправильно установить, а более легкую – удачно спроектировать и надежно закрепить. Значение имеет вся силовая цепь: жесткость корпуса, расположение опор, качество сварных соединений, крепление пильного блока и состояние пола. Для владельца это означает, что подготовка основания является частью точности, а не второстепенной строительной работой.
Подвижная каретка и направляющие
Каретка одновременно поддерживает материал и задает направление реза. Полноразмерная плита МДФ может весить десятки килограммов, поэтому направляющие воспринимают не только вертикальную нагрузку, но и момент от вынесенной в сторону массы. Для движения применяют шариковые, роликовые или комбинированные опоры. Покупателю важнее не название схемы, а то, насколько легко она идет под нагрузкой, сохраняет прямую траекторию и допускает компенсацию естественного износа.
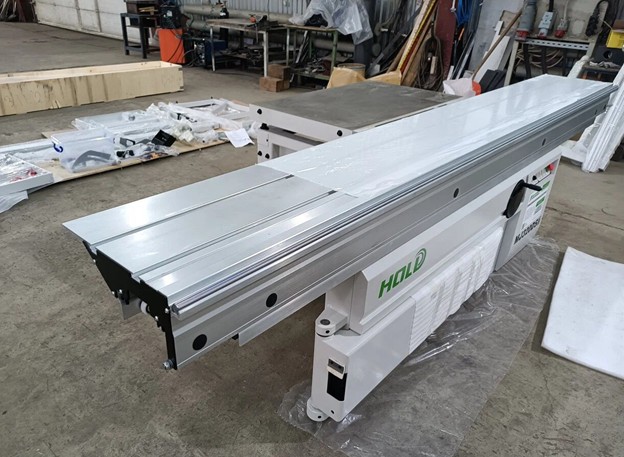
Небольшой боковой люфт на ручке каретки превращается в заметное отклонение на дальнем краю листа. Загрязнение работает сходным образом: стружка между контактными поверхностями создает рывки, а абразивная пыль ускоряет выработку дорожек. Анодированная алюминиевая поверхность защищает детали от коррозии и темных следов на плите, но не отменяет регулярную очистку. Смазывать направляющие следует только тем способом, который предусмотрен изготовителем: случайная густая смазка способна превратить пыль в абразивную пасту.
Каретку проверяют на всей длине, сначала без листа, затем с обычной производственной нагрузкой. Движение должно оставаться равномерным, без стука в одной точке, самопроизвольного ухода и изменения усилия в середине хода. Затем выполняют длинный контрольный рез. Такая последовательность разделяет механическую проблему и влияние инструмента: если стол движется рывками еще до пиления, бессмысленно пытаться исправить кромку заменой диска.
Поперечная линейка, поддерживающий стол и перекидные упоры
Поперечная линейка задает длину заготовки и угол ее торца относительно хода каретки. Выносной стол принимает свободную часть большого листа и не дает ему провисать, а перекидные упоры позволяют повторять один размер без нового отсчета по шкале. Здесь особенно важна жесткость фиксации: если линейка чуть поворачивается от давления плиты, первая и десятая детали одной партии уже не будут одинаковыми.
Положение линейки настраивают по фактической линии реза, а не по декоративным граням корпуса. Короткий угольник подходит для предварительной установки, но слабо показывает накопленную ошибку. Гораздо показательнее крупный прямоугольник с измерением диагоналей или последовательный рез с поворотом заготовки. Чем длиннее проверочная база, тем раньше обнаруживается малое угловое отклонение, которое иначе проявилось бы только на сборке шкафа.
Положение линейки настраивают по фактической линии реза, а не по декоративным граням корпуса. Короткий угольник подходит для предварительной установки, но слабо показывает накопленную ошибку. Гораздо показательнее крупный прямоугольник с измерением диагоналей или последовательный рез с поворотом заготовки. Чем длиннее проверочная база, тем раньше обнаруживается малое угловое отклонение, которое иначе проявилось бы только на сборке шкафа.
Перекидной упор должен возвращаться в одну координату без заметного люфта, а его контактная поверхность – уверенно удерживать деталь, не сминая облицовку. Цифровой индикатор ускоряет установку, но не исправляет механический зазор. Поэтому при приемке полезно несколько раз отвести и вернуть упор, изготовить серию одинаковых деталей и сравнить их пакетно. Повторяемость такого цикла важнее красивого показания на экране.

Параллельный упор.
Продольный, или параллельный, упор задает ширину полосы. Он должен перемещаться без закусывания, надежно зажиматься и сохранять положение под рабочим давлением. Его геометрию проверяют относительно направления реза с учетом допуска изготовителя. Иногда выходную часть намеренно слегка разгружают, чтобы отпиленная полоса свободнее покидала зону зубьев. Самовольное сведение упора к диску опасно защемлением материала, прижогом и обратным выбросом.
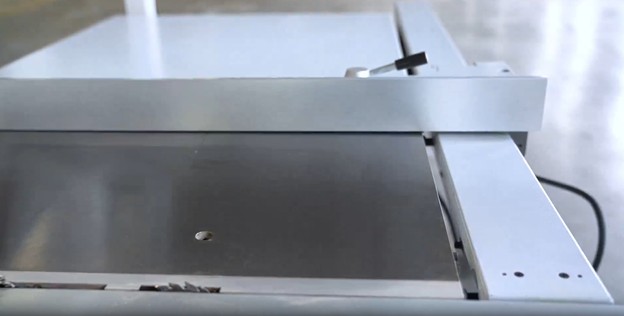
Практическая ценность проверки проявляется на узких деталях. Малое угловое отклонение, почти незаметное на широкой панели, заставляет узкую полосу поворачиваться между упором и пилой. Оператор чувствует рост сопротивления и начинает сильнее давить на материал, из-за чего качество становится еще менее стабильным. Контроль нескольких полос по ширине в начале, середине и конце показывает одновременно положение упора, состояние каретки и повторяемость фиксатора.