
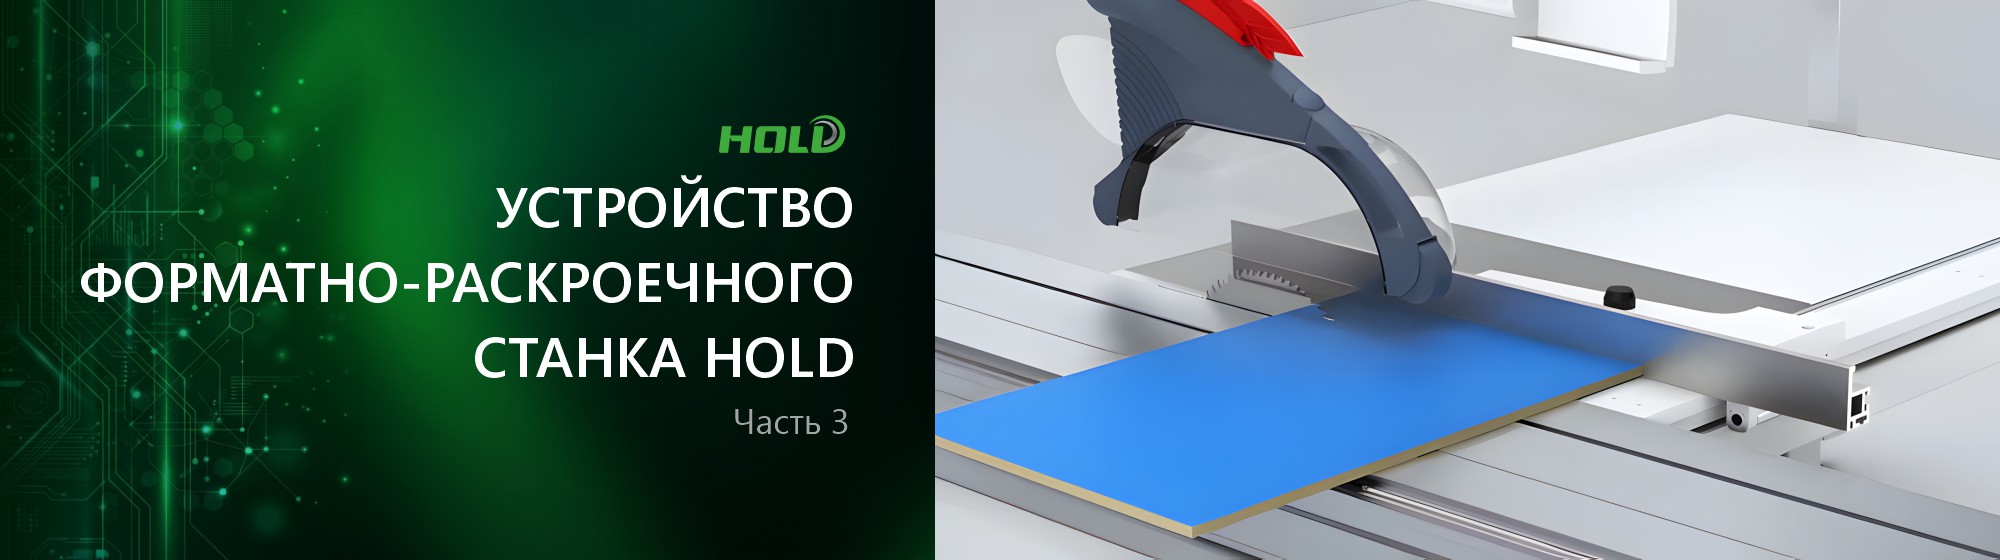
Основной пильный агрегат
Основной агрегат включает шпиндель, фланцы, подшипники, привод, ременную передачу, корпус и механизмы изменения высоты и угла. От жесткости этой сборки зависит, останется ли диск в заданной плоскости под нагрузкой. Осевое биение фланца, люфт подшипников или нестабильное натяжение ремня дают волнистую кромку даже при исправной каретке. Поэтому качество реза нельзя связывать только с остротой зубьев.
Подъем позволяет согласовать выход диска с толщиной материала, а наклон нужен для соединений под углом и подготовки отдельных конструктивных элементов. У HOLD MJ320DSIi высота меняется электрически, что снижает физическую нагрузку и ускоряет настройку. Однако координату все равно проверяют пробным резом: люфт передачи, загрязнение винта или неверная индикация могут дать отличие между заданным и фактическим положением.
Обслуживаемость агрегата напрямую влияет на простои. Доступ к ремням, фиксаторам, регулировке подрезки и точкам очистки должен быть понятным и безопасным. Если обычная замена инструмента требует разбирать половину ограждений, персонал начинает откладывать обслуживание или работать затупленным диском. На осмотре полезно пройти весь штатный процесс замены пилы и убедиться, что блокировки, стопор шпинделя и кожухи действительно позволяют выполнить его без импровизации.
Подрезной пильный узел
Подрезной диск расположен перед основным по ходу подачи и делает неглубокий паз в нижнем декоративном слое. У него выше частота вращения и имеется отдельный привод, а положение регулируется по высоте и поперек линии пиления. После настройки узел обязан жестко фиксироваться. Если он смещается от вибрации, чистая кромка постепенно превращается в чередование сколов и широких ступенек, хотя оператор не менял режим.
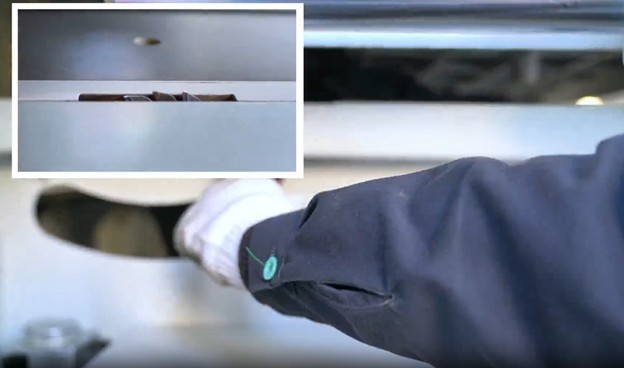
Ширину предварительного паза формируют по-разному. Конический диск режет шире при большем выходе над столом; составной инструмент разводят механизмом или дистанционными кольцами. Независимо от конструкции настройку начинают с совмещения центра подрезного и основного пропилов, затем подбирают ширину и только после этого минимальную рабочую глубину. Такой порядок экономит облицованный материал: попытка сразу поднять подрезку часто скрывает одну причину и создает другой дефект.
Проверять узел следует на том покрытии, которое будет преобладать в работе. Светлый меламин хорошо показывает темные сколы, глянцевая поверхность – царапины и ступеньку, а шпонированная плита выявляет вырыв волокон. Один удачный рез не подтверждает стабильность. Несколько проходов после изменения высоты основной пилы и наклона показывают, сохраняет ли подрезка взаимное положение с главным диском.
Аспирация и защита механизмов от пыли
Аспирация влияет не только на воздух в рабочей зоне. Пыль оседает на направляющих, винтах подъема, датчиках и ременных передачах, затрудняет движение и ускоряет износ. Скопление стружки под агрегатом ухудшает охлаждение и повышает пожарную нагрузку. Поэтому производительность вытяжки, диаметр воздуховодов и состояние фильтров следует относить к параметрам станка наравне с мощностью двигателя.
Для HOLD применяется отбор снизу и через верхний кожух; ориентир по расходу воздуха составляет около 3000 м³/ч. Эта цифра полезна только вместе с разрежением, фактической скоростью в каналах, длиной трассы и количеством поворотов. Подключение тонкого гофрированного рукава к мощному вентилятору может дать слабый захват из-за большого сопротивления. На приемке поэтому оценивают не паспорт вытяжки, а поведение пыли во время реального реза.
Хорошо настроенная система не обязательно ловит каждую крупную щепку, однако рядом с лицом оператора не должно образовываться устойчивого облака мелкой пыли. После серии проходов осматривают кожух, пространство под столом и направляющие. Быстрое накопление в одной зоне указывает на утечку, неверное положение приемника или недостаточную скорость потока. Такая проверка одновременно защищает здоровье работников, ресурс узлов и стабильность геометрии.
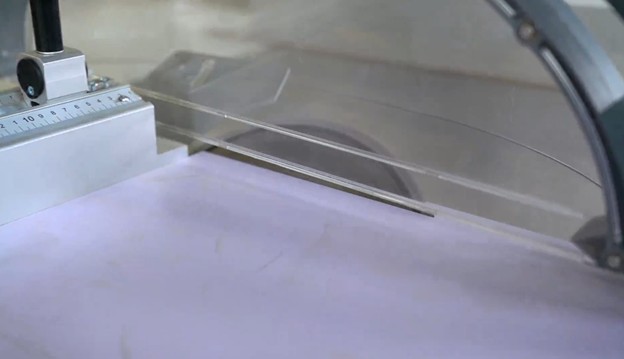
Принцип работы и формирование чистого реза
Во время пиления заготовка лежит на каретке и движется вместе с ней. Сначала нижней стороны касается подрезной диск. Он вращается так, что в зоне контакта его зубья идут в направлении подачи, и прорезает облицовку на небольшую глубину. Следом основной диск разделяет плиту по всей толщине во встречном режиме. Благодаря предварительному пазу главные зубья выходят в уже освобожденную нижнюю кромку и не отрывают хрупкий декоративный слой.
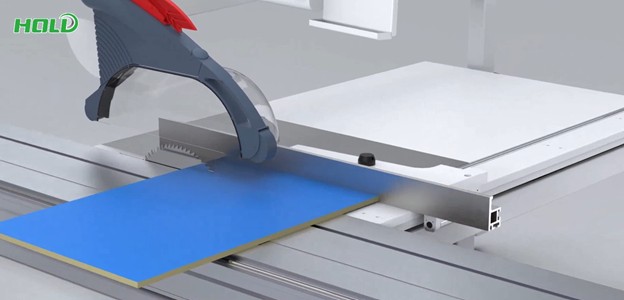
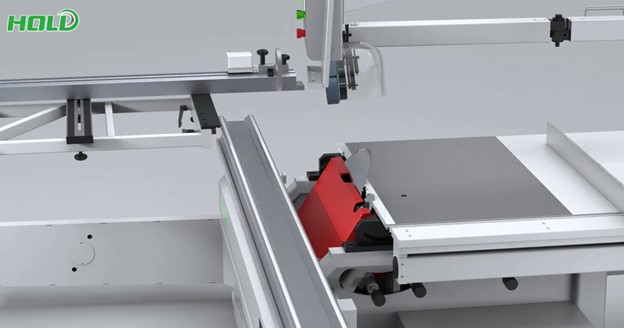
Подрезной паз делают чуть шире фактического следа основной пилы. Если он уже, главный диск зацепляет облицовку и оставляет скол. Если заметно шире, нижняя сторона выглядит чистой, но вдоль кромки появляется ступенька, которая затем может проявиться под тонкой кромочной лентой. Настройка считается удачной, когда покрытие цело, а уступ минимален и одинаков по обе стороны.
Расположение дефекта помогает найти причину. Скол только с одной стороны нижней кромки обычно говорит о поперечном смещении подрезки. Разрушение с обеих сторон чаще связано с недостаточной шириной паза, малой глубиной или затуплением. Если неровности появляются сверху и снизу, круг поиска расширяется: проверяют основной диск, чистоту фланцев, биение шпинделя, скорость подачи и колебания заготовки. Так оператор переходит от случайного вращения регулировок к осмысленной диагностике.
Высоту основной пилы выбирают по толщине материала и геометрии инструмента. Слишком высокий выход увеличивает открытую часть диска и может сделать подачу более резкой. Слишком низкий удлиняет контакт зубьев с плитой, ухудшает удаление стружки и нагрев. Универсальной цифры нет: рабочее положение подтверждают короткой серией пробных резов, контролируя чистоту верхней кромки, усилие подачи и звук работы.
Ровная кромка возникает только при согласованной работе всех элементов. Исправная пила не компенсирует боковой уход каретки, а точные направляющие не устраняют осевое биение диска. По этой причине наладку ведут от вращающихся деталей к направлению движения, затем к упорам и размерным шкалам. Такой порядок сокращает число повторных регулировок и позволяет понимать, какой механизм действительно изменил результат.
При наклонном резе меняется не только угол кромки. Снижается доступная высота, смещается линия выхода диска относительно стола, и возрастает значимость надежного прижима. Перед серийной работой выполняют пробу на обрезке того же материала, сверяют фактический угол и проверяют, не касается ли заготовка кожуха или упора. Это особенно важно для соединений «на ус», где небольшая ошибка каждой детали складывается в заметный зазор.