

Управление, аспирация и защитные устройства
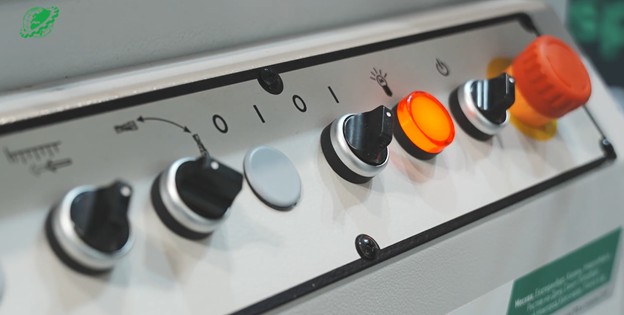
Органы управления обычно включают главный выключатель, запуск вращения, выбор режима, педаль или кнопку рабочего цикла и аварийную остановку. Простота панели полезна только при однозначной индикации состояния. Оператор должен понимать, вращается ли головка, зажата ли деталь и готов ли механизм к движению. Самопроизвольный повтор цикла после восстановления питания недопустим.

Аспирация удаляет стружку из зоны сверления и не дает ей накапливаться возле линейки, упоров и пневматических элементов. Остатки под деталью меняют базирование, а пыль в механизмах ускоряет износ. Эффективность оценивают во время серии, когда образуется устойчивый поток отходов. Чистый стол после одного отверстия еще не показывает, справляется ли система с полной многошпиндельной нагрузкой.
Ограждения закрывают передачу, вращающиеся патроны и опасные зоны хода головки. Педаль освобождает руки для базирования, но не должна позволять держать пальцы рядом с инструментом. Размещение аварийной кнопки проверяют из обычной рабочей позиции. Безопасность влияет и на качество: когда оператору не приходится поддерживать деталь в рискованной зоне, он стабильнее соблюдает правильную базу.
Принцип работы позиционного станка
Работа начинается не с нажатия педали, а с подготовки технологической базы. По чертежу определяют сторону отсчета, положение ряда и глубину. Затем устанавливают нужные сверла, выбирают ориентацию головки, выставляют линейку и упоры, регулируют прижимы. Только после этого пробная заготовка проходит полный цикл и измеряется. Настройку считают завершенной, когда контроль подтверждает координаты, а не когда шкалы визуально совпали с расчетом.
Оператор подает деталь к упору и прижимает ее базовой кромкой к линейке. После запуска пневматика фиксирует панель, головка выходит на рабочую подачу, сверла достигают ограниченной глубины и возвращаются. Прижимы освобождают заготовку после выхода инструмента. В многооперационной схеме деталь перемещают к следующему упору или переворачивают по карте маршрута.

Одновременное сверление сокращает рабочее время, однако на качество сильнее влияет стабильность каждой фазы. Неравномерный подвод вызывает разный характер входа, загрязненный упор смещает координату, а преждевременное освобождение прижима разбивает отверстие. Поэтому наблюдение за циклом дает больше информации, чем измерение его продолжительности. Машина должна работать плавно и одинаково на первой и последней детали серии.

При сверлении в торец оси инструмента связывают с пластью и толщиной панели. Малое вертикальное смещение особенно опасно для тонкой плиты: стенка над или под отверстием становится слабой, а шкант может выйти на поверхность. При работе в пласть контролируют отступ от кромки и глубину, чтобы не пробить декоративный слой с обратной стороны.
После завершения партии настройки не следует оставлять только в памяти наладчика. В карте фиксируют используемые шпиндели, направление вращения сверл, положение упоров, глубину, давление и ориентацию детали. Фотография оснащенной головки может дополнять запись, но не заменяет размеры. Такая документация сокращает время на повторную наладку и позволяет восстановить причину отклонения, если проблема обнаружилась на сборке.
Базирование и крепление заготовок
Координаты отверстий имеют смысл только относительно выбранных баз. Обычно деталь опирается пластью на стол, одной обработанной кромкой касается линейки, а торцом – упора. Эти поверхности должны быть обозначены в технологической карте. Если одну партию базировать от передней кромки, а другую от задней, размер панели может быть правильным, но отверстия окажутся зеркально смещены.
Кромкооблицованная сторона меняет фактический размер и характер контакта с упором. Технолог заранее определяет, выполняется присадка до или после облицовывания, и учитывает толщину ленты. Мягкая или выступающая кромка не должна становиться случайной измерительной базой. Когда присадку выполняют после облицовывания, контактную поверхность упора проверяют на отсутствие острых граней и загрязнений клеем.
Покоробленная панель может выпрямиться под прижимом лишь локально. После освобождения она вернется к исходной форме, и взаимное положение отверстий на сборке изменится. Станок не исправляет геометрию материала, поэтому входной контроль плоскостности остается необходимым. Сильный прижим не должен использоваться как способ принудительно сделать дефектную заготовку пригодной.

Для зеркальных деталей полезен физически различимый маршрут: отдельные стопы, маркированные стороны стопы или последовательность обработки, исключающая случайный переворот. Контроль первой правой панели не подтверждает правильность левой. Обе ориентации собирают с ответной деталью или проверяют по независимой базе, поскольку зеркальная ошибка часто обнаруживается только в конце заказа.