
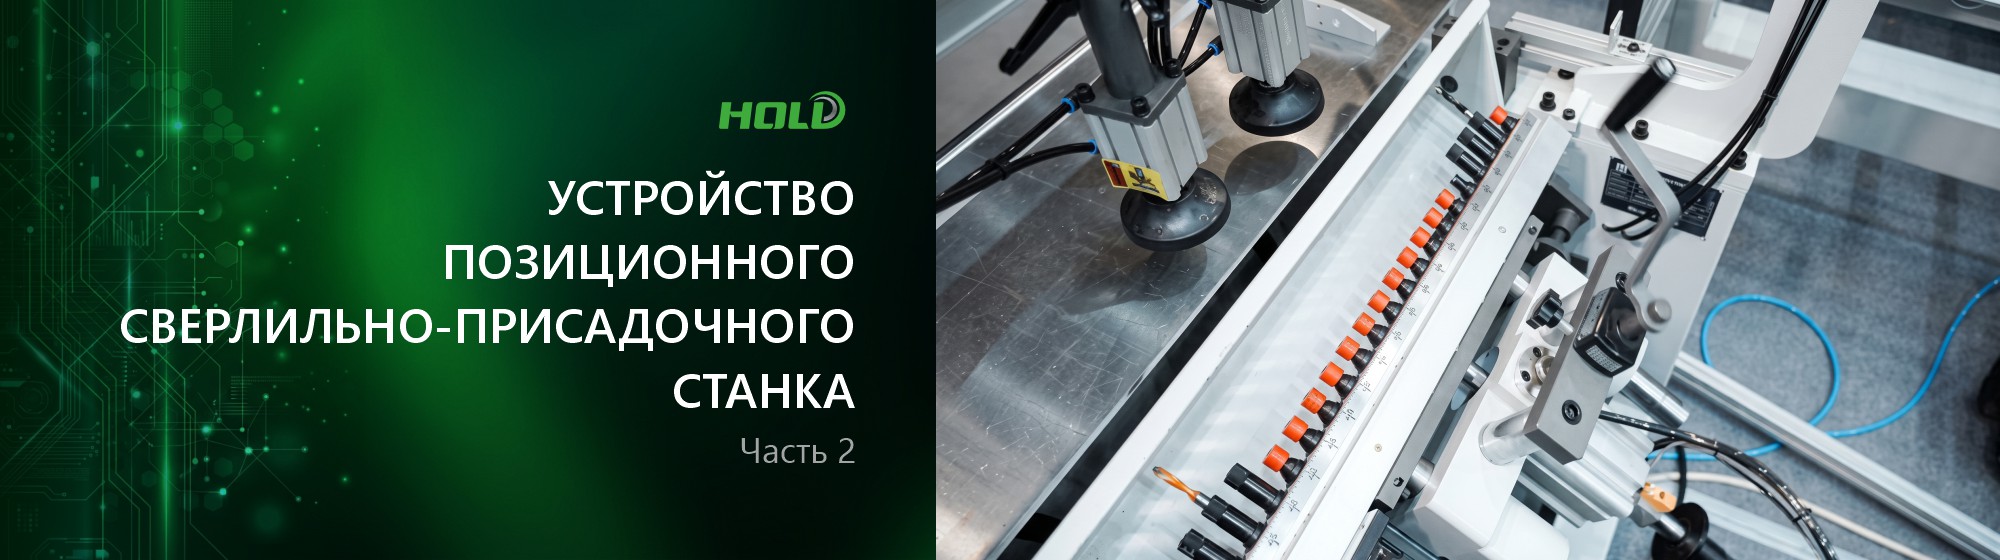
Многошпиндельная сверлильная головка
Главный технологический узел представляет собой корпус с рядом шпинделей, связанных зубчатой передачей. Один привод вращает несколько инструментов, а выбранные сверла одновременно входят в материал. Такая схема обеспечивает постоянное взаимное положение осей и резко сокращает число отдельных движений. Точность ряда зависит от изготовления корпуса, состояния опор шпинделей и отсутствия люфта в механизме подачи головки.
Головка должна подходить не только по числу шпинделей. Важны полезная ширина ряда, возможность установить сверла нужного диаметра, доступ для замены инструмента и допустимая длина оснастки. Большое количество позиций расширяет возможности, но увеличивает время контроля и вероятность ошибки при сложной комплектации. Для типового ассортимента полезнее уверенно перекрывать реальные схемы отверстий, чем иметь запас шпинделей, который никогда не используется.

Поворотный механизм и компоновка головок
У однотраверсных станков головка часто поворачивается между положениями для сверления в торец и в пласть. После поворота ее необходимо жестко зафиксировать в рабочей координате. Недостаточно, чтобы шкала показывала нужный угол: оси шпинделей должны быть перпендикулярны соответствующей поверхности детали, а расстояние до базы должно повторяться после нескольких переключений.
Привод вращения и механизм подачи
Форматно-раскроечный станок нужен не только для того, чтобы разделить большую плиту на меньшие части. На этом этапе производство получает исходную геометрию детали: прямую кромку, точный размер и угол между соседними сторонами. Если база сформирована неверно, последующие операции уже не исправляют ошибку, а лишь повторяют ее. Кромка ложится с зазором, присадка смещается, диагонали корпуса расходятся, а сборщику приходится компенсировать неточность вручную. Поэтому форматный раскрой фактически задает систему координат для всего дальнейшего изготовления мебели.

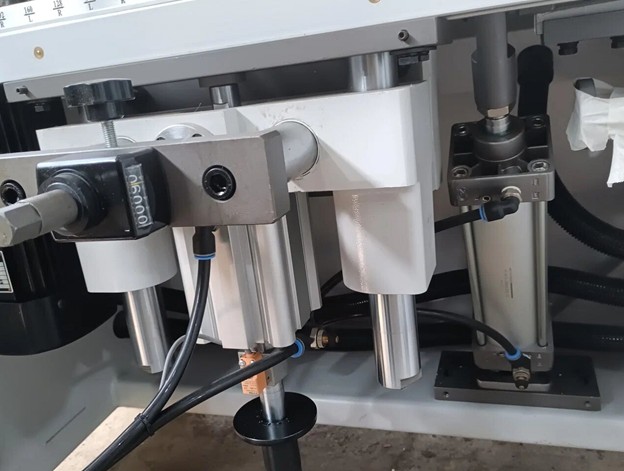
Рабочий ход головки у многих позиционных станков выполняет пневмоцилиндр. Регуляторы позволяют настроить скорость подвода, резания и возврата, а упор или датчик ограничивает глубину. Плавность движения защищает поверхность от удара и снижает нагрузку на шпиндели. Рывок в начале хода может сдвинуть плохо прижатую панель, а слишком быстрый выход увеличивает скол у края глухого отверстия.
Пневмосистема включает блок подготовки воздуха, клапаны, цилиндры, дроссели и соединения. Влага и загрязнение вызывают нестабильный ход и ускоряют износ уплотнений, а падение давления уменьшает усилие прижимов. Манометр показывает состояние только в точке установки, поэтому на проверке наблюдают давление во время полного цикла, когда одновременно работают зажим и подача головки.
Линейки, шкалы и позиционные упоры
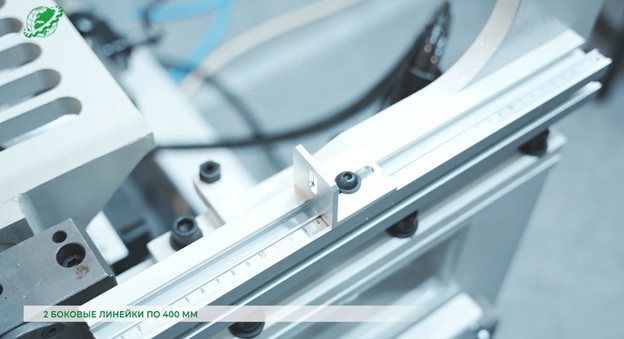
Линейка задает продольную базу, а переставные или перекидные упоры определяют координату детали вдоль стола. Их задача заключается не только в измерении размера. Контактные поверхности должны сохранять положение под давлением панели, не мять кромку и позволять одинаково подвести правую и левую заготовку. Люфт упора становится непосредственным разбросом координат отверстий.
Шкала ускоряет предварительную установку, но окончательную координату подтверждают контрольной деталью. Значение на линейке может отличаться от фактического из-за толщины кромки, положения головки или смены контактной поверхности. После настройки упор несколько раз отводят и возвращают, затем сравнивают отверстия. Такой тест показывает повторяемость механизма, а не только точность однократного отсчета.
Несколько упоров позволяют хранить координаты разных размеров и быстро переходить между ними. При этом они должны быть однозначно промаркированы и не мешать проходу детали. Карта наладки должна объяснять, какой упор используется для конкретной стороны и от какой кромки выполняется отсчет. Цветовая или буквенная маркировка особенно полезна при зеркальных деталях, где внешне одинаковые панели требуют противоположной ориентации.
Пневматические прижимы
Прижимы удерживают панель на базе в момент входа и выхода инструмента. Они должны создавать достаточное усилие, но не оставлять вмятин на декоративной поверхности. Мягкие башмаки распределяют нагрузку, а регулируемая высота позволяет работать с разной толщиной. Если точка давления находится слишком далеко от зоны сверления, тонкая деталь способна приподняться и изменить глубину отверстия.
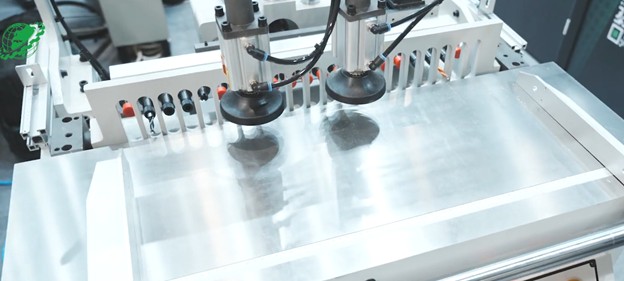
Расположение прижимов согласуют с формой заготовки и активными шпинделями. Башмак не должен попадать над будущим сквозным отверстием, нависать за краем узкой планки или сталкиваться с упором. Для коротких деталей важно проверить минимальную длину устойчивого зажима. Удерживать неподходящую заготовку рукой вместо штатной фиксации нельзя, даже если операция кажется короткой.
Последовательность цикла должна исключать подачу головки до полного зажима. После окончания сверления инструмент сначала выходит из материала и только затем освобождается деталь. Нарушение этой логики приводит к овальному отверстию или поломке сверла. На исправном станке блокировка и пневматическая схема обеспечивают порядок автоматически, но оператор все равно контролирует фактическое срабатывание по первой детали.