





Обработка прямолинейных кромок
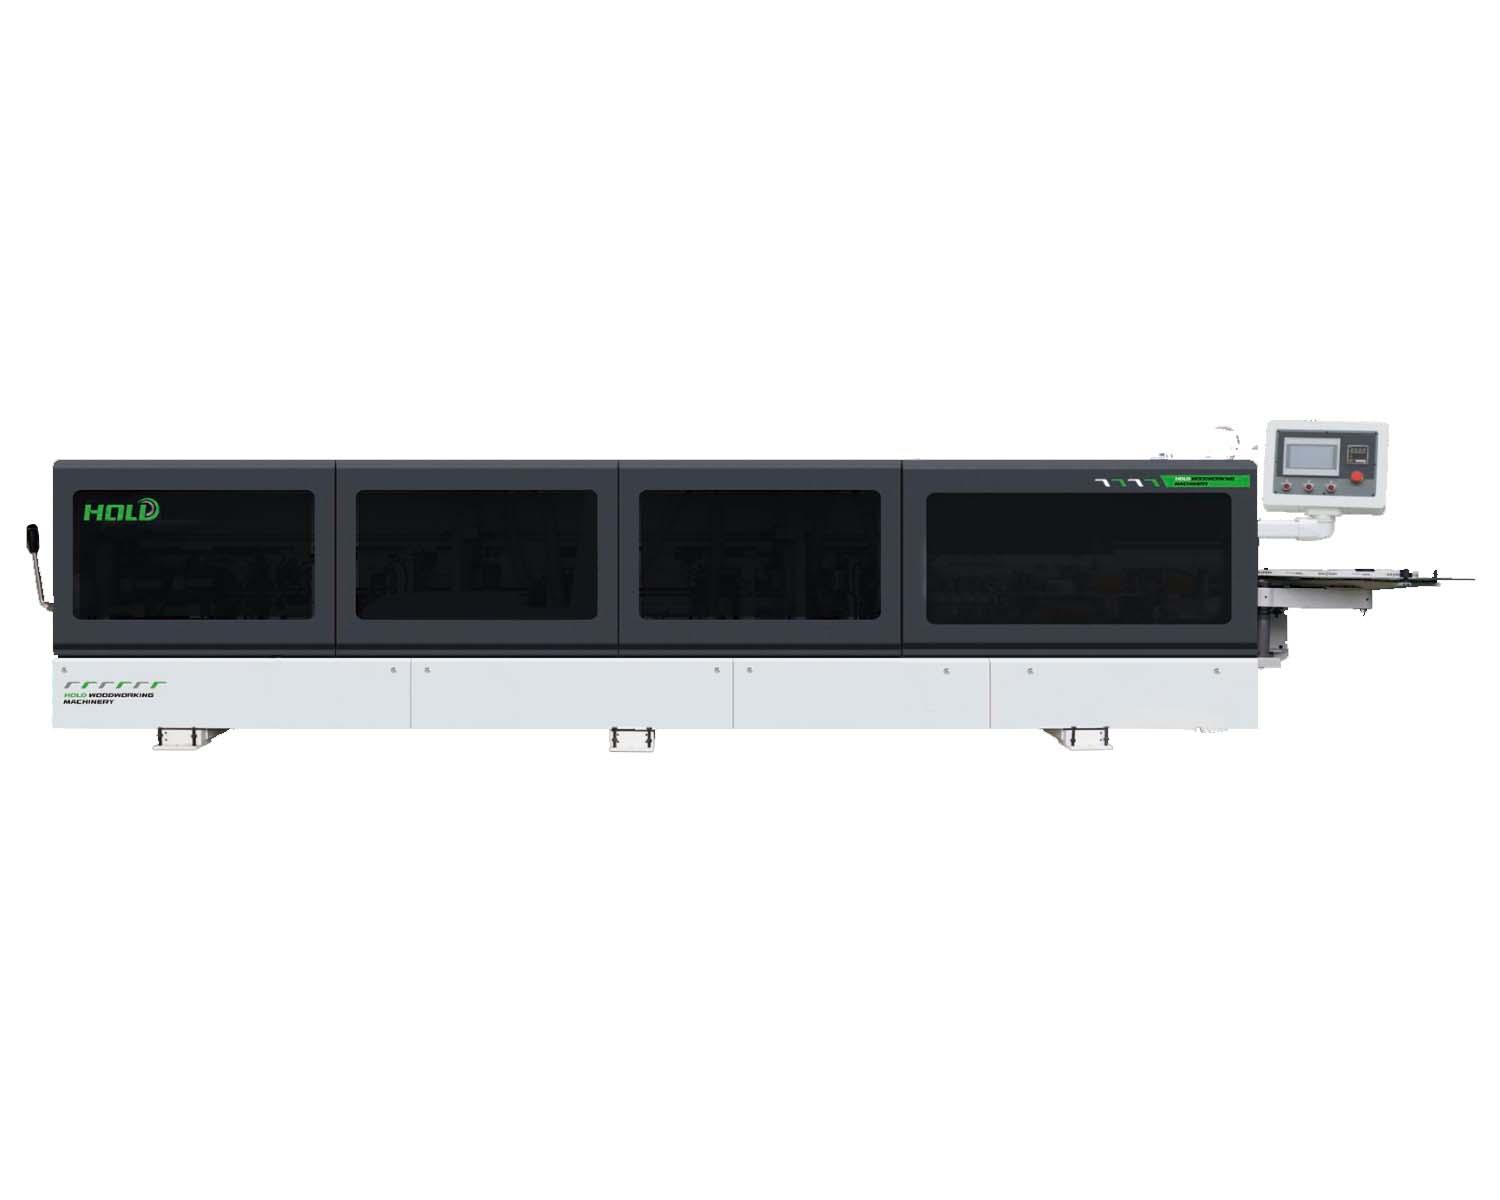
HOLD HD210J облицовывает прямолинейные кромки мебельных деталей. Станок приклеивает кромочный материал и последовательно обрабатывает сформированный профиль. Рабочие узлы обеспечивают стабильное качество кромки при высокой скорости.
Модель поддерживает универсальный производственный режим. Оборудование подходит предприятиям начального уровня и серийным участкам. Последовательная обработка формирует аккуратную и долговечную кромку.
Производственные задачи
HOLD HD210J обрабатывает плитные материалы на мебельных предприятиях. Станок выполняет стандартные операции кромкооблицовочного участка.
Оборудование применяют:
- при производстве корпусной мебели;
- для облицовки ЛДСП, МДФ и ДСП;
- в мелкосерийном и серийном производстве;
- на участках с базовыми требованиями к качеству кромки.
Станок работает с заготовками толщиной 10–60 мм. Рабочие узлы обрабатывают кромку 0,4–3 мм. Такой диапазон охватывает стандартные производственные задачи.
Компоновка оборудования
Станок занимает ограниченную площадь цеха. Длина станка составляет 3900 мм. Такая компоновка сохраняет полный цикл обработки при компактном размещении.
Настройка и защита
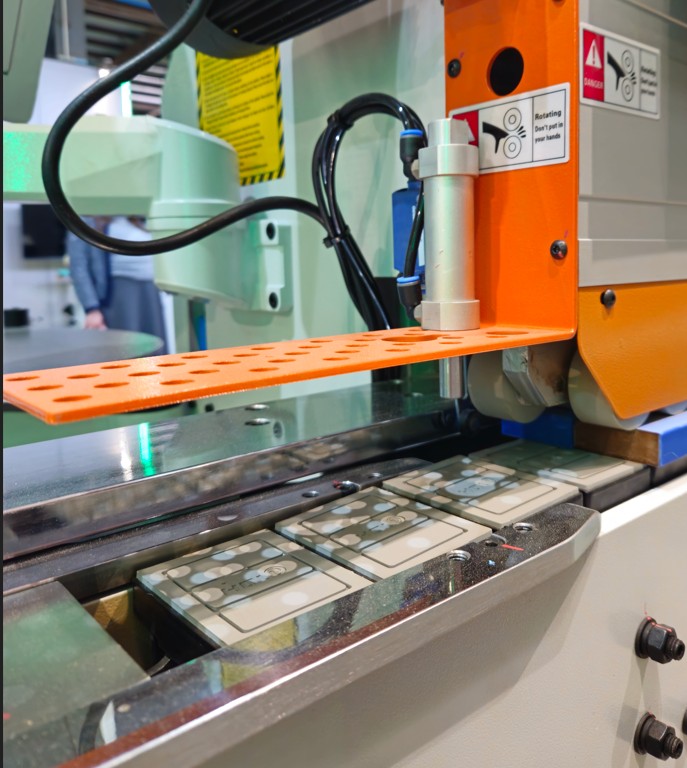
Прижимная балка регулируется по толщине заготовки. Моторизированный подъём быстро изменяет рабочее положение балки. Механизм сокращает продолжительность настройки перед запуском задания.
Пневматический ограничитель контролирует подачу заготовок. Устройство предотвращает ошибки оператора и защищает узлы станка.
Прифуговка торца
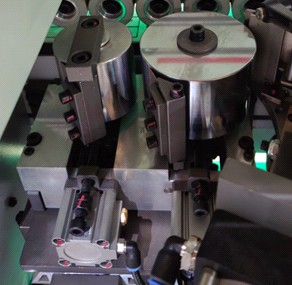
Узел прифуговки выравнивает торец перед облицовкой. Два высокочастотных двигателя приводят режущий инструмент. Фрезы удаляют сколы и неровности исходной поверхности.
Глубина обработки достигает до 1 мм. Прифуговка формирует ровную основу для последующего нанесения клея. Подготовленный торец повышает стабильность кромочного соединения.
Нанесение клея
Клеевая система дозирует состав валиковым способом. Точная регулировка подачи формирует равномерный клеевой слой. Клеевая ванна поддерживает стабильное нанесение по всей длине торца.
Равномерное распределение клея повышает прочность соединения. Кромочный материал сохраняет плотный контакт с поверхностью заготовки.
Прижим кромки
Пресс-группа фиксирует кромку после нанесения клея. Система включает три ролика, один из которых моторизированный. Ролики последовательно прижимают материал по всей длине детали.
Моторизированный ролик согласует движение кромки и заготовки. Равномерный прижим повышает качество приклеивания кромочного материала.
Торцевая обрезка
Узел торцевой обрезки удаляет припуски кромочного материала. Высокочастотные двигатели приводят режущий инструмент. Механизм точно обрабатывает начало и конец детали.
Фрезерование профиля
Фрезерный узел снимает свесы приклеенной кромки. Режущий инструмент формирует аккуратный профиль по длине заготовки. После фрезерования деталь поступает к узлам циклёвки.
Циклёвка и очистка
Узел радиусной цикли удаляет следы фрезерования. Цикля выравнивает профиль и формирует гладкую поверхность кромки.
Узел клеевой цикли очищает поверхность детали. Рабочий элемент снимает остатки клея после прижима и фрезерования.
Полировка
Узел полировки завершает обработку кромки. Полировочные элементы удаляют оставшиеся технологические следы. Финишная операция улучшает состояние поверхности изделия.
Подача заготовок
Цепной транспортер перемещает детали через рабочие узлы. Мотор-редуктор (2,2 кВт) поддерживает равномерную подачу заготовок. Стабильное движение сохраняет точность последовательных операций.
Выдвижной суппорт поддерживает детали по всей длине станка. Прорезиненные ролики стабилизируют положение заготовок при перемещении. Опорная система снижает риск смещения материала.
Система управления
Touch screen управляет основными параметрами оборудования. Сенсорный интерфейс ускоряет настройку станка перед рабочим циклом. Простая структура управления снижает требования к квалификации оператора.