













Обработка прямолинейных деталей
HOLD HD620JSC облицовывает кромки мебельных щитов и заготовок. Станок последовательно приклеивает кромочный материал и обрабатывает сформированный профиль. Рабочие узлы обеспечивают чистую поверхность без дефектов.
Модель поддерживает разные уровни производственной загрузки. Оборудование подходит начальным производствам и крупносерийным мебельным предприятиям. Конфигурация сочетает универсальность применения и высокую производительность.
Производственные операции
HOLD HD620JSC обрабатывает плитные материалы на мебельных предприятиях. Станок выполняет основные операции кромкооблицовочного участка.
Оборудование применяют:
- при производстве корпусной мебели;
- на участках кромкооблицовки ЛДСП, МДФ и ДСП;
- в серийном и массовом производстве;
- в цехах с высокими требованиями к качеству кромки.
Станок работает с заготовками толщиной от 10 до 60 мм. Допустимая толщина кромки составляет от 0,4 до 3 мм. Такой диапазон охватывает большинство мебельных задач.
Технологический цикл
Станок обрабатывает кромку за один проход. Заготовка последовательно проходит подготовительные, формообразующие и финишные узлы.
Цикл включает:
- прифуговку с алмазными фрезами;
- торцевую обрезку;
- черновое и чистовое фрезерование;
- радиусную циклю и клеевую циклю;
- полировку.
Такая последовательность исключает повторную подачу детали. Каждый узел выполняет отдельную операцию по ходу движения заготовки.
Подготовка торца
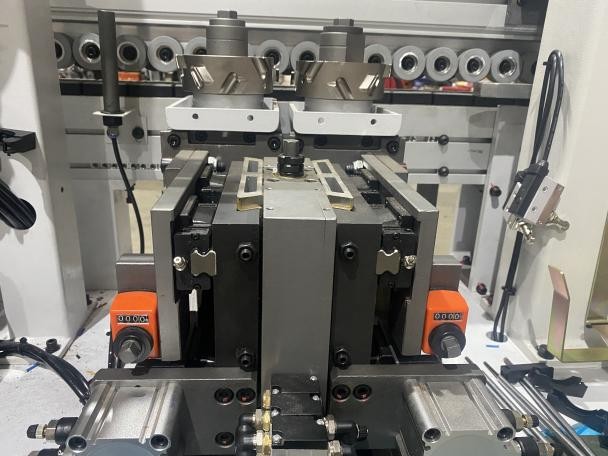
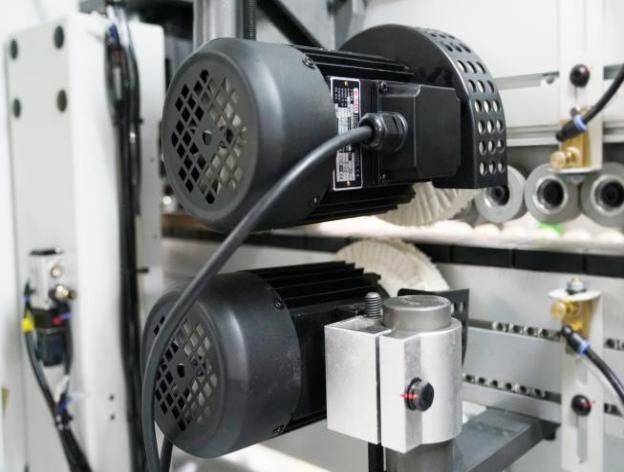
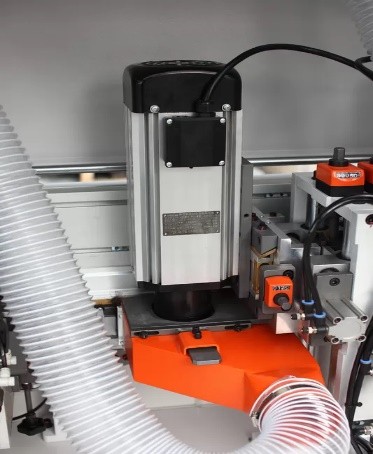
Узел прифуговки выравнивает торец перед приклеиванием. Два высокочастотных двигателя приводят алмазные фрезы. Инструмент удаляет дефекты и формирует ровную поверхность.
Подготовленный торец стабилизирует нанесение клея. Ровная поверхность поддерживает равномерный контакт кромки с заготовкой.
Нагрев и нанесение клея
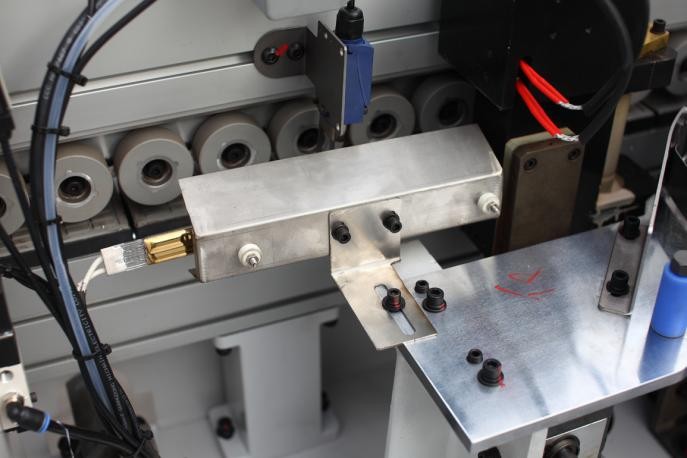
Инфракрасная лампа предварительно нагревает торец. Нагрев улучшает адгезию и уменьшает толщину клеевого шва.
Клеевая ванна регулирует подачу клеевого состава. Система равномерно распределяет клей по всей длине торца. Точная дозировка поддерживает стабильность соединения.
Прижим кромки
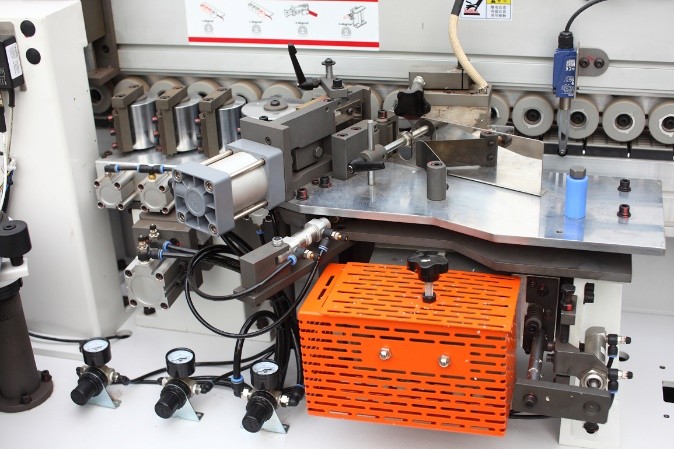
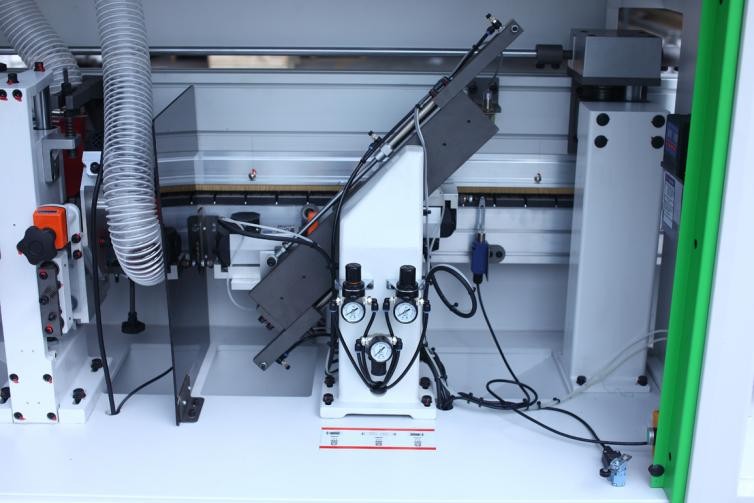
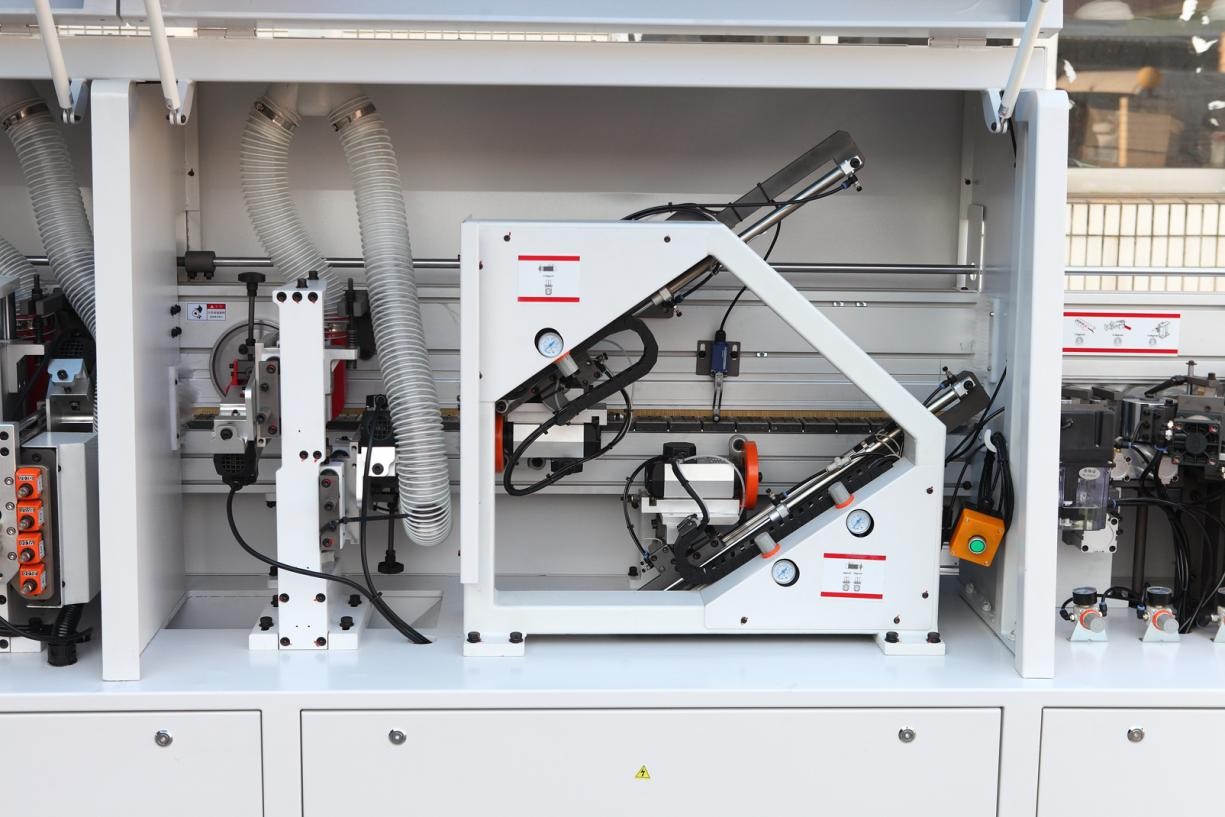
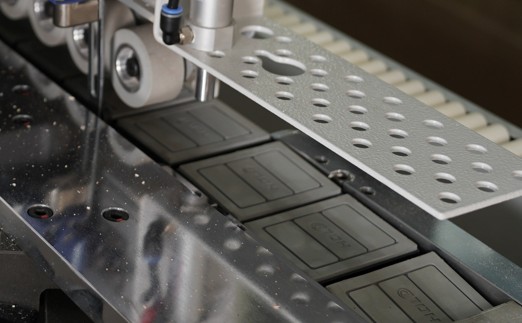
Пресс-группа фиксирует кромочный материал после нанесения клея. Система включает четыре ролика, включая моторизированный. Ролики последовательно прижимают кромку по длине детали.
Моторизированный ролик согласует движение кромки и заготовки. Равномерное усилие сохраняет положение материала при дальнейшей обработке.
Торцевая обрезка
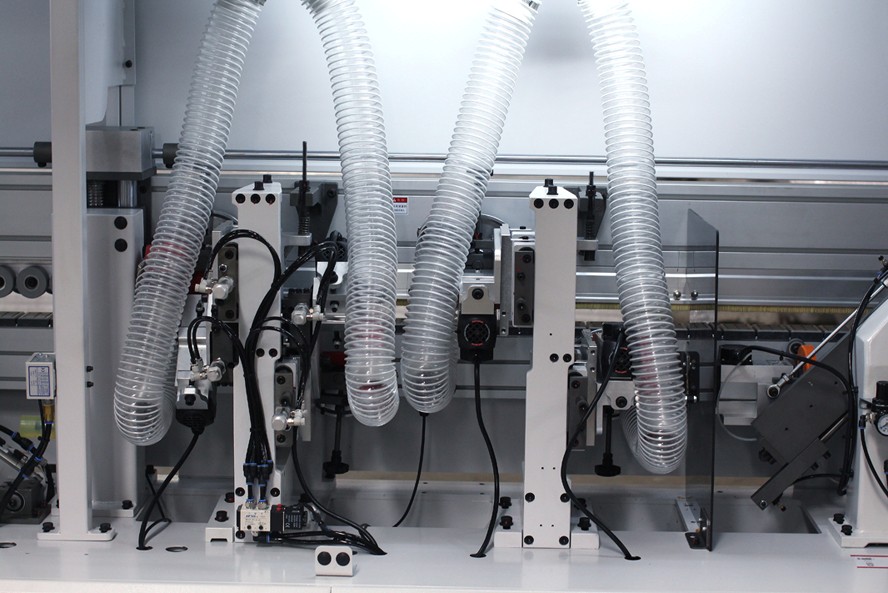
Торцовочный узел удаляет передний и задний припуски. Высокочастотные двигатели приводят режущий инструмент. Механизм сохраняет точность при высокой скорости подачи.
Обработка формирует начало и конец приклеенной кромки. После обрезки деталь поступает к фрезерным узлам.
Фрезерование свесов
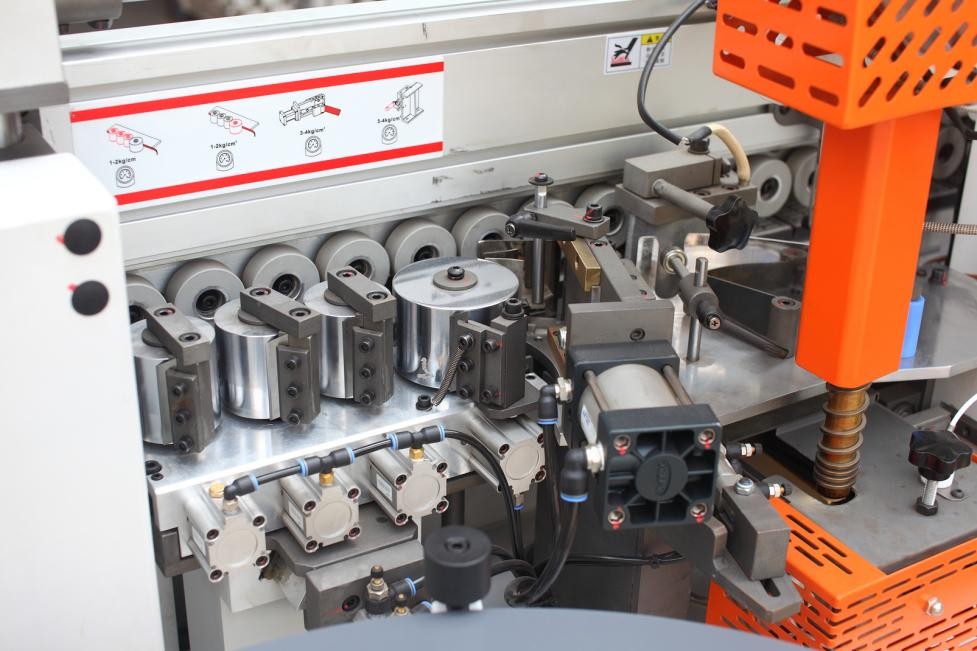
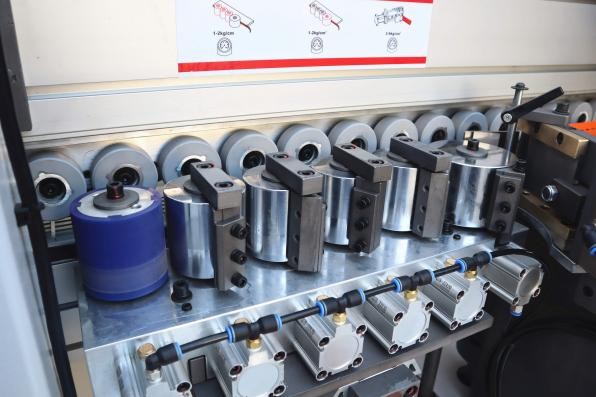
Раздельные узлы последовательно формируют профиль кромки. Черновое фрезерование снимает основной припуск материала. Чистовое фрезерование уточняет геометрию обработанного профиля.
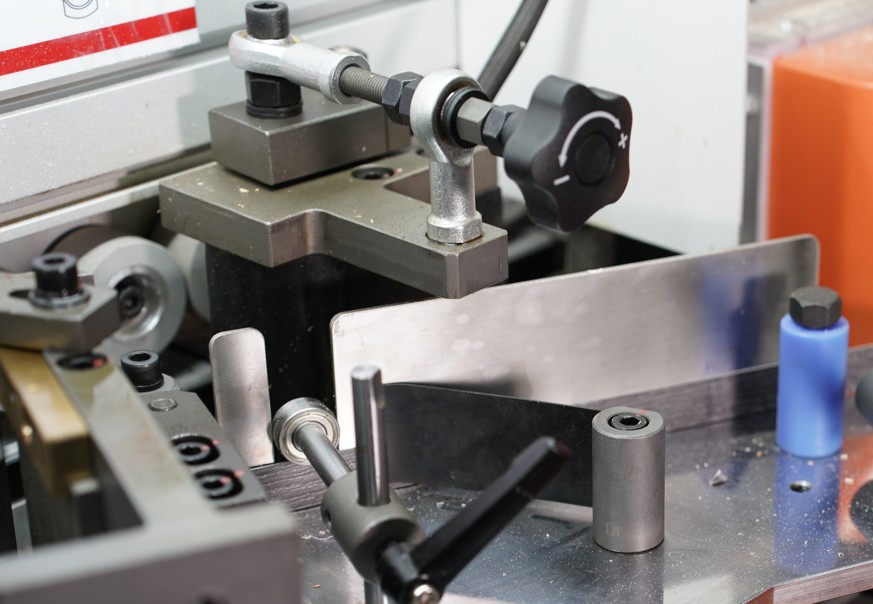
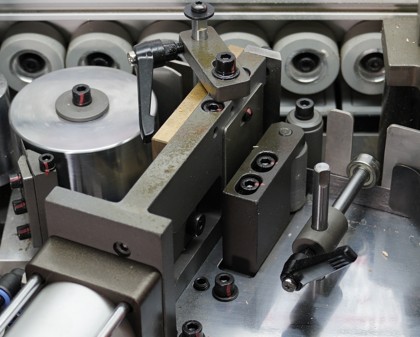
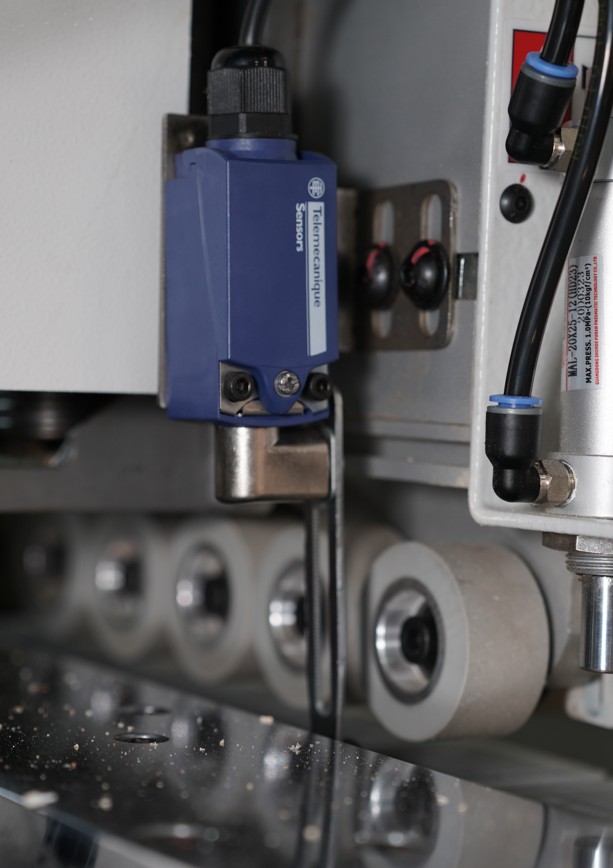
Плавающие фрезерные узлы работают по копирам. Копиры отслеживают положение движущейся заготовки. Такая кинематика предотвращает дефекты при снятии свесов.
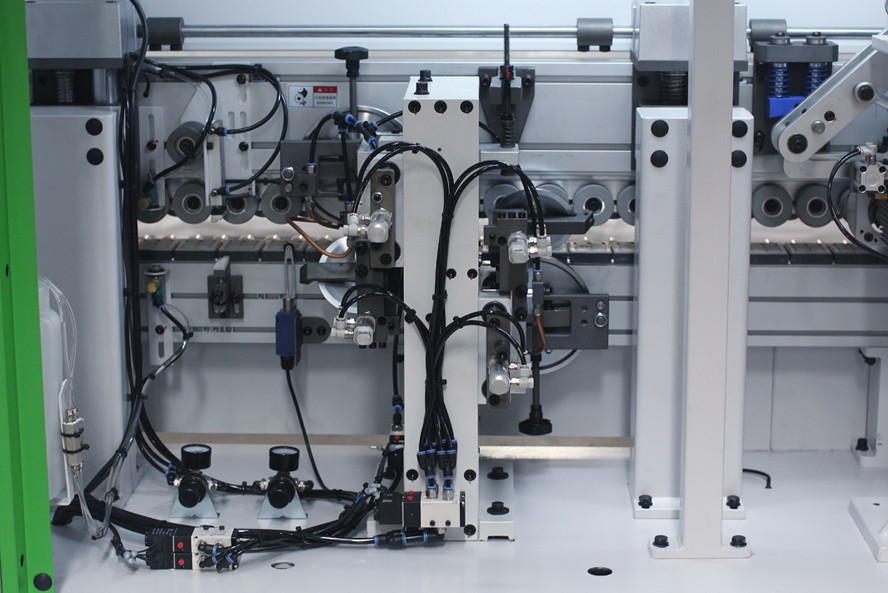
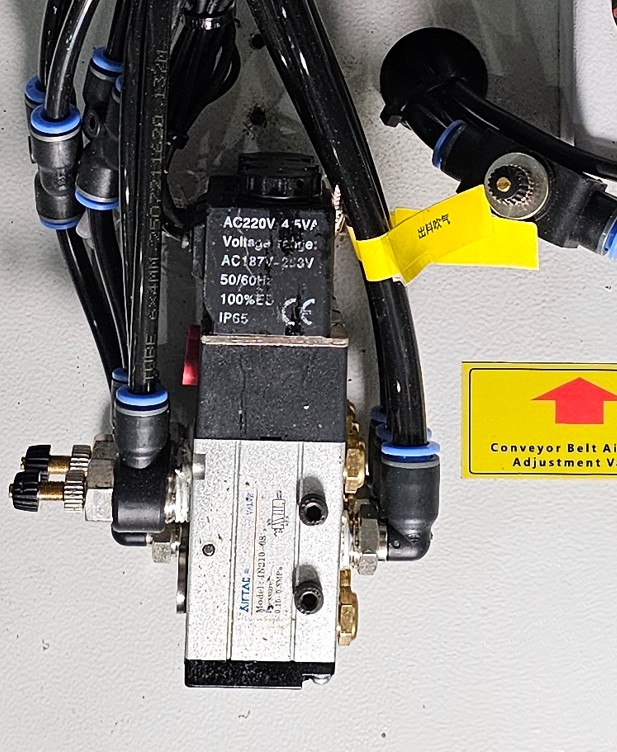
Пневматическая перенастройка изменяет рабочее положение узлов. Система ускоряет переход между заданиями с разной толщиной кромки.
Циклёвка и очистка
Радиусная цикля удаляет следы чистового фрезерования. Узел выравнивает профиль перед финишной обработкой.
Клеевая цикля снимает остатки клея с поверхности. Система подаёт разделительную и очистительную жидкость. Составы предотвращают налипание клея и облегчают очистку детали.
Полировка
Полировочный узел завершает обработку кромки. Рабочие элементы удаляют оставшиеся технологические следы. Заготовка выходит из станка с очищенной поверхностью.
Подача заготовок
Скорость подачи достигает 14–23 м/мин. Такой диапазон поддерживает работу оборудования в серийном производстве.
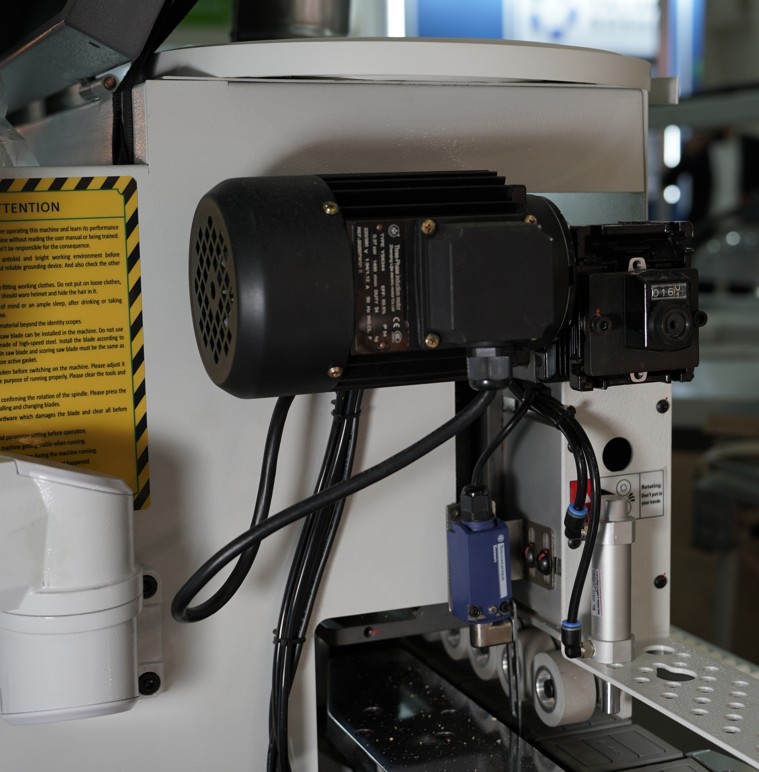
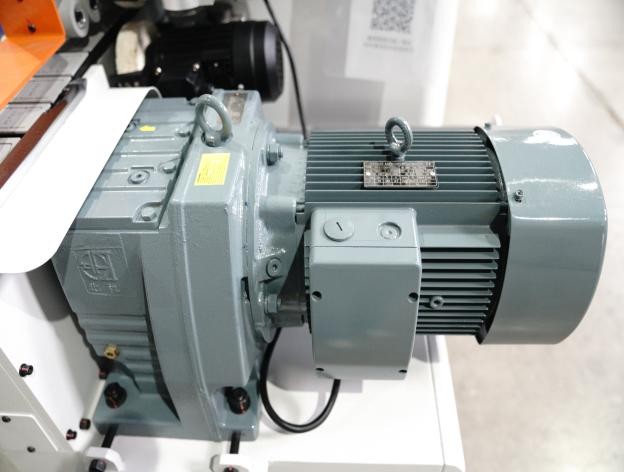
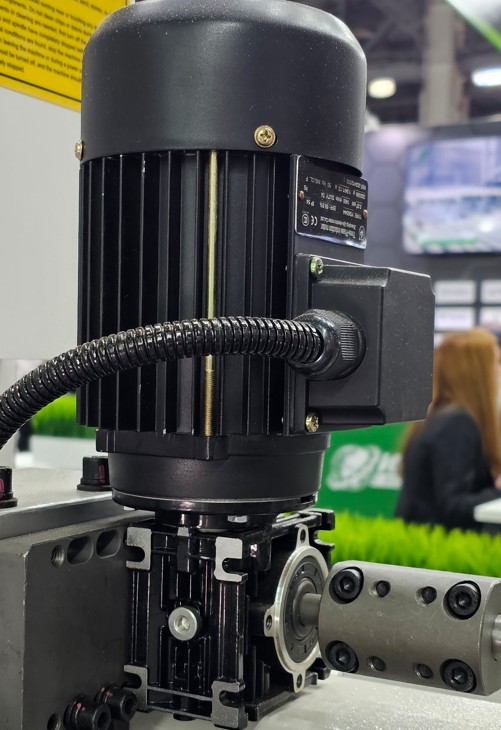
Цепной транспортер перемещает детали через рабочие узлы. Редукторный привод сохраняет равномерную скорость движения. Стабильная подача поддерживает точность последовательных операций.
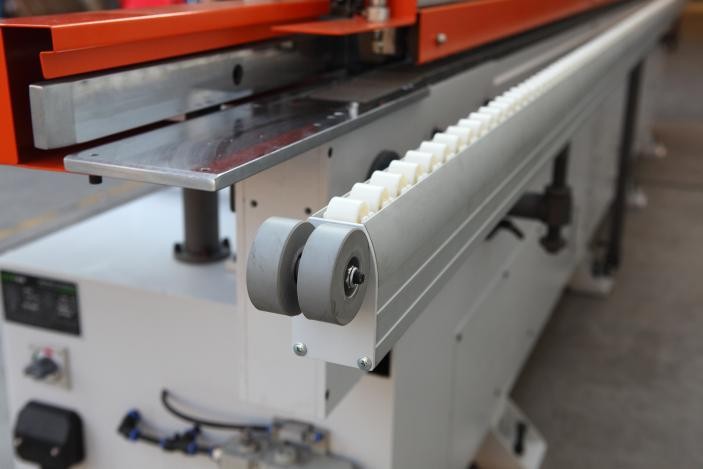
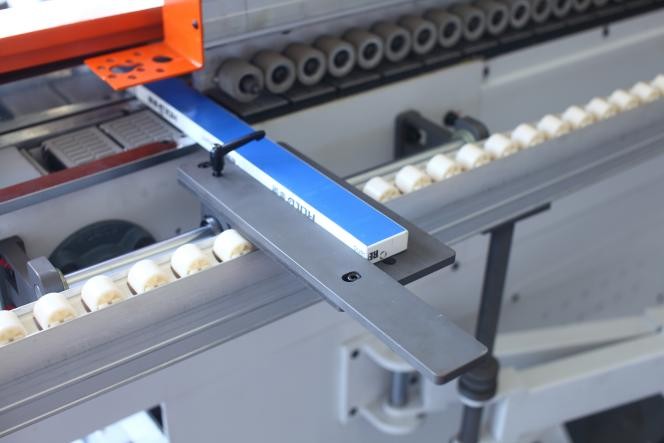
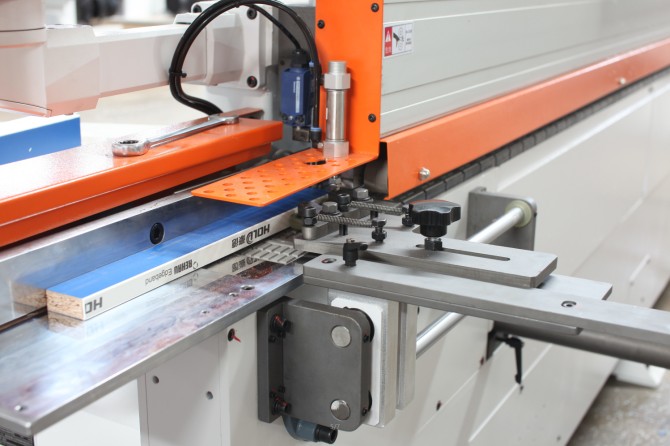
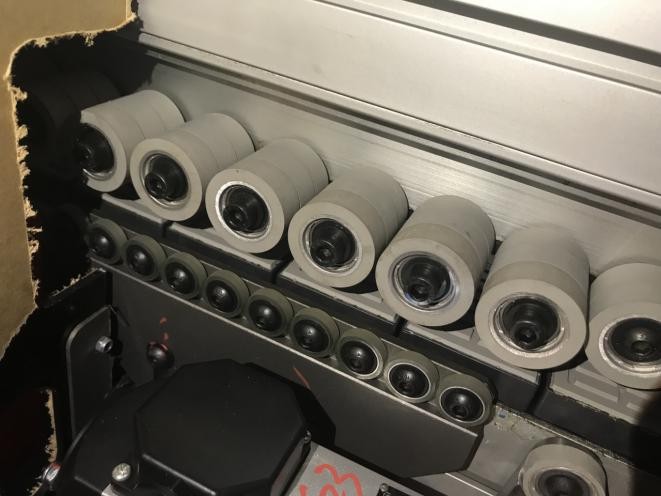
Выдвижной суппорт удерживает заготовки по всей длине конвейера. Прорезиненные ролики стабилизируют положение мебельных щитов. Опорная система снижает смещение деталей при обработке.
Настройка прижимной балки
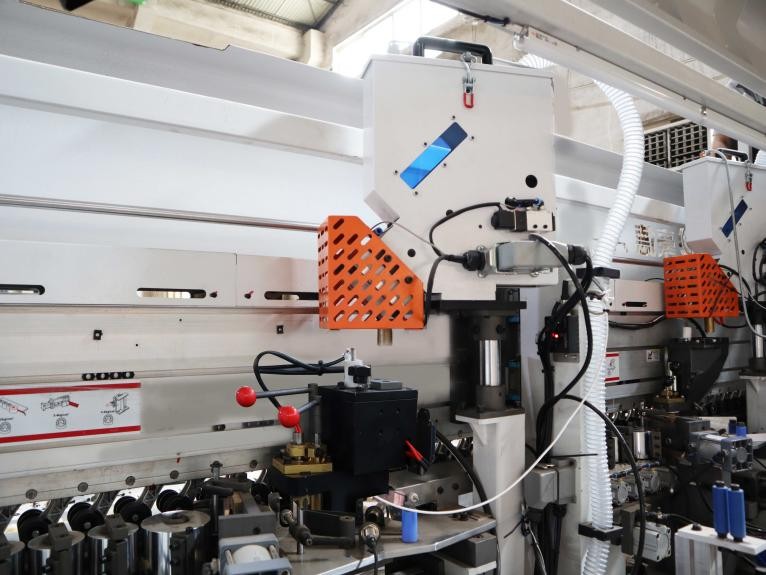
Прижимная балка регулируется по толщине заготовки. Моторизированный подъём быстро изменяет её рабочее положение. Такая настройка сокращает подготовку станка к новому заданию.
Управление оборудованием
Сенсорный экран управляет основными узлами станка. Интерфейс ускоряет настройку параметров и контроль рабочего цикла. Оператор выполняет переналадку с единой панели.
Конструкция HOLD HD620JSC рассчитана на длительную эксплуатацию. Компоновка узлов поддерживает точность и стабильность при производственной загрузке.