












Обработка прямолинейных кромок
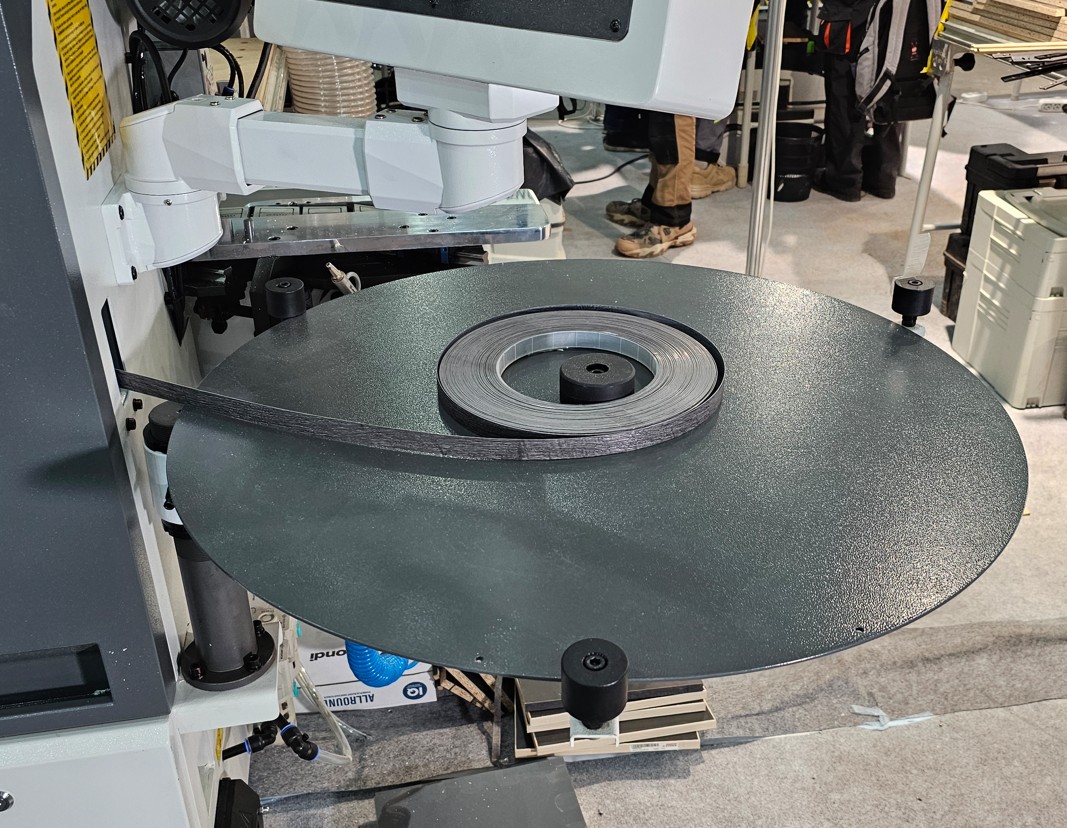
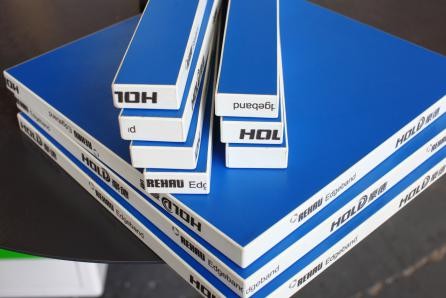
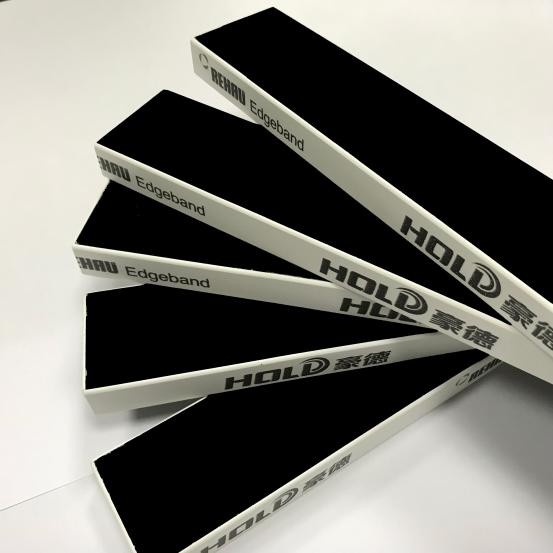
HOLD HD620JSC облицовывает кромки мебельных щитов и заготовок. Станок последовательно приклеивает кромочный материал и обрабатывает сформированный профиль. Рабочие узлы формируют чистую кромку без дефектов.
Модель поддерживает разную производственную загрузку. Оборудование подходит предприятиям начального уровня и крупносерийным мебельным производствам. Конфигурация сочетает универсальность применения и высокую производительность.
Производственные задачи
HOLD HD620JSC обрабатывает плитные материалы на мебельных производствах. Станок применяют на предприятиях различного масштаба.
Оборудование используют:
- при производстве корпусной мебели;
- на участках кромкооблицовки ЛДСП, МДФ и ДСП;
- в серийном и массовом производстве;
- в цехах с высокими требованиями к качеству кромки.
Станок работает с типовыми мебельными заготовками. Допустимая толщина составляет от 10 до 60 мм. Оборудование обрабатывает кромку от 0,4 до 3 мм.
Последовательность операций
Станок выполняет многоступенчатую обработку кромки. Деталь последовательно проходит подготовительные, формообразующие и финишные узлы.
Технологический цикл включает:
- прифуговку с алмазными фрезами;
- торцевую обрезку;
- черновое и чистовое фрезерование;
- радиусную циклю и клеевую циклю;
- полировку.
Такая последовательность формирует готовую обработанную кромку. Каждый узел выполняет отдельную операцию без повторной подачи детали.
Подготовка торца
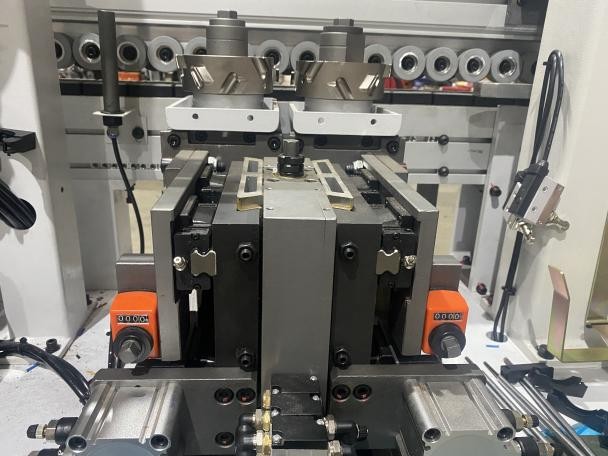
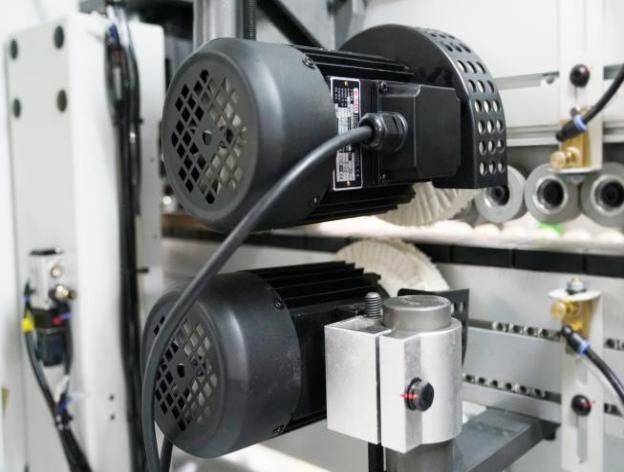
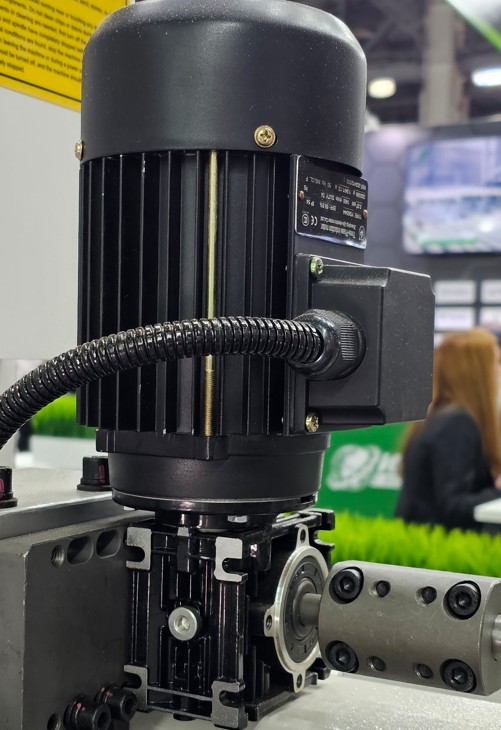
Узел прифуговки выравнивает торец перед приклеиванием. Два высокочастотных двигателя приводят алмазные фрезы. Инструмент удаляет дефекты и подготавливает поверхность к нанесению клея.
Нагрев и нанесение клея
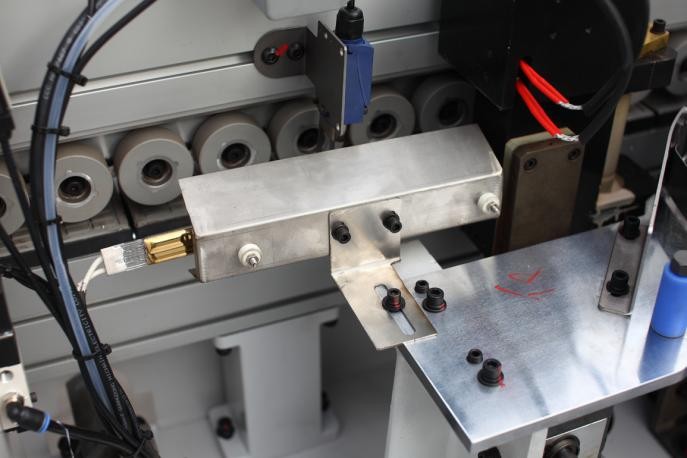
Инфракрасная лампа предварительно нагревает торец заготовки. Нагрев улучшает адгезию клея и уменьшает толщину клеевого шва.
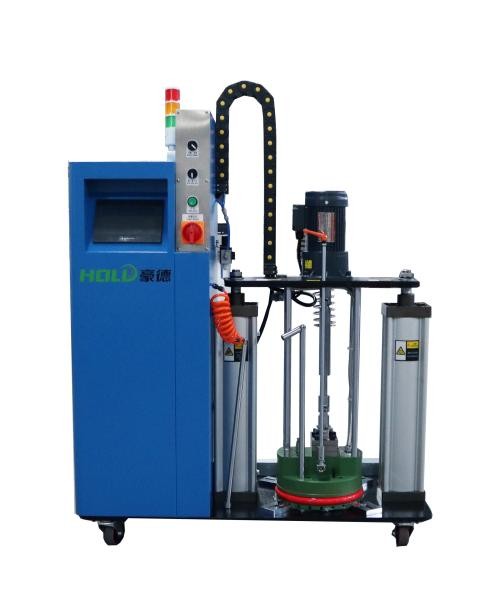
Клеевая ванна регулирует подачу клеевого состава. Система равномерно распределяет клей по всей поверхности торца. Точная дозировка стабилизирует соединение кромки с заготовкой.
Прижим кромки
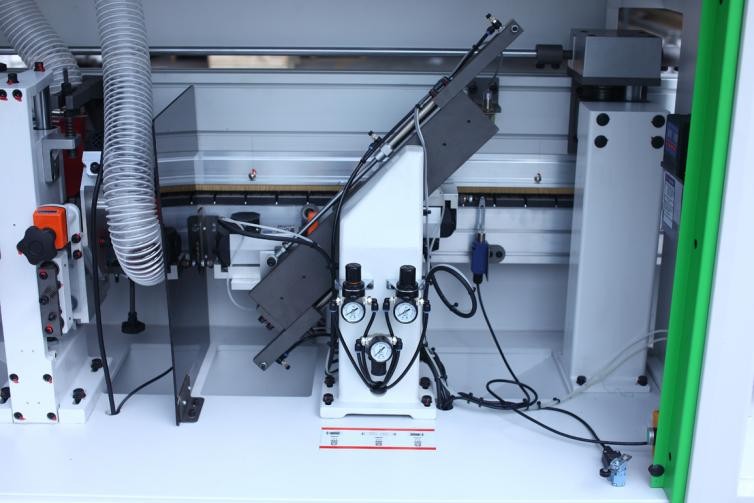
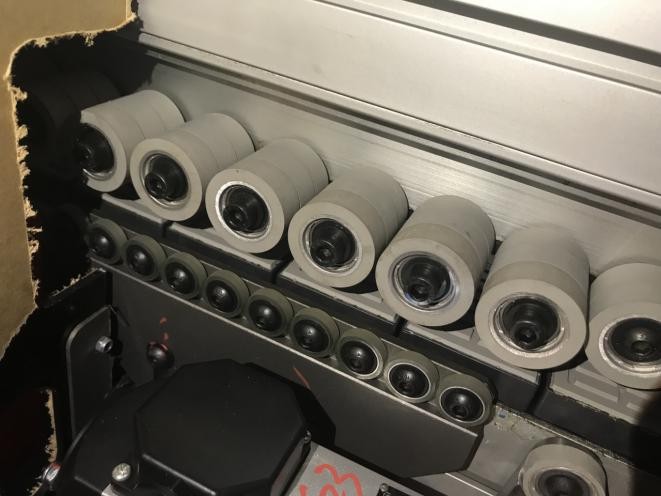
Пресс-группа фиксирует кромочный материал после нанесения клея. Система включает четыре ролика, один из которых моторизирован. Ролики последовательно прижимают кромку по всей длине детали.
Равномерное усилие стабилизирует клеевое соединение. Моторизированный ролик поддерживает движение кромки совместно с заготовкой.
Торцевая обрезка
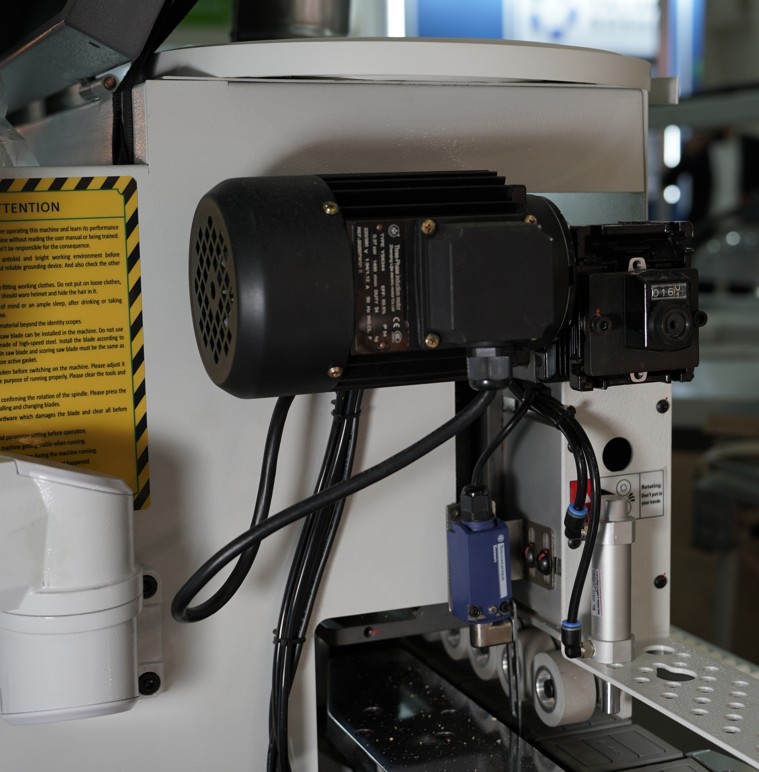
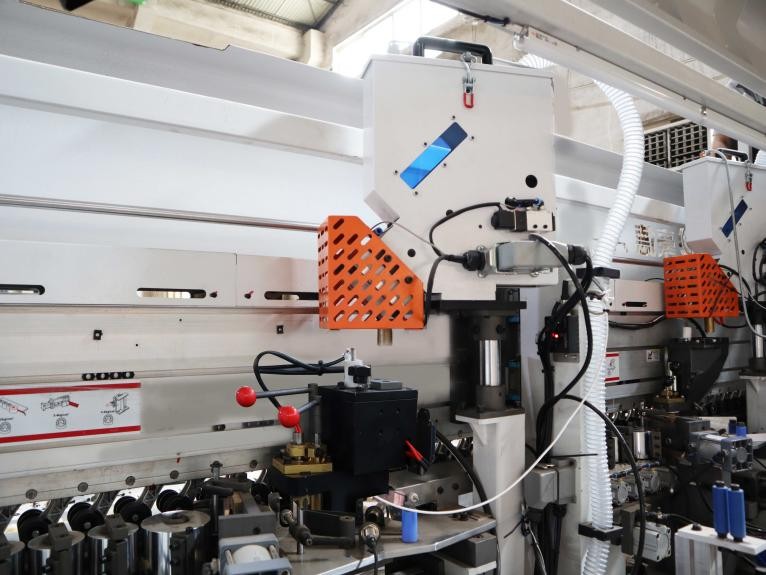
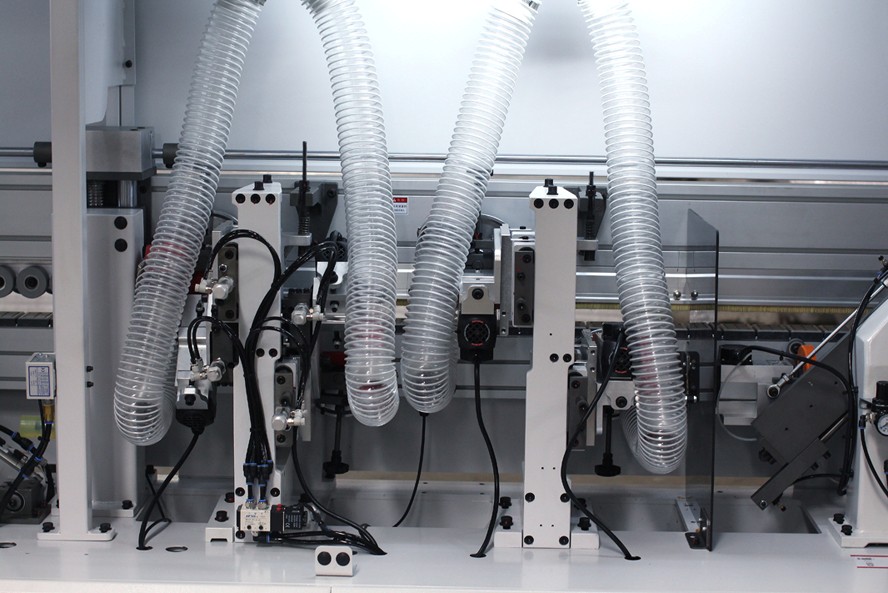
Торцовочный узел удаляет передний и задний припуски. Высокочастотные двигатели обеспечивают обработку при высокой скорости подачи. Механизм точно формирует начало и конец кромки.
Фрезерование свесов
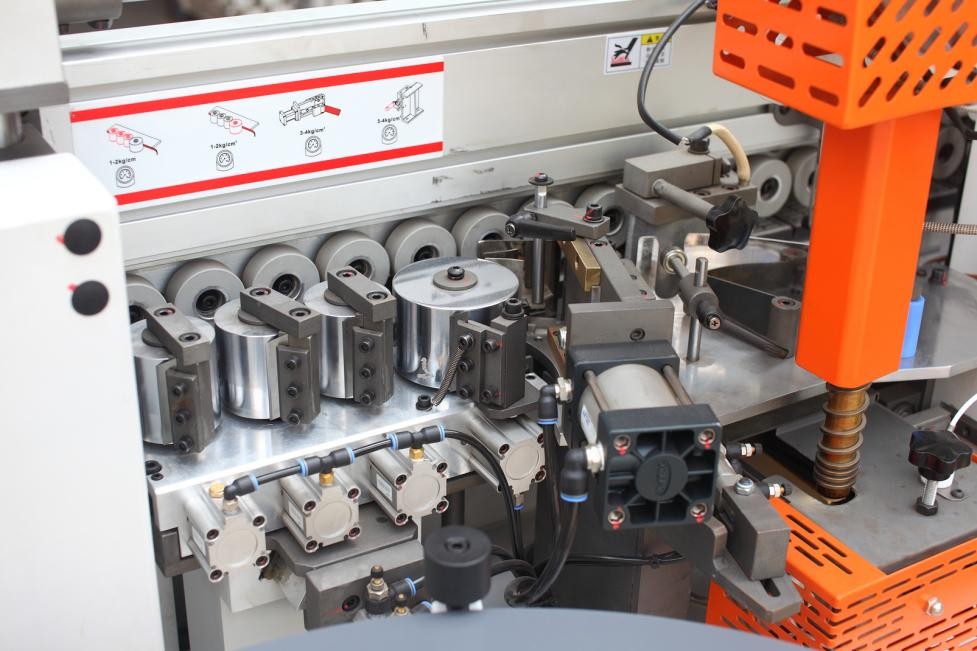
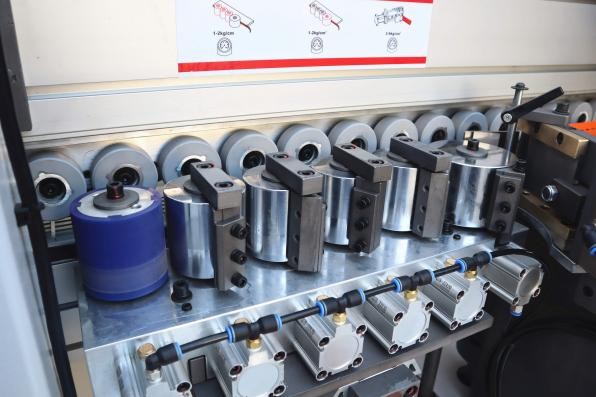
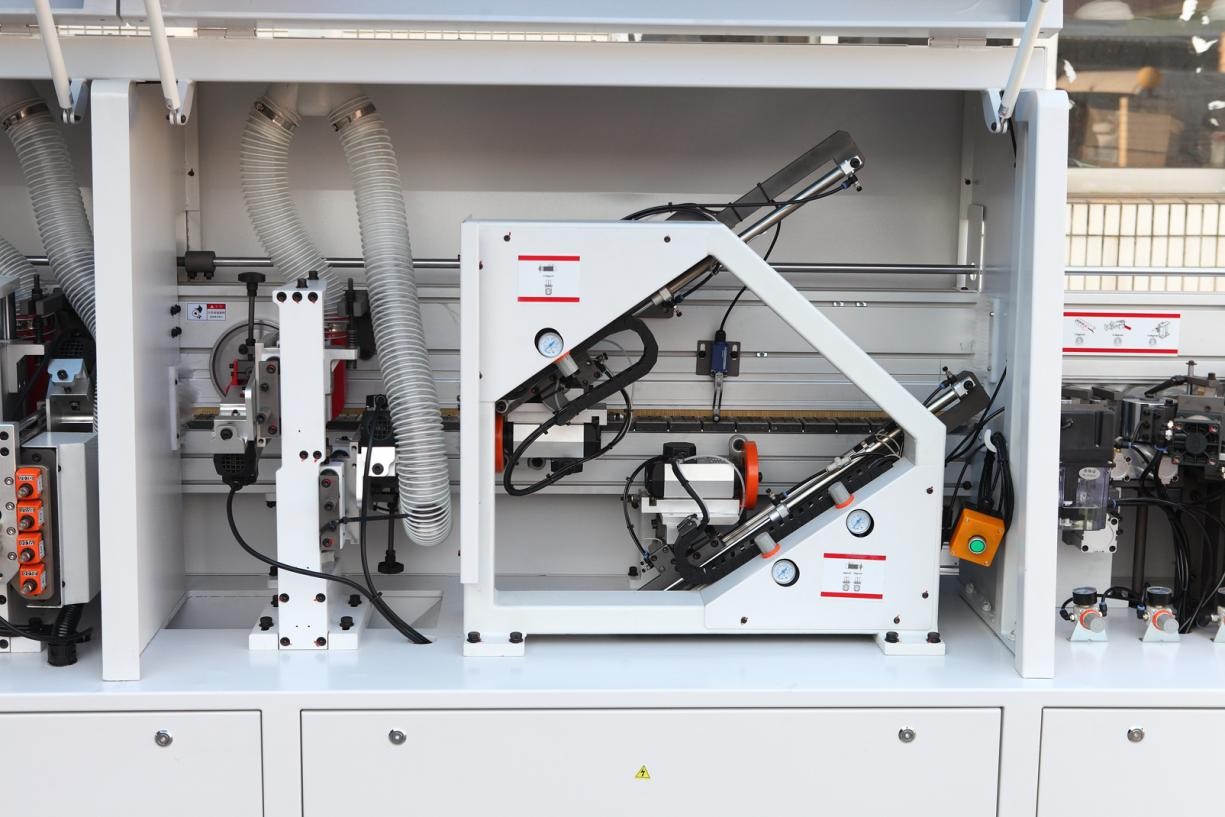
Раздельные узлы последовательно снимают свесы кромки. Черновое фрезерование удаляет основной припуск после приклеивания. Чистовое фрезерование уточняет геометрию готового профиля.
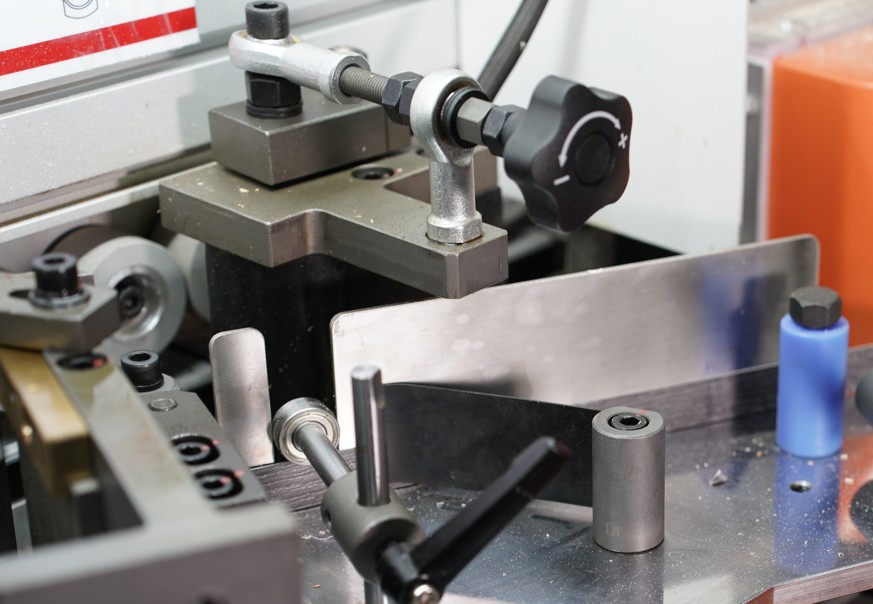
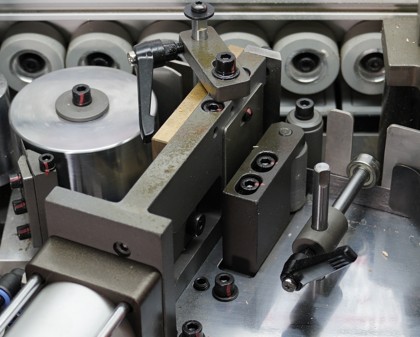
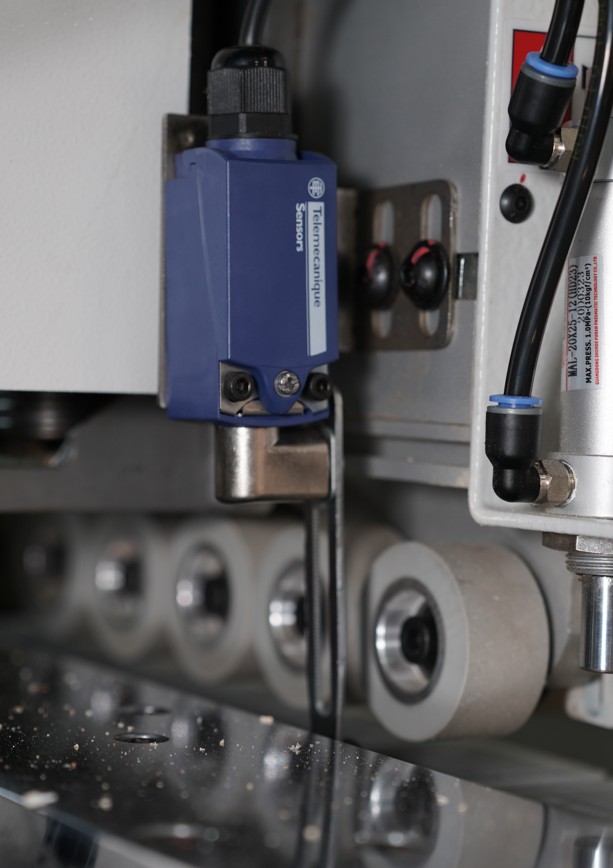
Плавающие фрезерные узлы используют копиры. Копиры отслеживают положение поверхности заготовки при движении. Такая кинематика снижает вероятность брака при снятии свесов.
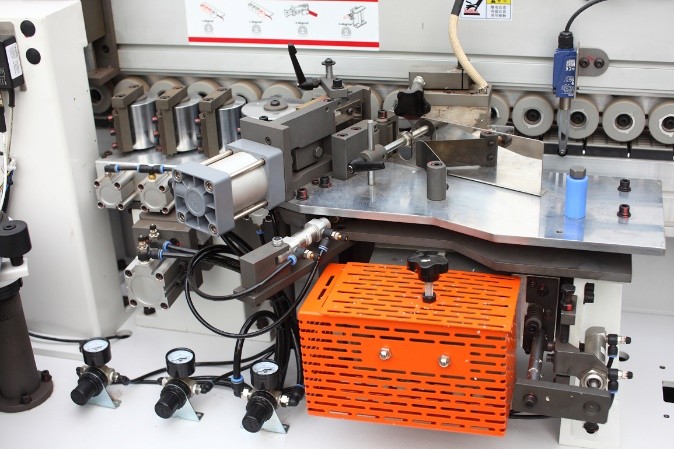
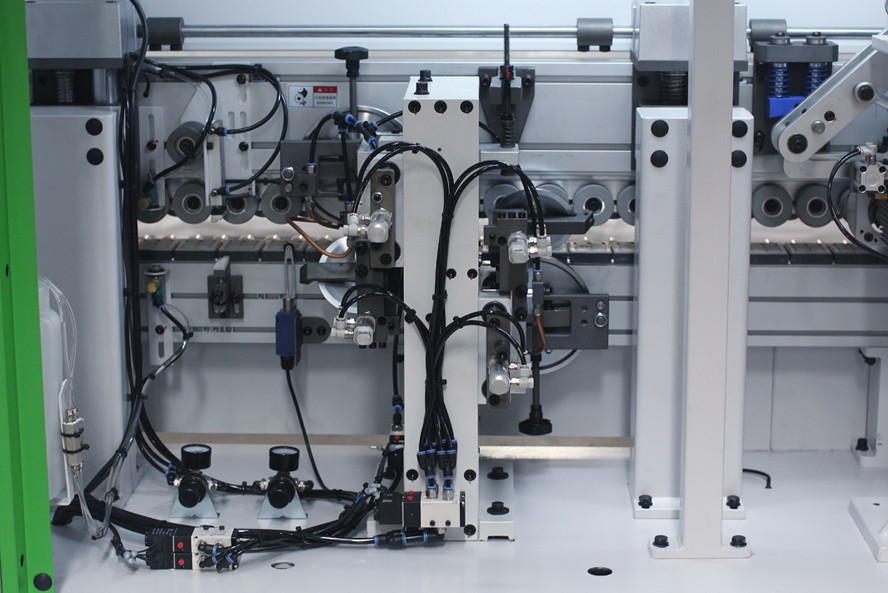
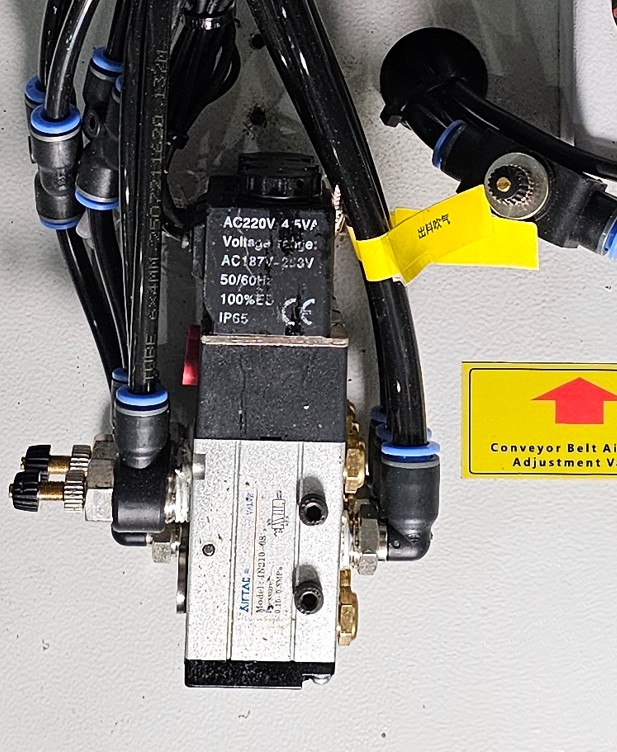
Пневматическая перенастройка изменяет положение рабочих узлов. Система ускоряет переход между заданиями с разной толщиной кромки.
Циклёвка и очистка
Радиусная цикля удаляет следы чистового фрезерования. Узел выравнивает профиль и формирует гладкую поверхность кромки.
Клеевая цикля очищает поверхность мебельной детали. Рабочий элемент снимает остатки клея после прижима и фрезерования.
Система подаёт разделительную и очистительную жидкость. Составы предотвращают налипание клея на поверхность заготовки. Такая обработка повышает чистоту последующих операций.
Полировка
Узел полировки завершает технологический цикл. Полировочные элементы удаляют оставшиеся следы обработки. Деталь выходит из станка с очищенной поверхностью кромки.
Подача заготовок
Скорость подачи составляет 14–23 м/мин. Такой диапазон поддерживает эксплуатацию станка в серийном производстве.
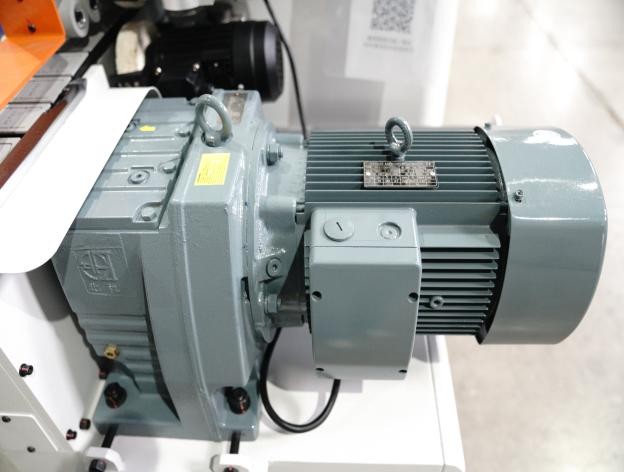
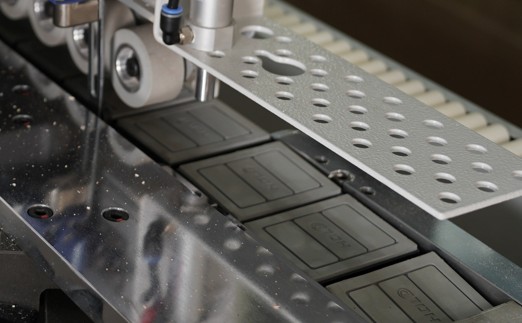
Цепной транспортер перемещает детали через рабочие узлы. Редукторный привод поддерживает равномерную скорость движения заготовки. Стабильная подача сохраняет качество каждой последовательной операции.
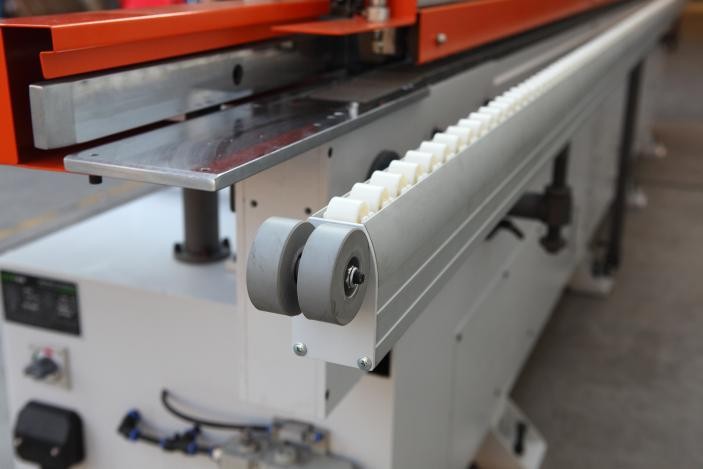
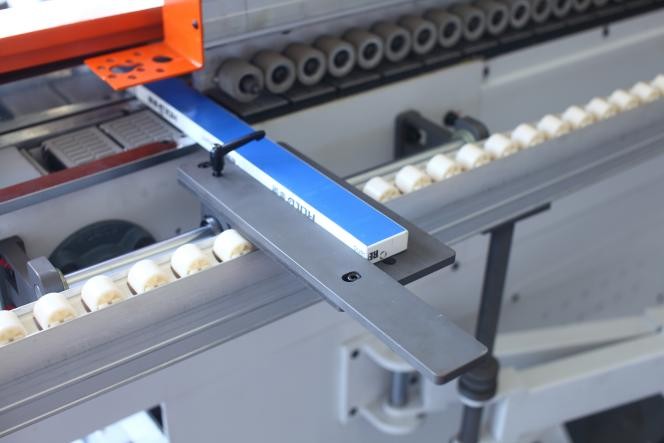
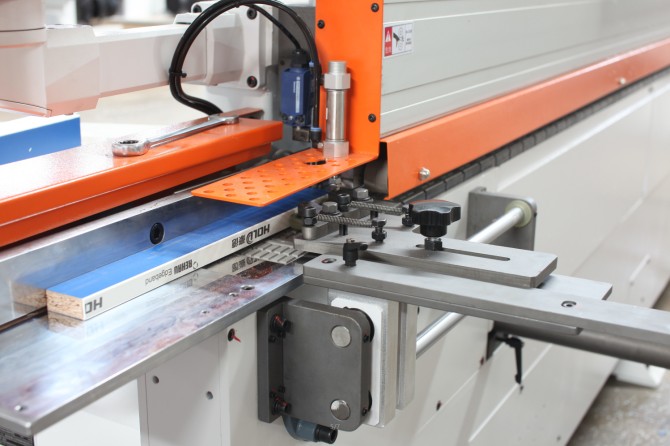
Выдвижной суппорт поддерживает мебельные щиты при перемещении. Прорезиненные ролики распределяют опору по всей длине конвейера. Такая конструкция снижает смещение заготовок во время обработки.
Настройка по толщине
Прижимная балка адаптируется под толщину заготовки. Моторизированный подъём быстро изменяет её рабочее положение. Такая регулировка повышает точность настройки перед запуском задания.
Система управления
Сенсорный экран управляет рабочими узлами станка. Интерфейс упрощает настройку параметров и контроль технологического цикла. Оператор выполняет перенастройку без сложных ручных операций.
Конструкция HOLD HD620JSC рассчитана на длительную эксплуатацию. Последовательная компоновка узлов поддерживает точность и стабильность обработки.