














Обработка прямолинейных кромок
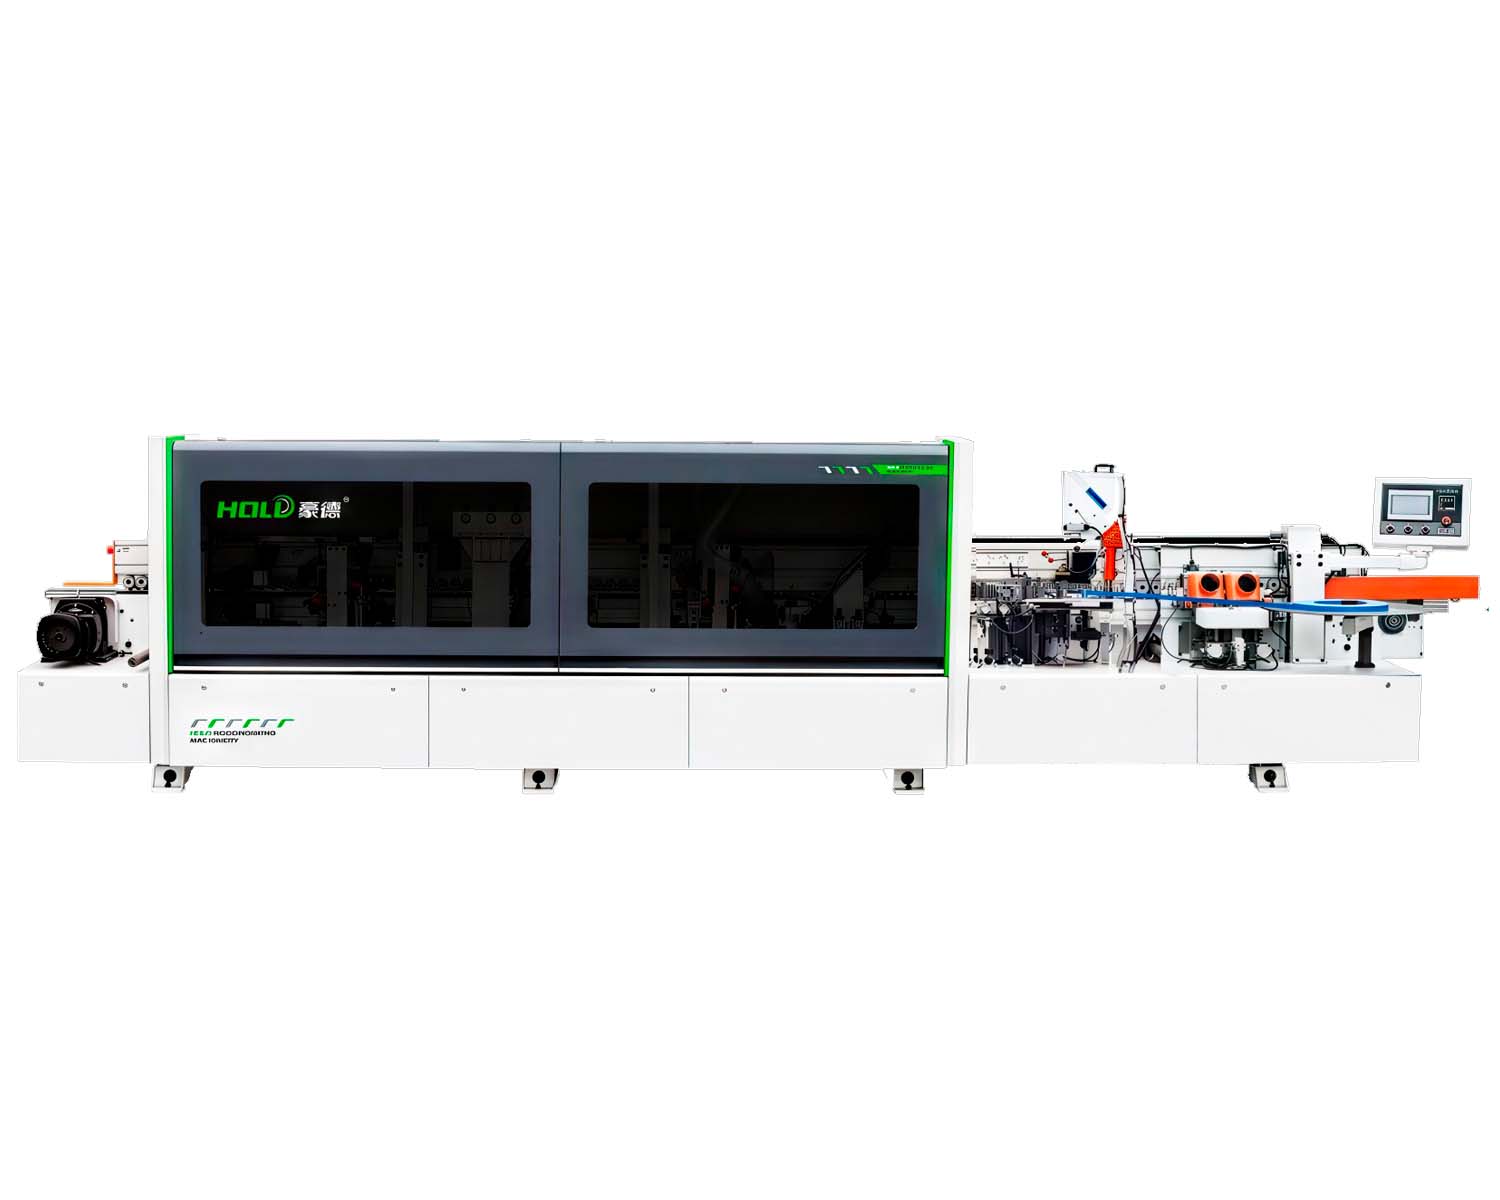
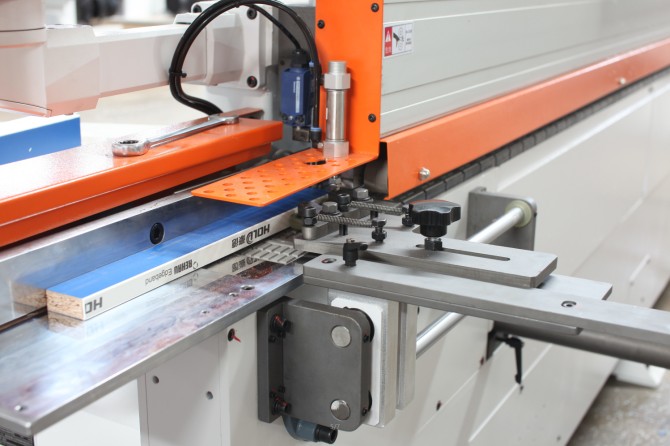
HOLD HD621JPKQSCF облицовывает прямолинейные кромки мебельных деталей. Станок приклеивает кромочный материал и выполняет последующую комплексную обработку. Рабочие узлы формируют ровную кромку без дополнительной доработки.
Заготовка перемещается справа налево. Такое направление упрощает интеграцию станка в производственные линии. Компоновка поддерживает последовательную передачу деталей между единицами оборудования.
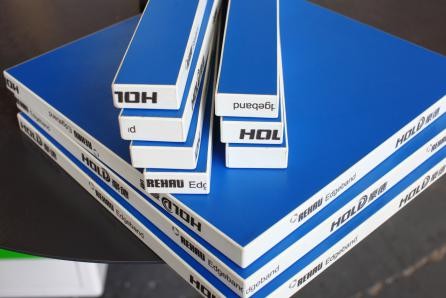
Станок работает с типовыми мебельными заготовками. Допустимая толщина заготовок составляет 10–60 мм. Оборудование обрабатывает кромочный материал толщиной 0,4–3 мм.
Производственные задачи
Станок применяют мебельные и деревообрабатывающие предприятия. HOLD HD621JPKQSCF работает в серийном и массовом производстве.
Оборудование используют:
- при производстве корпусной мебели;
- для облицовки ЛДСП, МДФ и ДСП;
- на участках серийного и массового производства;
- при повышенных требованиях к качеству кромки.
Модель поддерживает интенсивную производственную эксплуатацию. Рабочие узлы сохраняют стабильность обработки при длительной загрузке.
Последовательность операций
Станок выполняет полный цикл за один проход. Заготовка последовательно проходит клеевые, формообразующие и финишные узлы.
Технологический цикл включает:
- нанесение клея;
- прижим кромки;
- торцевую обрезку;
- черновое и чистовое фрезерование;
- скругление углов;
- циклёвку;
- полировку.
Последовательная компоновка исключает повторную подачу детали. После завершения цикла заготовка не требует дополнительной обработки.
Подготовка торца
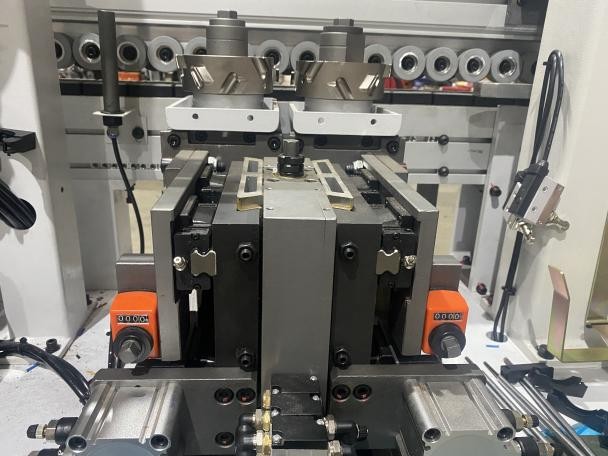
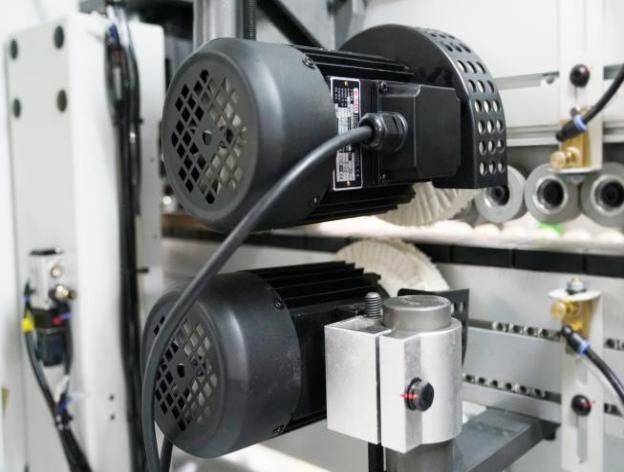
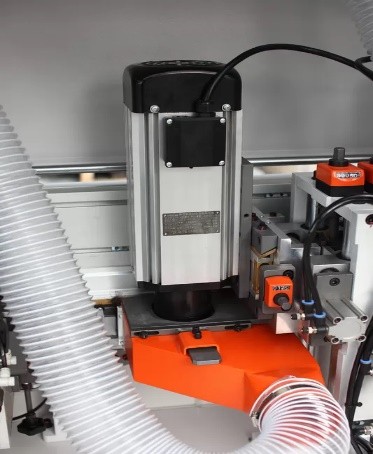
Узел подготовки выравнивает торец перед приклеиванием. Два высокочастотных двигателя приводят алмазные фрезы. Инструмент формирует ровную основу для нанесения клея.
Подготовленный торец стабилизирует кромочное соединение. Ровная поверхность обеспечивает равномерный контакт материалов по всей длине.
Клеевая система PUR
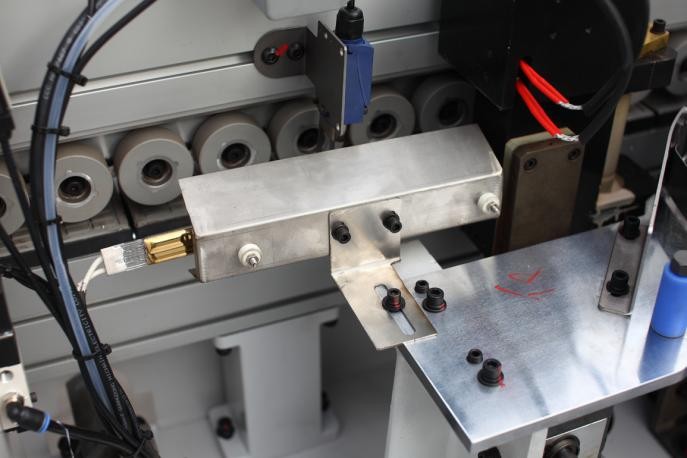
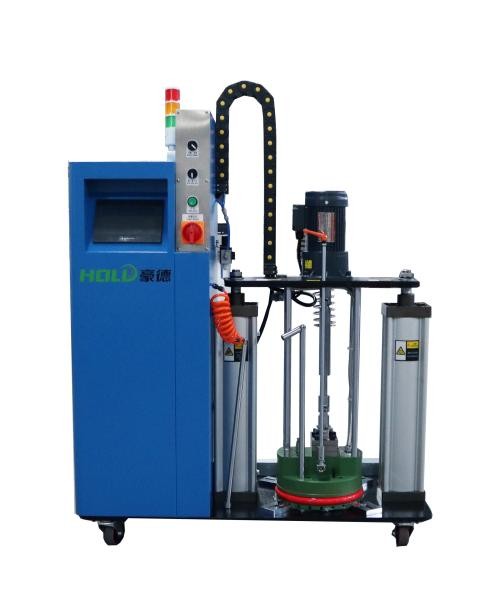
Клеевая система поддерживает различные типы составов. Узел предварительного расплава подготавливает клей перед нанесением. Верхний клеевой агрегат допускает использование PUR.
Такая компоновка ускоряет переключение между клеевыми материалами. Доступ к рабочим узлам упрощает очистку и обслуживание оборудования.
Инфракрасный нагрев подготавливает заготовку к приклеиванию. Нагрев улучшает адгезию клея и формирует аккуратный клеевой шов.
Система подаёт разделительную жидкость перед нанесением клея. Состав предотвращает налипание клея на поверхность детали.
Прижим кромки
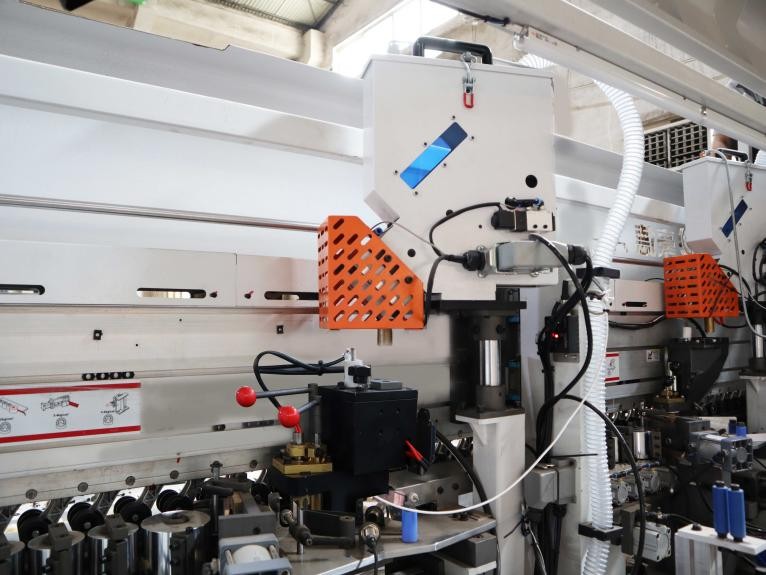
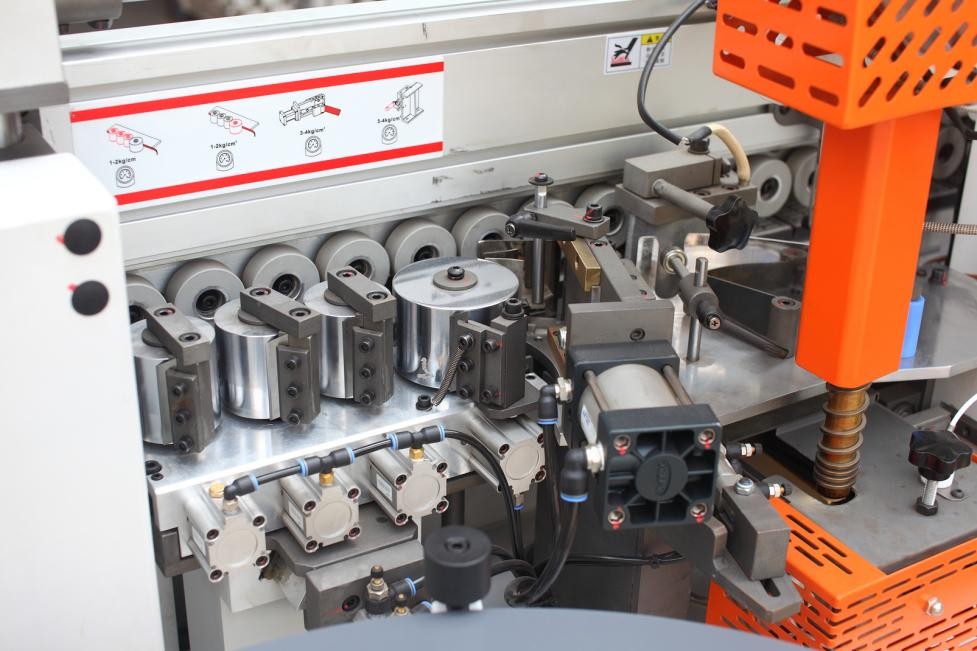
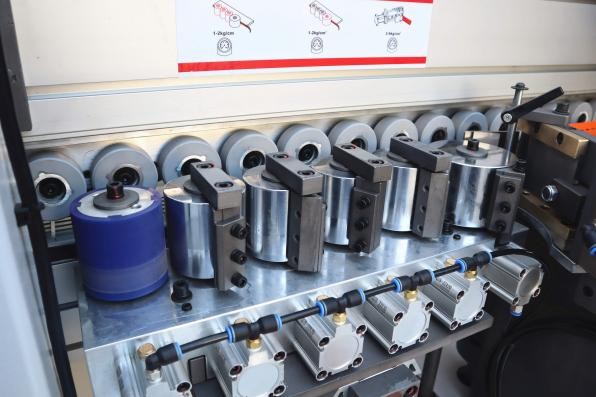
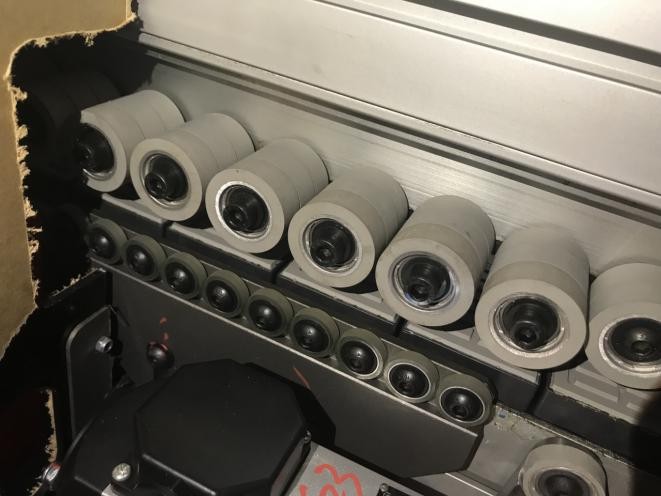
Пресс-группа фиксирует кромочный материал после нанесения клея. Четыре ролика последовательно прижимают кромку по длине детали. Равномерное усилие стабилизирует клеевое соединение.
Торцевая обрезка
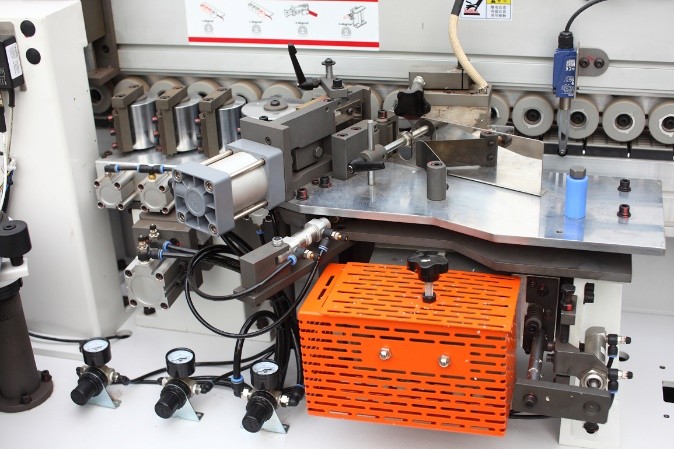
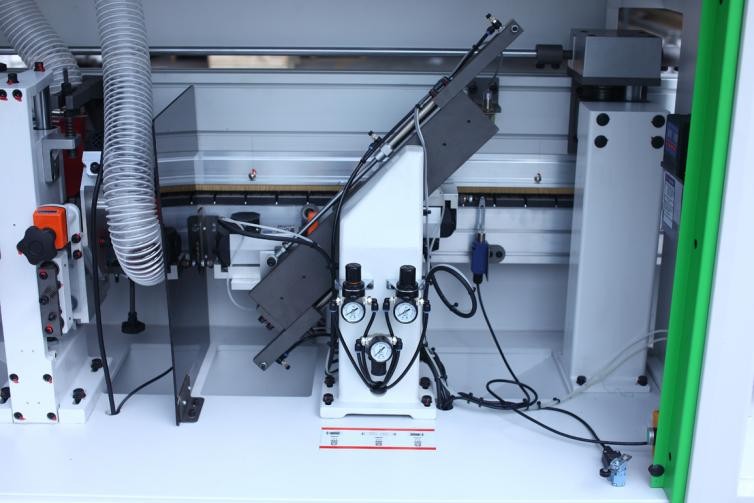
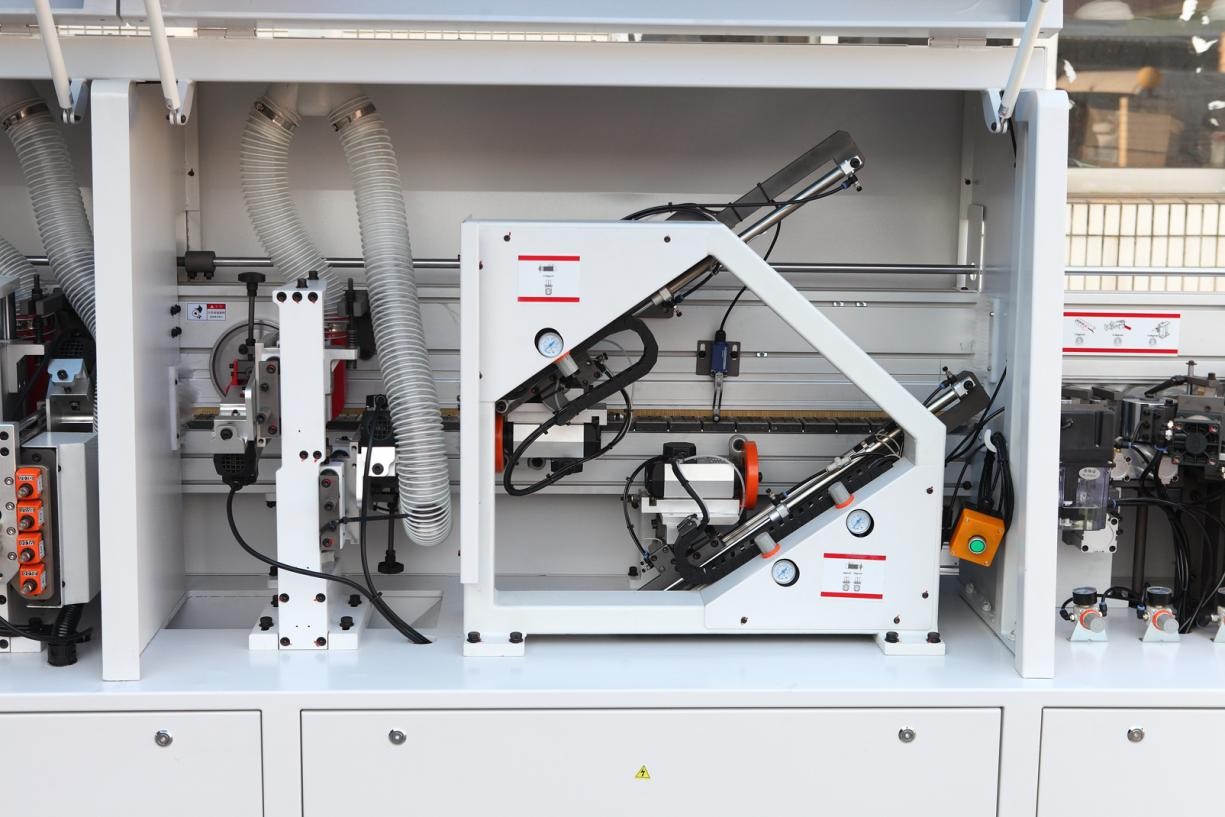
Торцовочный узел удаляет передний и задний припуски. Механизм точно обрабатывает начало и конец движущейся заготовки. После обрезки деталь поступает к фрезерным узлам.
Фрезерование свесов
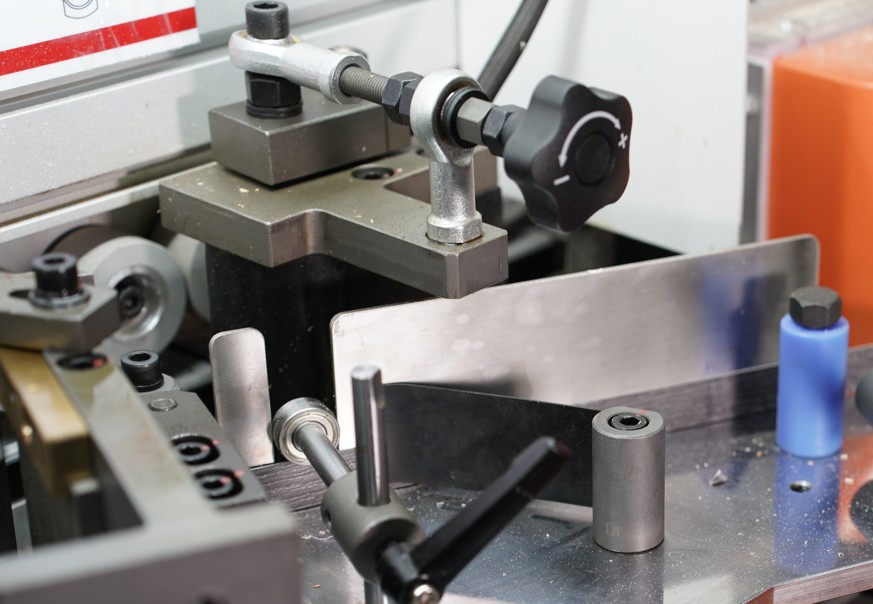
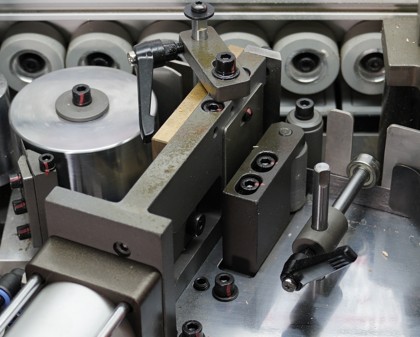
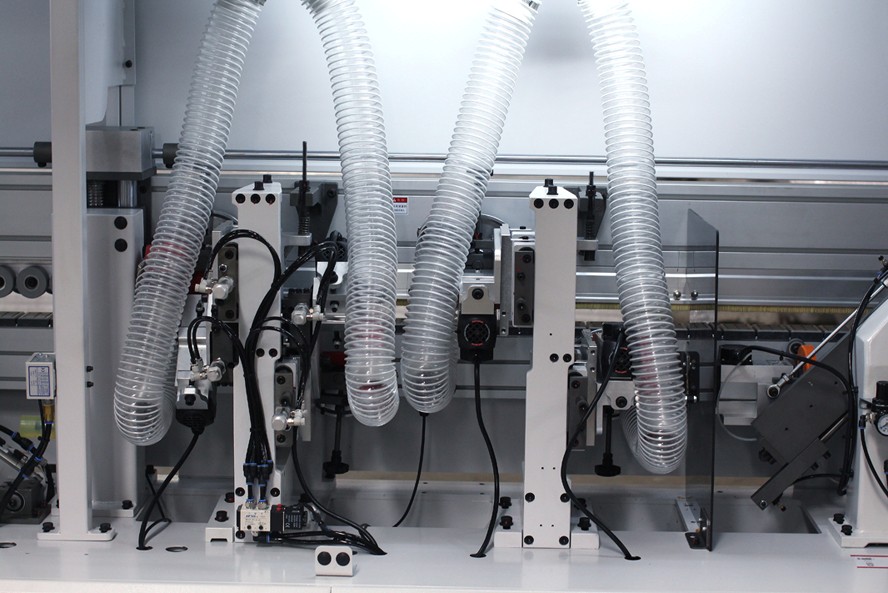
Раздельные узлы формируют окончательный профиль кромки. Черновое фрезерование снимает основной припуск приклеенного материала. Чистовое фрезерование уточняет геометрию обработанной поверхности.
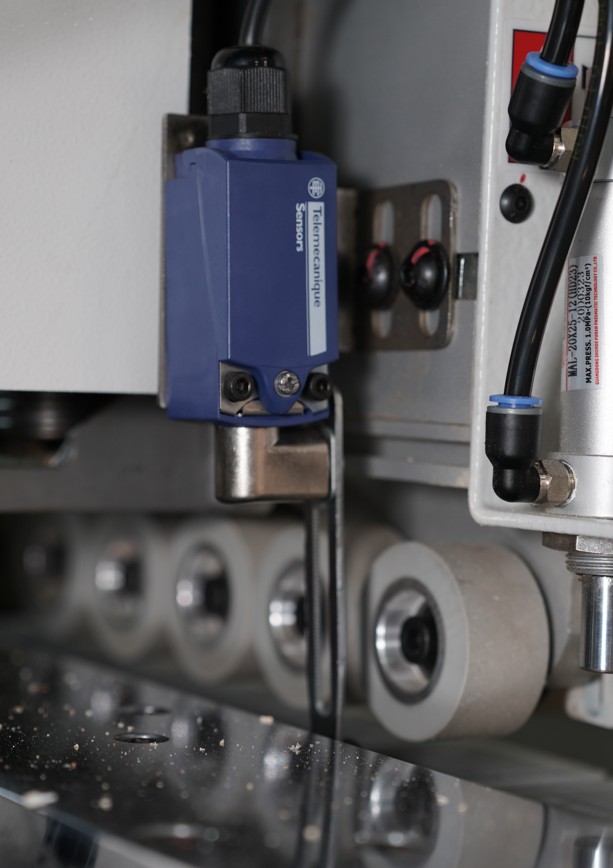
Плавающие фрезерные узлы работают по копирам. Копиры отслеживают положение заготовки при непрерывной подаче. Такая кинематика предотвращает дефекты при снятии свесов.
Скругление углов
Узел скругления автоматически обрабатывает углы детали. Механизм выполняет радиусную обработку без остановки подачи. Непрерывная работа сохраняет производительность технологического цикла.
Циклёвка и очистка
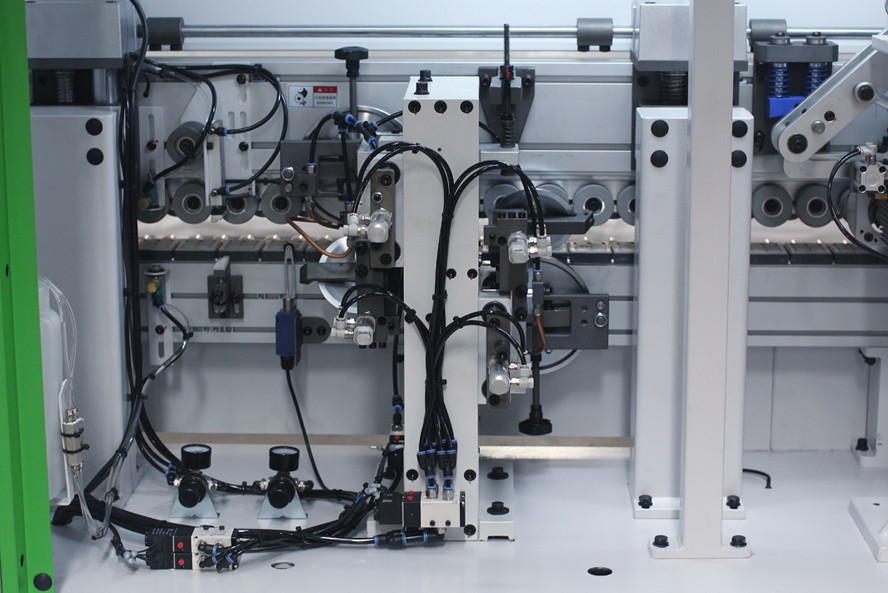
Кромочная циклёвка удаляет следы чистового фрезерования. Узел выравнивает профиль перед окончательной обработкой.
Клеевая циклёвка снимает излишки клея. Система подаёт очистительную жидкость на обработанную поверхность. Такая последовательность повышает чистоту готовой кромки.
Полировка
Полировочный узел завершает технологический цикл. Рабочие элементы удаляют оставшиеся следы предыдущих операций. Финишная обработка формирует чистую поверхность кромки.
Подача заготовок
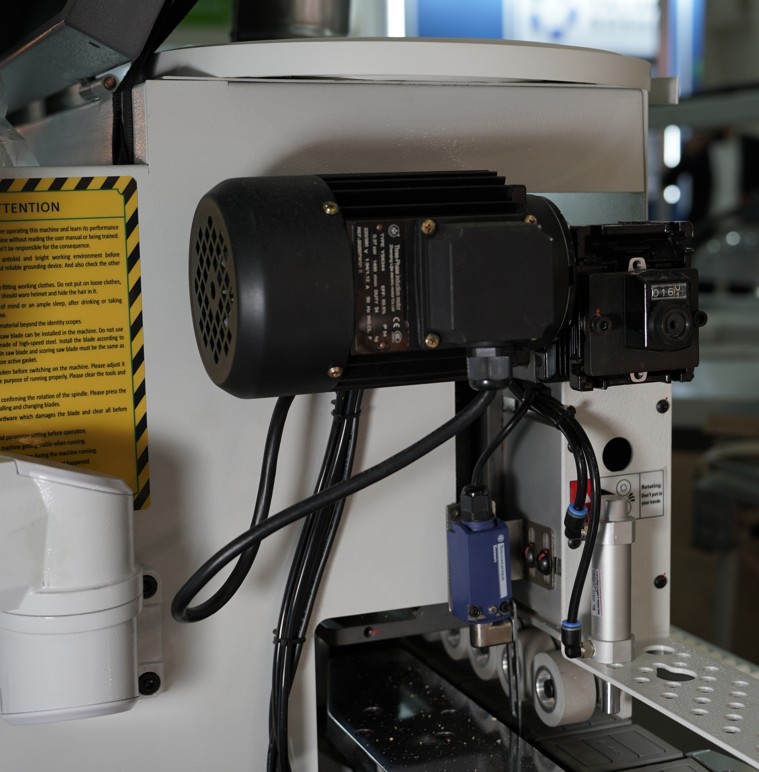
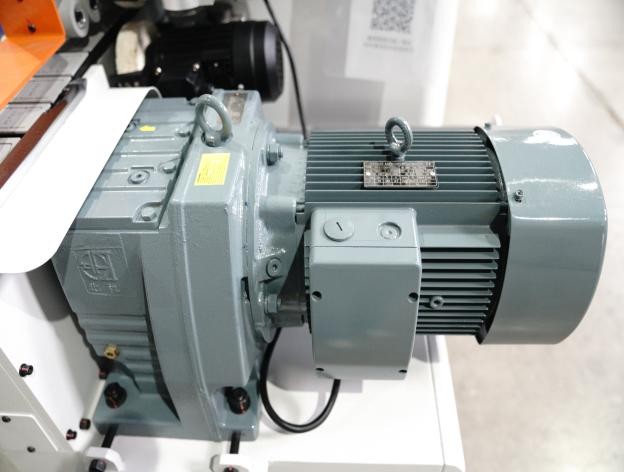
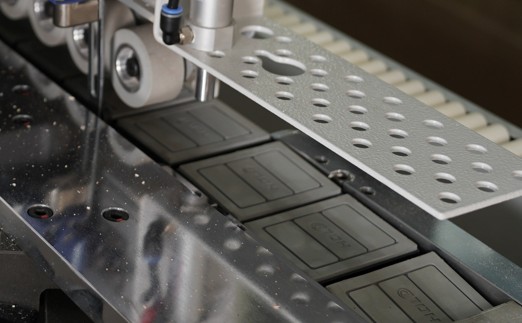
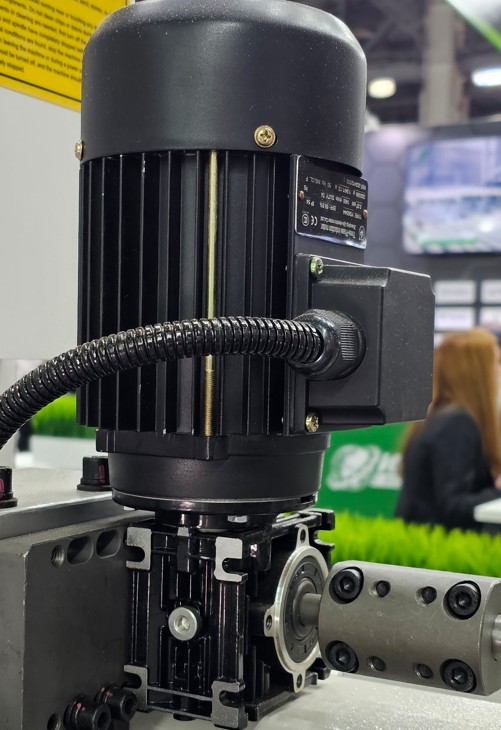
Цепной транспортер перемещает детали через рабочие узлы. Редукторный привод поддерживает плавную и равномерную подачу. Скорость подачи достигает до 23 м/мин.
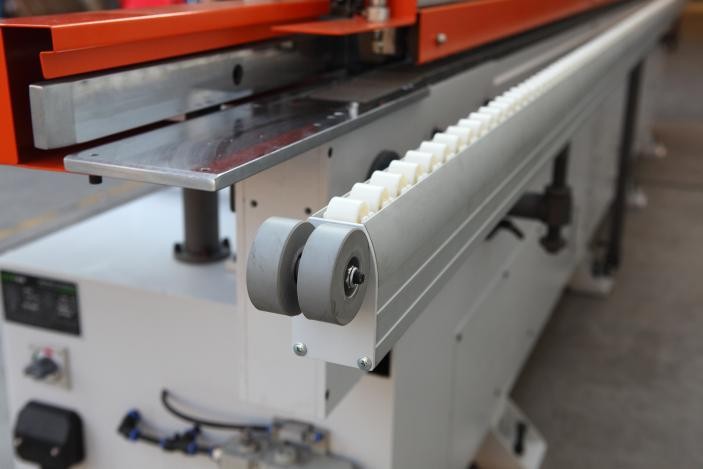
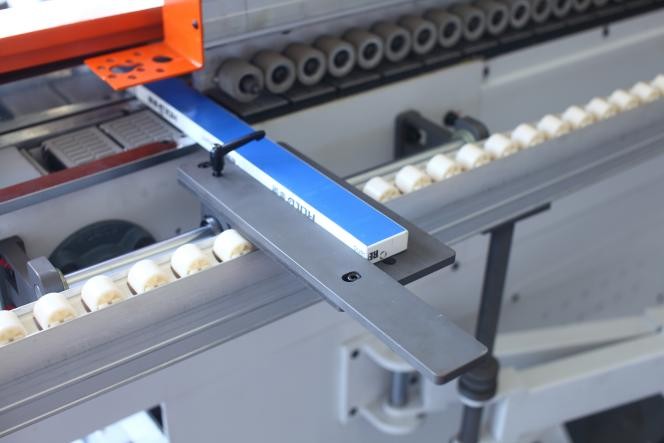
Выдвижной суппорт поддерживает детали по всей длине подачи. Прорезиненные ролики стабилизируют положение мебельных заготовок. Опорная система снижает смещение материала при обработке.
Переналадка оборудования
Прижимная балка регулируется по толщине заготовки. Моторизированный подъём быстро изменяет её рабочее положение. Быстрая перенастройка кромки сокращает переход между производственными задачами.
Система управления
Сенсорная панель контролирует рабочие параметры станка. Интерфейс ускоряет настройку узлов и контроль технологического цикла. Автоматизированное управление снижает вероятность ошибок оператора.