



Обработка прямолинейных кромок
HOLD HD855J облицовывает прямолинейные кромки мебельных деталей. Станок выполняет полный цикл операций при высоких скоростях подачи. Рабочие узлы сохраняют качество кромки при интенсивной производственной загрузке.
Модель рассчитана на серийную промышленную эксплуатацию. Конструкция поддерживает стабильную работу средних и крупных мебельных предприятий. Автоматизация снижает влияние оператора на результат обработки.
Производственные задачи
HOLD HD855J применяют мебельные и деревообрабатывающие предприятия. Станок работает на серийных и массовых производственных линиях.
Оборудование используют:
- при производстве корпусной мебели;
- для обработки ЛДСП, МДФ и ДСП;
- на линиях серийного и массового производства;
- при повышенных требованиях к качеству кромки.
Станок обрабатывает заготовки толщиной 10–60 мм. Рабочие узлы поддерживают кромку толщиной 0,4–3 мм. Этот диапазон охватывает основные задачи мебельного производства.
Скорость подачи
Конвейер перемещает детали со скоростью до 23 м/мин. Транспортер мощностью 7,5 кВт поддерживает стабильную работу производственного потока. Привод сохраняет равномерную подачу при рабочей нагрузке.
Клеевая система PUR
Станок использует многоуровневую клеевую систему PUR. Двухцветная клеевая ванна PUR не требует очистки при смене клея. Отдельная PUR-станция расширяет возможности настройки технологического процесса.
Верхний клеевой узел предварительно расплавляет клеевой состав. Система автоматически подаёт гранулы в рабочую зону. Такая компоновка ускоряет переход между клеями и стабилизирует соединение.
Инфракрасная лампа нагревает поверхность перед приклеиванием. Нагрев повышает адгезию клея и снижает видимость шва. Двойная клеевая система поддерживает разные режимы облицовывания.
Цифровое управление
Сенсорная система контролирует рабочие параметры станка. Автоматика управляет производительностью, режимами ожидания и нагревом оборудования.
Система поддерживает:
- автоматическую смену кромки (опция);
- энергосберегающие режимы (нагрев, ожидание, сон);
- учет производительности и статистику работы;
- возможность интеграции с ERP/MES.
Цифровое управление упрощает контроль производственного цикла. Энергосберегающие режимы снижают эксплуатационные затраты при перерывах в работе. Интеграция с ERP/MES связывает станок с производственной системой.
Последовательность операций
Станок обрабатывает кромку за один технологический проход. Рабочие узлы последовательно выполняют подготовительные, формообразующие и финишные операции.
Цикл включает:
- прифуговку с алмазными фрезами;
- торцевую обрезку (3 двигателя);
- черновое и чистовое фрезерование;
- четырехмоторное скругление углов (ROUND);
- двойную циклёвку;
- двойную полировку.
Многоступенчатая схема сохраняет геометрию обработанной кромки. Каждый узел выполняет отдельную операцию без повторной подачи детали.
Станина и опорные элементы
Станина поддерживает жёсткость всей конструкции. Высокопрочная сталь сохраняет положение рабочих узлов под нагрузкой. Антикоррозийное покрытие защищает поверхность при длительной эксплуатации.
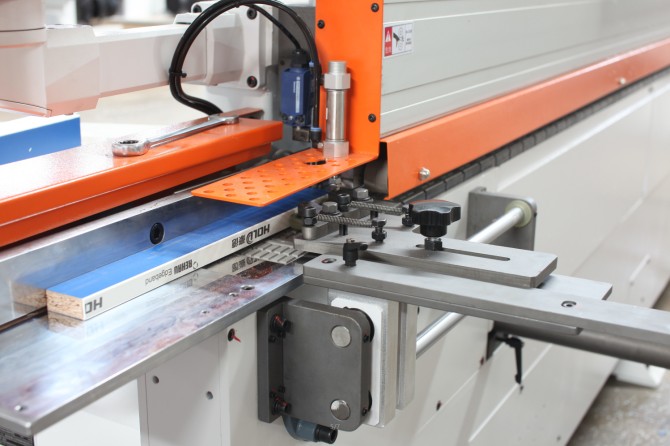
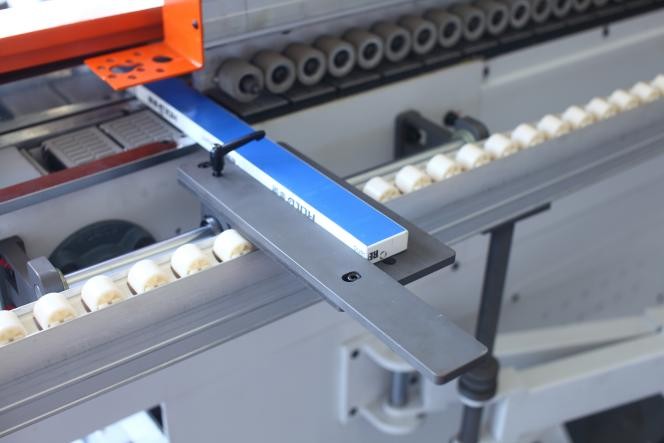
Двухрядный выдвижной суппорт поддерживает детали при движении. Ролики распределяют опору по всей длине подачи. Такая схема стабилизирует положение крупноформатных заготовок.
Обработка узких деталей
Система подачи стабилизирует узкие мебельные элементы. Устройство направляет узкие заготовки под 90°. Автоматический боковой прижим сохраняет положение детали при облицовывании.
Трехточечный прижим удерживает заготовку роликами малого диаметра. Такая схема поддерживает точность подачи узких элементов. Деталь сохраняет заданную траекторию на всех этапах обработки.
Прифуговка торца
Узел прифуговки подготавливает торец к облицовыванию. Алмазные фрезы Ø125 мм снимают дефекты исходной поверхности. Обработанный торец поддерживает равномерное нанесение клея.
Прижим кромки
Пресс-группа прижимает кромку по всей длине детали. Система использует 5 роликов с пневматической регулировкой. Ролики равномерно распределяют усилие по зоне приклеивания.
Торцевая обрезка
Торцовочный узел удаляет передний и задний припуски. Три двигателя обрабатывают торцы при непрерывном движении заготовки. Такая схема поддерживает точность на рабочей скорости подачи.
Фрезерование профиля
Фрезерные узлы снимают свесы приклеенной кромки. Плавающая конструкция отслеживает положение поверхности мебельной детали. Такая кинематика снижает вероятность дефектов при обработке профиля.
Черновое фрезерование снимает основной объём припуска. Чистовое фрезерование уточняет геометрию готовой кромки.
Скругление углов
Четырехмоторный узел обрабатывает углы детали. Система ROUND сохраняет стабильность скругления без остановки подачи. Четыре двигателя поддерживают непрерывный рабочий цикл.
Циклёвка и очистка
Два узла кромочной цикли удаляют следы фрезерования. Система также снимает остатки клея с обработанной поверхности.
Механизм разрыва стружки разделяет отходы после обработки. Такая схема предотвращает наматывание стружки на рабочие элементы. Система очистки поддерживает чистоту технологической зоны.
Полировка
Два полировальных узла завершают обработку кромки. Полировочные элементы выравнивают поверхность после циклёвки. Финишный этап удаляет оставшиеся следы технологических операций.