















Обработка профильных кромок
HOLD HY310 облицовывает прямолинейные кромки мебельных деталей. Станок приклеивает кромку и формирует сложные профили. Рабочие узлы поддерживают различные типы профиля.
Модель работает с профильными кромками C и J. Формовочно-прижимной механизм переключается между заданными конфигурациями. Такая настройка позволяет обрабатывать разные мебельные изделия.
Станок поддерживает начальное и серийное производство. Конструкция обеспечивает стабильное приклеивание и последующую обработку профильной кромки.
Производственные задачи
HOLD HY310 применяют мебельные и деревообрабатывающие предприятия. Станок обрабатывает фасады, корпусную мебель и плитные материалы.
Оборудование используют:
- при производстве фасадов и корпусной мебели;
- для обработки ЛДСП, МДФ и плитных материалов;
- при работе с профильными кромками C и J;
- при настройке производства под разные изделия.
Станок формирует кромку мебельных фасадов. Рабочие узлы обеспечивают подготовку, приклеивание и обработку заданного профиля.
Формирование профиля
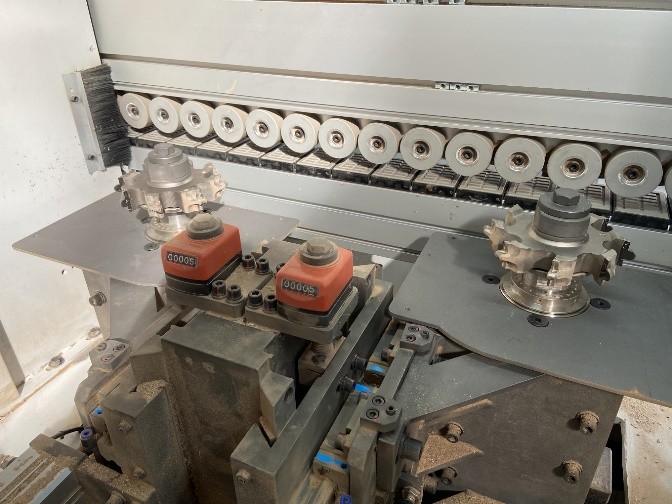
Формовочная фреза подготавливает профиль перед облицовыванием. Узел выполняет предварительное фрезерование кромки заготовки. Такая обработка формирует поверхность для последующих операций.
Фрезерный агрегат развивает мощность 9 кВт. Привод обеспечивает подготовку и формирование профильной кромки. Рабочая мощность поддерживает стабильность фрезерования.
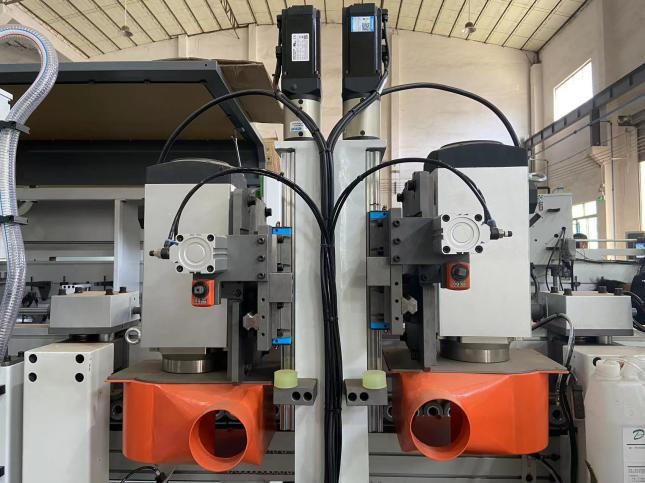
Прифуговка торца
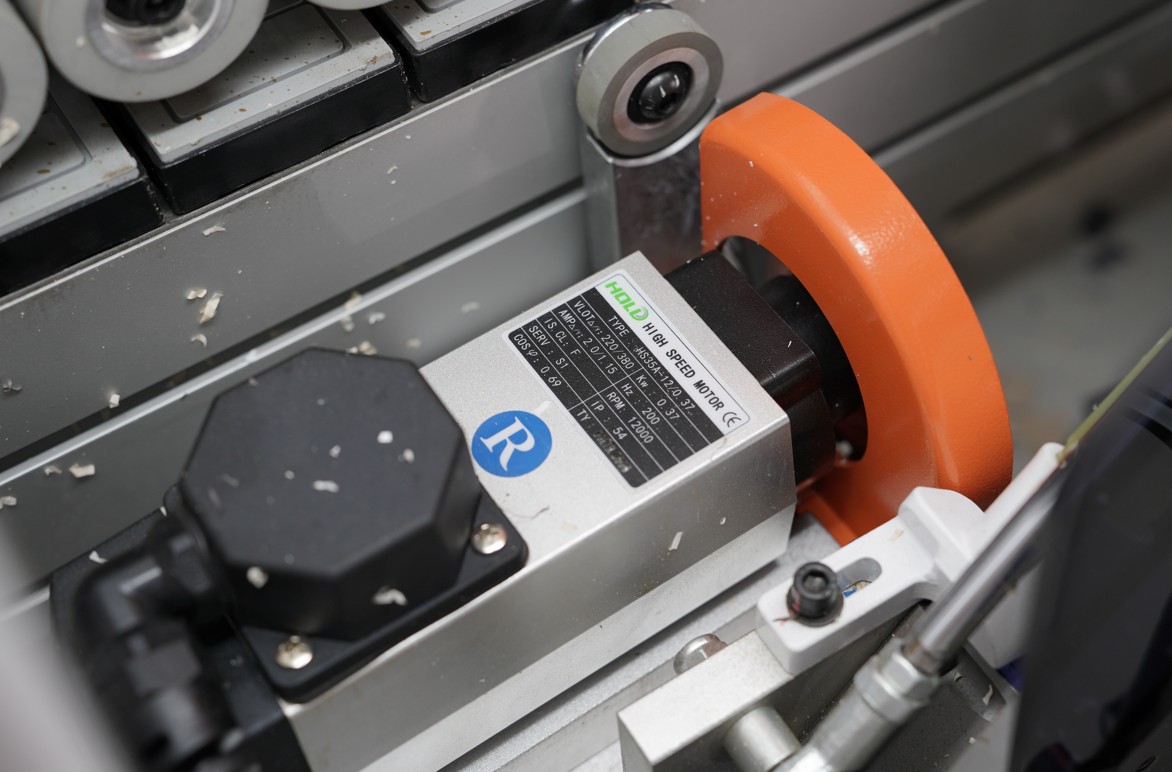
Узел прифуговки выравнивает торец заготовки. Два высокочастотных двигателя приводят рабочий инструмент. Фрезы удаляют дефекты и формируют ровную поверхность.
Подготовленный торец повышает стабильность приклеивания кромки. Ровная поверхность поддерживает равномерный контакт по всей зоне соединения.
Клеевая система
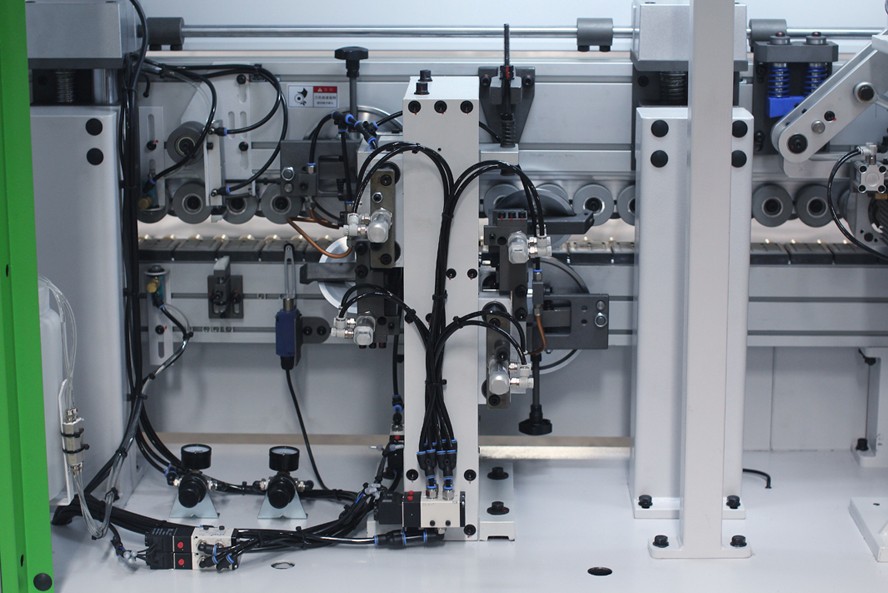
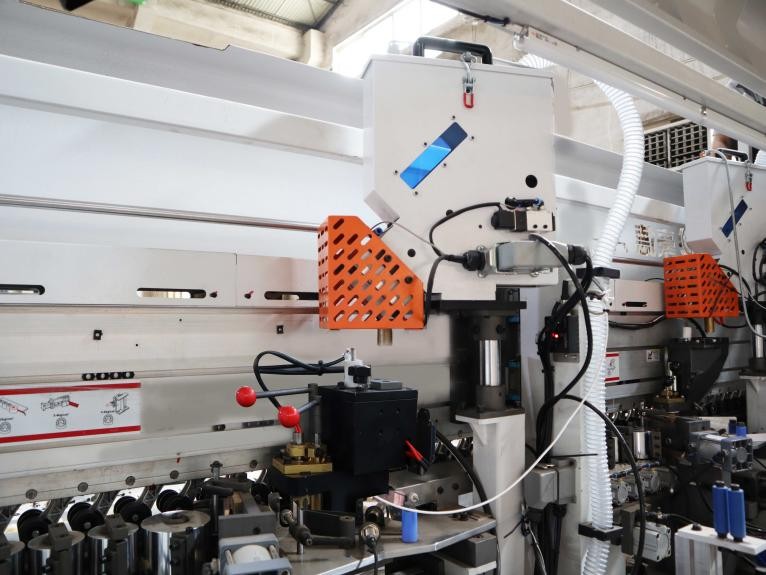
Клеевая система подготавливает и подаёт клеевой состав. Станок использует узел быстрого расплава и автоматическую подачу клея. Такая компоновка поддерживает непрерывное нанесение клеевого слоя.
Система предварительного расплава ускоряет подготовку клея. Верхняя клеевая ванна позволяет менять тип клея и использовать PUR. Узлы сокращают перенастройку клеевой системы.
Узел нанесения распределяет клей по подготовленной поверхности. Высота нанесения клеевого слоя достигает до 110 мм. Механизм сохраняет равномерность слоя по высоте заготовки.
Нагревательный элемент работает в зоне приклеивания. Нагрев улучшает адгезию клея к поверхности материала. Такая подготовка снижает выраженность клеевого шва.
Формовка и прижим
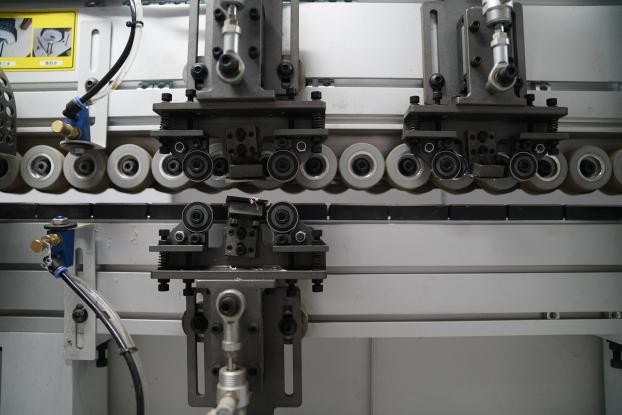
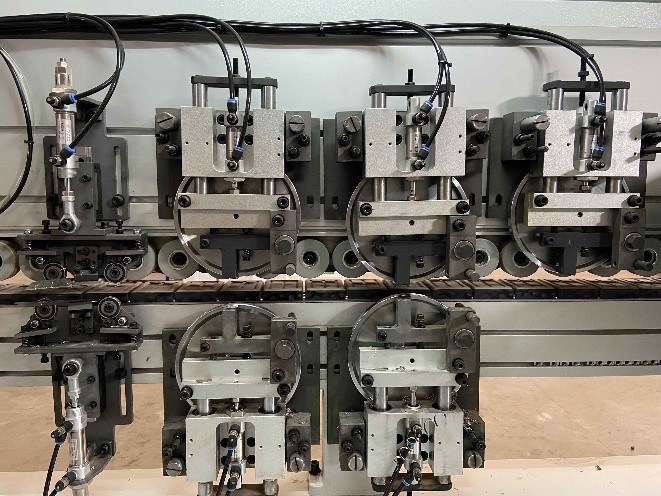
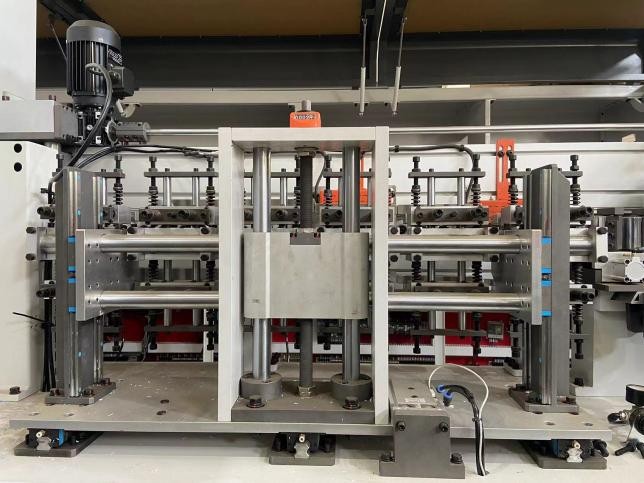
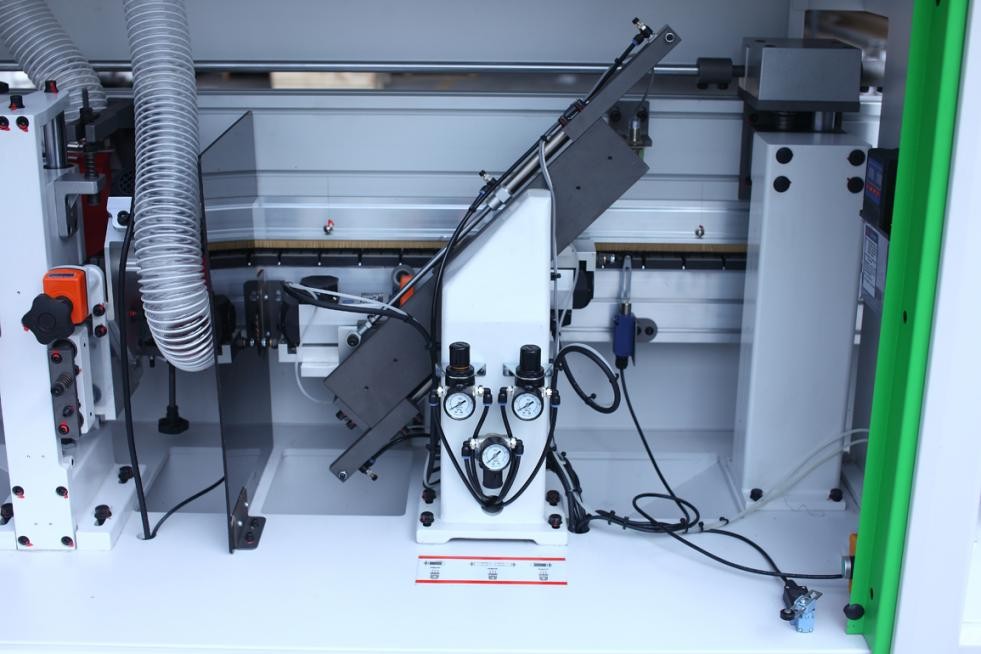
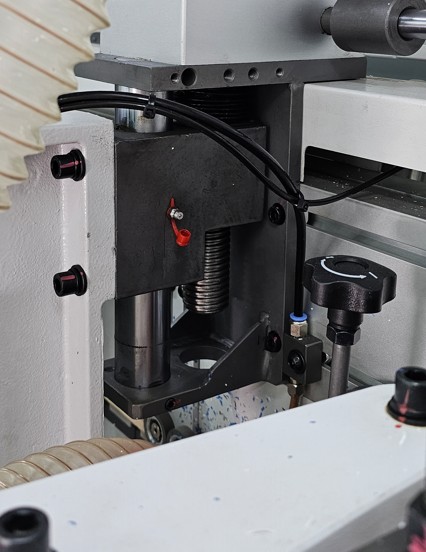
Формовочно-прижимной механизм фиксирует профильную кромку. Узел адаптируется под профиль C или J. Настройка сохраняет требуемую форму при приклеивании.
Механизм поддерживает работу с разными профилями и толщинами заготовок. Такая регулировка расширяет диапазон обрабатываемых мебельных деталей.
Торцевая обрезка
Узел торцевой обрезки удаляет припуски кромки. Два двигателя обеспечивают обработку переднего и заднего краёв. Механизм подготавливает торцы к последующему фрезерованию.
Чистовое фрезерование
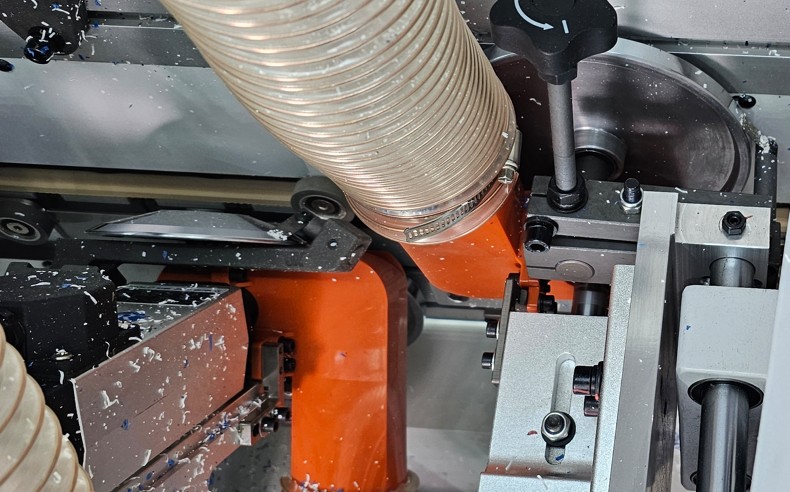
Чистовой фрезерный узел уточняет профиль кромки. Плавающие копиры отслеживают положение поверхности заготовки. Такая кинематика снижает риск дефектов при обработке.
Кромочная и клеевая цикли
Узел кромочной цикли обрабатывает сформированный профиль. Цикля выравнивает поверхность и формирует требуемый радиус.
Узел клеевой цикли очищает поверхность панели. Механизм удаляет остатки клея после приклеивания и фрезерования.
Система подаёт разделительную и очистительную жидкость. Составы предотвращают налипание клея на поверхность и рабочие элементы.
Полировка
Узел полировки завершает обработку профильной кромки. Полировочные элементы очищают поверхность после циклёвки. Операция формирует чистовую поверхность готового изделия.
Подача заготовок
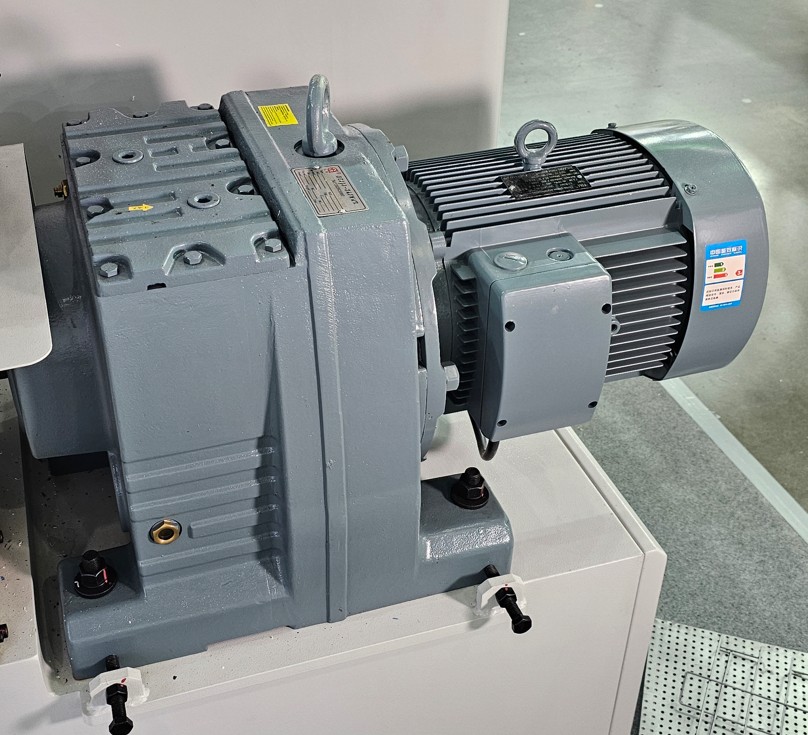
Транспортер перемещает заготовки через рабочие узлы. Мощность транспортера составляет 7,5 кВт. Привод поддерживает стабильную подачу в процессе обработки.
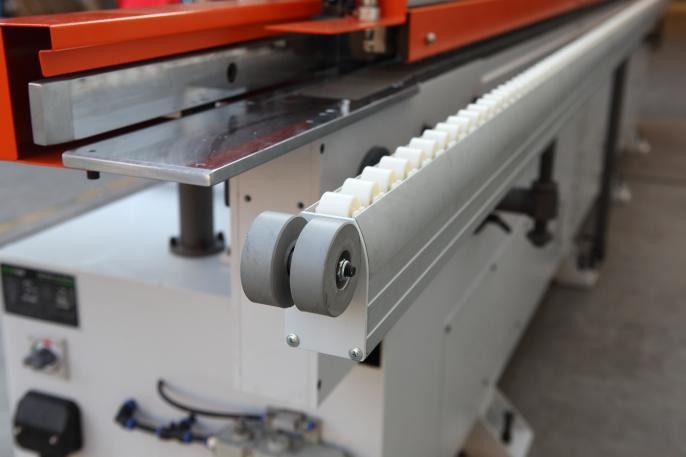
Выдвижной суппорт поддерживает мебельные детали при перемещении. Опорный узел сохраняет положение заготовки по рабочей траектории.