

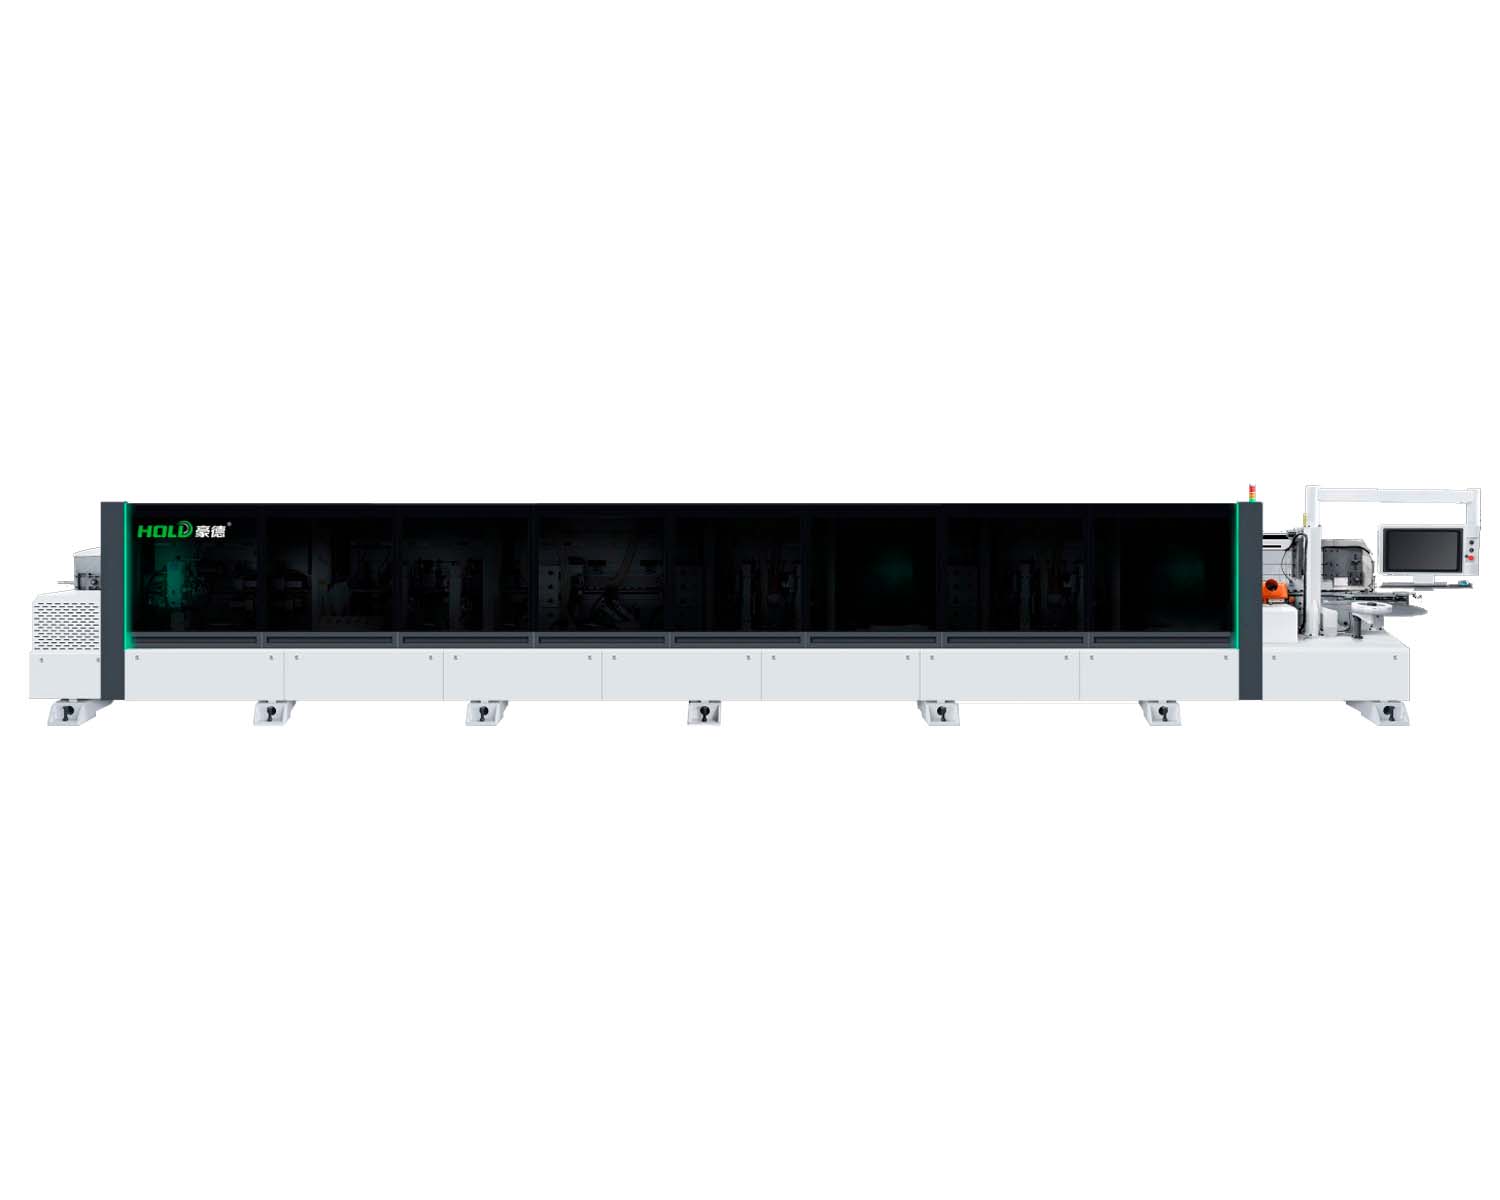




Облицовывание прямолинейных кромок
HOLD V5 облицовывает прямолинейные кромки мебельных деталей. Станок выполняет полный цикл обработки при высокой скорости подачи. Рабочие узлы поддерживают точность кромки на максимальных режимах.
Модель выдерживает интенсивную промышленную эксплуатацию. Автоматизация стабилизирует технологические параметры и снижает вероятность брака. Конструкция поддерживает серийный и массовый выпуск деталей.
Производственные задачи
HOLD V5 применяют средние и крупные мебельные предприятия. Станок также используют деревообрабатывающие производства с высокой загрузкой.
Оборудование применяют:
- при серийном и массовом производстве корпусной мебели;
- для обработки ЛДСП, МДФ и других плитных материалов;
- на автоматизированных линиях с высокой загрузкой;
- при повышенных требованиях к качеству кромки.
Станок обрабатывает заготовки толщиной 10–60 мм. Рабочие узлы поддерживают кромку толщиной 0,4–3 мм. Такой диапазон охватывает основные задачи мебельного производства.
Скорость подачи
Конвейер перемещает заготовки со скоростью до 30 м/мин. Привод сохраняет стабильную подачу на высоких рабочих режимах. Такая динамика повышает производительность кромкооблицовочной линии.
Мощность транспортера составляет 7,5 кВт. Двухрядный рольганг поддерживает заготовки во время перемещения. Совместная работа механизмов стабилизирует подачу материала.
Клеевые системы
Станок использует две клеевые системы PUR + EVA. Оператор применяет разные типы клея без остановки оборудования. Система также сокращает время переключения между производственными задачами.
Инфракрасная лампа нагревает поверхность перед нанесением клея. Нагрев улучшает адгезию и снижает видимость клеевого шва. Две системы PUR и EVA расширяют варианты технологической настройки.
Управление рабочим циклом
Система управления контролирует основные параметры обработки. Автоматика настраивает рабочие режимы и отслеживает производительность линии. Диагностика и статистика отображают состояние оборудования.
Цифровой интерфейс поддерживает интеграцию станка в производство. Система связывает рабочие параметры с автоматизированными производственными процессами.
Последовательность операций
Станок обрабатывает кромку за один технологический проход. Рабочие узлы последовательно выполняют подготовительные и финишные операции.
Цикл включает:
- прифуговку;
- точную торцовку на магнитных направляющих;
- черновое и чистовое фрезерование;
- 4-моторное скругление углов;
- двойную циклёвку и полировку.
Многоступенчатая обработка формирует чистую кромку без дефектов. Каждый узел выполняет отдельную операцию по ходу подачи детали.
Станина и прижим
Сверхпрочная станина поддерживает жёсткость рабочих узлов. Прижимная балка стабилизирует положение заготовки при высоких нагрузках. Конструкция сохраняет рабочие настройки на максимальной скорости подачи.
Ленточный прижим равномерно перемещает мебельную деталь. Вспомогательные ролики поддерживают заготовку по траектории движения. Такая подача снижает риск повреждения деликатных поверхностей.
Прифуговка и приклеивание
Узел прифуговки подготавливает торец перед облицовыванием. Обработка выравнивает поверхность для последующего нанесения клея.
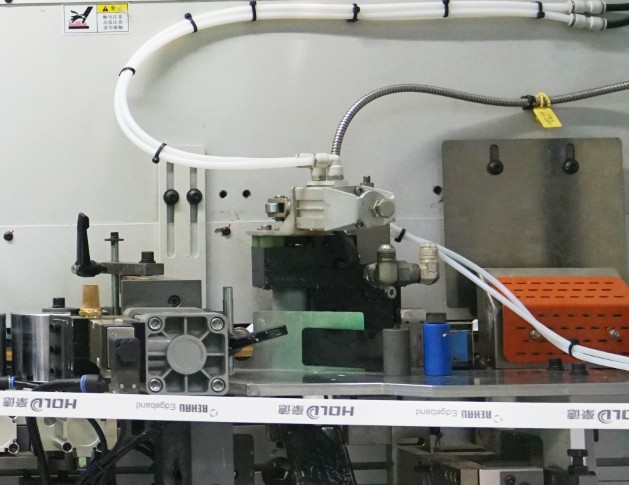
Пресс-группа прижимает кромку к обработанному торцу. Группа из 6 роликов распределяет усилие по длине детали. Равномерный прижим стабилизирует соединение кромки с заготовкой.
Торцовка и фрезерование
Торцовочный узел обрабатывает передний и задний припуски. Магнитные направляющие поддерживают точность перемещения на максимальных скоростях.
Плавающие фрезерные узлы формируют профиль кромки. Копиры отслеживают положение детали и предотвращают появление брака. Черновое и чистовое фрезерование последовательно уточняют геометрию профиля.
Скругление углов
4-моторный узел ROUND обрабатывает углы детали. Четыре двигателя поддерживают стабильное скругление при непрерывной подаче. Узел сохраняет заданную форму обработанных участков.
Циклёвка и очистка
Двойной узел радиусной цикли обрабатывает профиль кромки. Конструкция ускоряет переключение между разными толщинами кромки.
Узел обрыва стружки удаляет отходы после фрезерования. Система очистки поддерживает чистоту зоны обработки. Эти механизмы подготавливают поверхность к финишной полировке.
Полировка
Двойной полировальный узел завершает обработку кромки. Полировочные элементы выравнивают поверхность после циклёвки. Узел формирует финишное качество обработанного профиля.